
Superleghe e Inconel: parametri di taglio con i rompitrucioli SF e SM
Le superleghe resistenti al calore, come l’Inconel 718, mantengono la loro resistenza anche alle alte temperature. È proprio questo che le rende difficili da lavorare: il calore si concentra sul tagliente, il materiale incrudisce e compare facilmente l’usura a intaglio. Servono taglienti affilati, gradi specifici e velocità di taglio contenute.
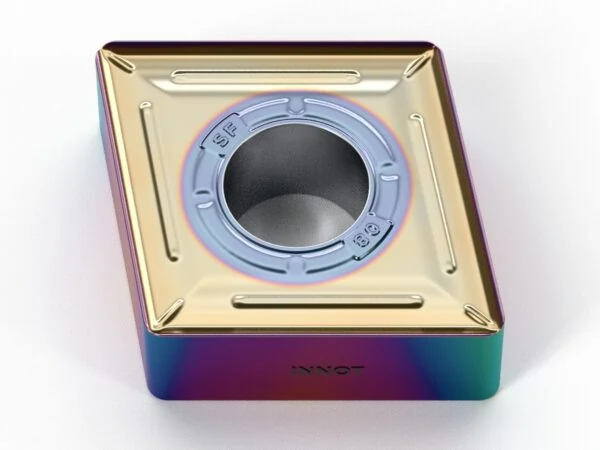
SF: finitura
Il raggio di punta dal disegno speciale e il tagliente affilato riducono forze di taglio e vibrazioni, per una superficie liscia e una buona evacuazione del truciolo.
- IT9205: Vc 40–80 m/min
- IT9215: Vc 30–70 m/min
- fn 0.02–0.20 mm/giro, ap 0.20–1.80 mm
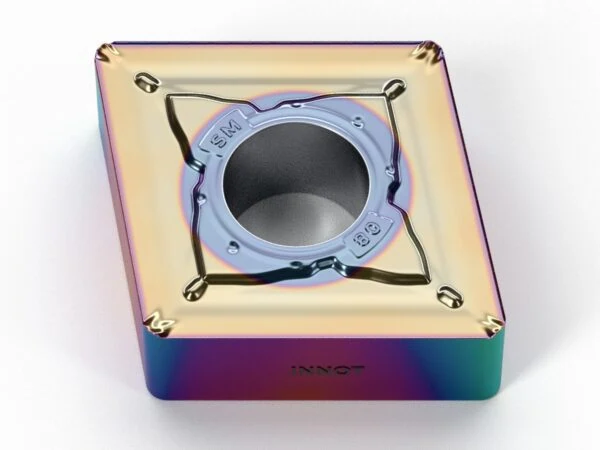
SM: dalla semi-finitura alla sgrossatura
Unisce robustezza del tagliente e controllo del truciolo. Il taglio leggero rallenta l’incrudimento e limita l’usura a intaglio.
- IT9205: Vc 40–80 m/min
- IT9215: Vc 30–70 m/min
- fn 0.15–0.40 mm/giro in condizioni stabili (fino a 0.30 in condizioni difficili), ap 0.70–3.00 mm
Campo di applicazione e valori di partenza
| Rompitruciolo | Lavorazione | Vc IT9205 (m/min) | Vc IT9215 (m/min) | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|---|
| SF | Finitura | 40–80 | 30–70 | 0.02–0.20 | 0.20–1.80 |
| SM | Semi-finitura e sgrossatura | 40–80 | 30–70 | 0.15–0.40 | 0.70–3.00 |
Valori indicativi su Inconel 718 e superleghe a base nichel. In condizioni difficili con SM resta entro 0.30 mm/giro.
IT9205 o IT9215?
Entrambi hanno un rivestimento PVD multistrato AlTiN + TiSiN + AlCrN. IT9205 privilegia la resistenza all’usura e permette velocità più alte; IT9215 è più tenace e sicuro quando le condizioni si fanno difficili.
Un caso reale
Su una valvola vapore in superlega nichel-ferro (tipo Incoloy 901), in tornitura esterna con emulsione, abbiamo usato un CNMG120408-SM in grado IT9215 a Vc 41.7 m/min, fn 0.2 mm/giro e ap 2.5 mm. Risultato: usura uniforme e durata dell’inserto superiore del 30% rispetto all’inserto usato in precedenza.
Parametri completi nelle schede CNMG-SF e CNMG-SM. Lavori titanio o superleghe? Contattaci per i parametri sul tuo materiale.






