
Categoria: Guide tecniche
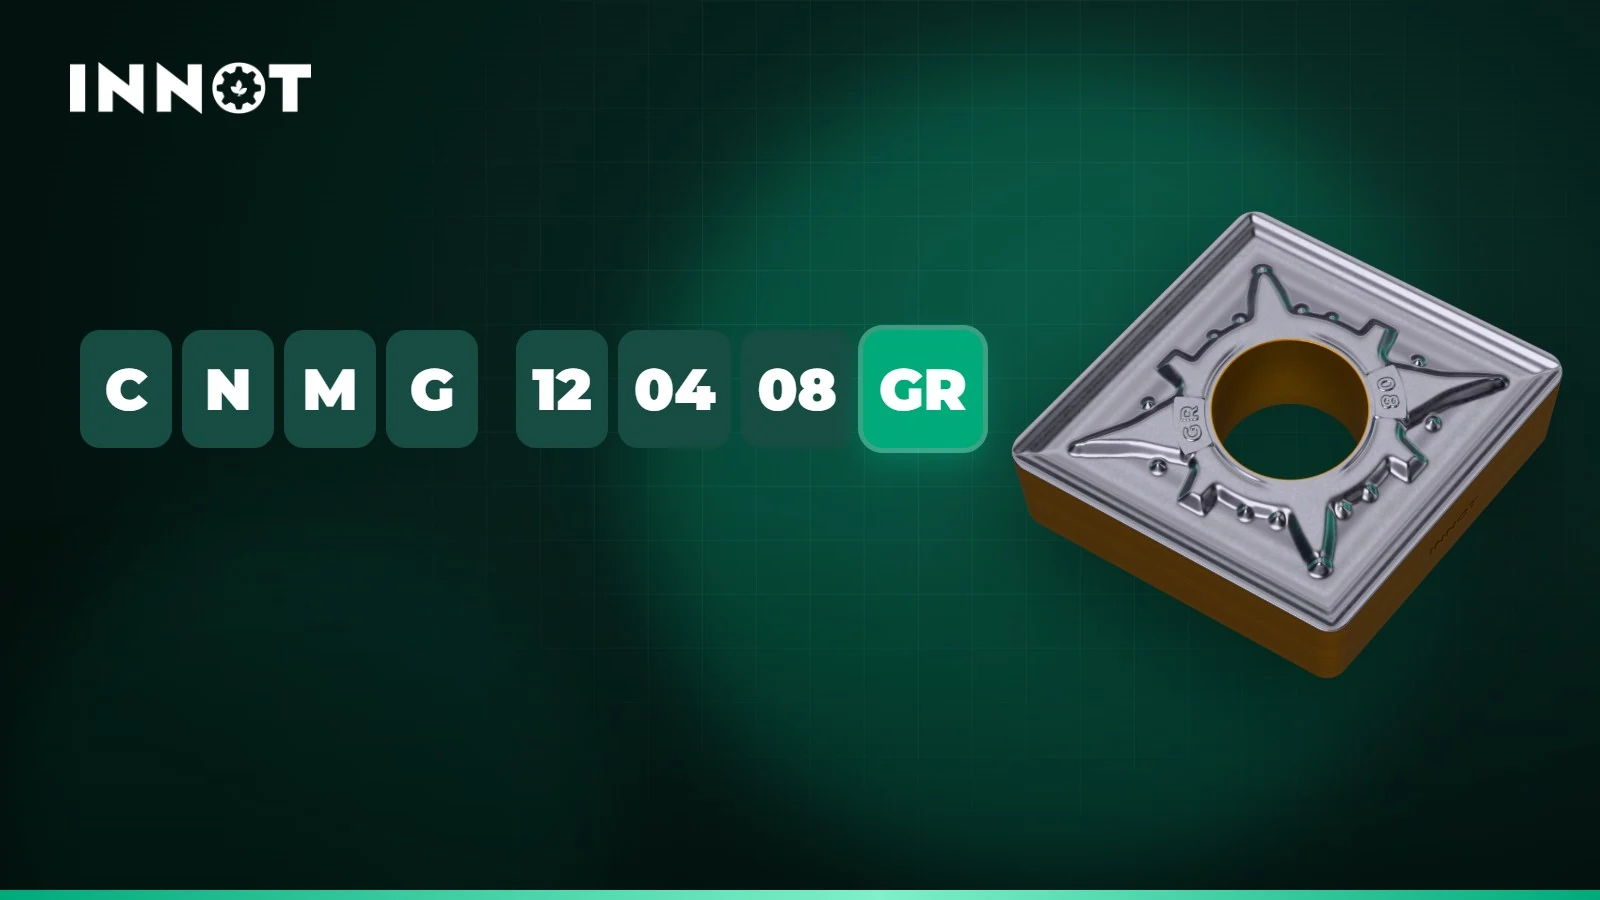
Forma, angolo di spoglia, tolleranza, tipo, misure e raggio di punta: la sigla ISO di un inserto lettera per lettera, con tabelle ed esempi pratici.
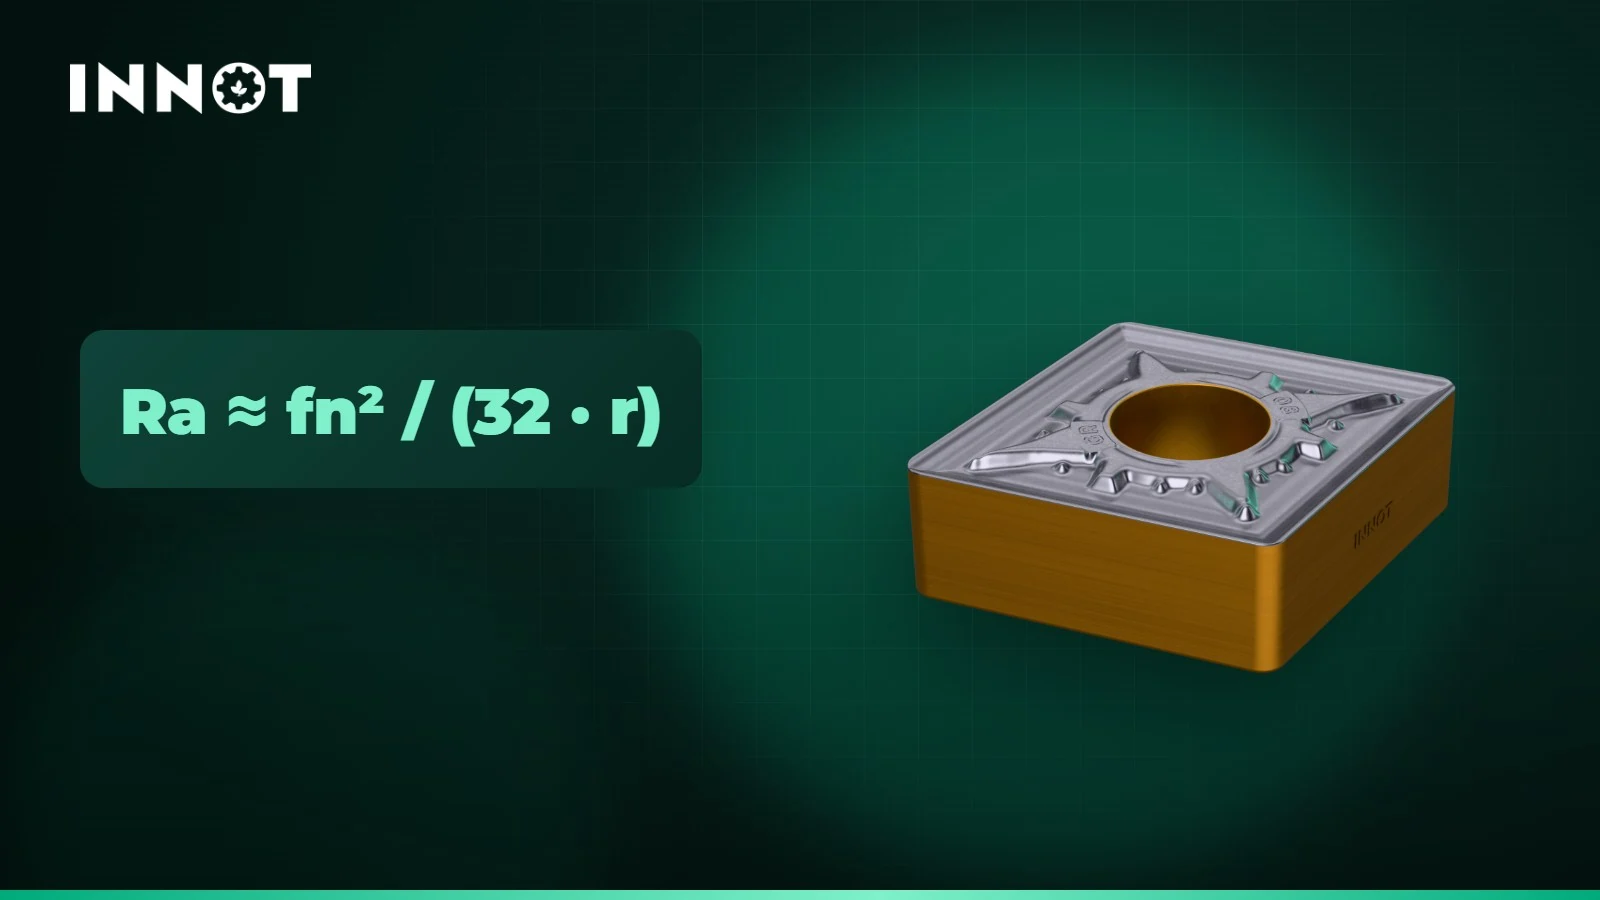
La formula Ra ≈ fn² / (32·r) spiegata con una tabella pronta: avanzamento massimo per Ra 0,8 – 1,6 – 3,2 – 6,3 µm con raggi da 0,4 a 1,6 mm.
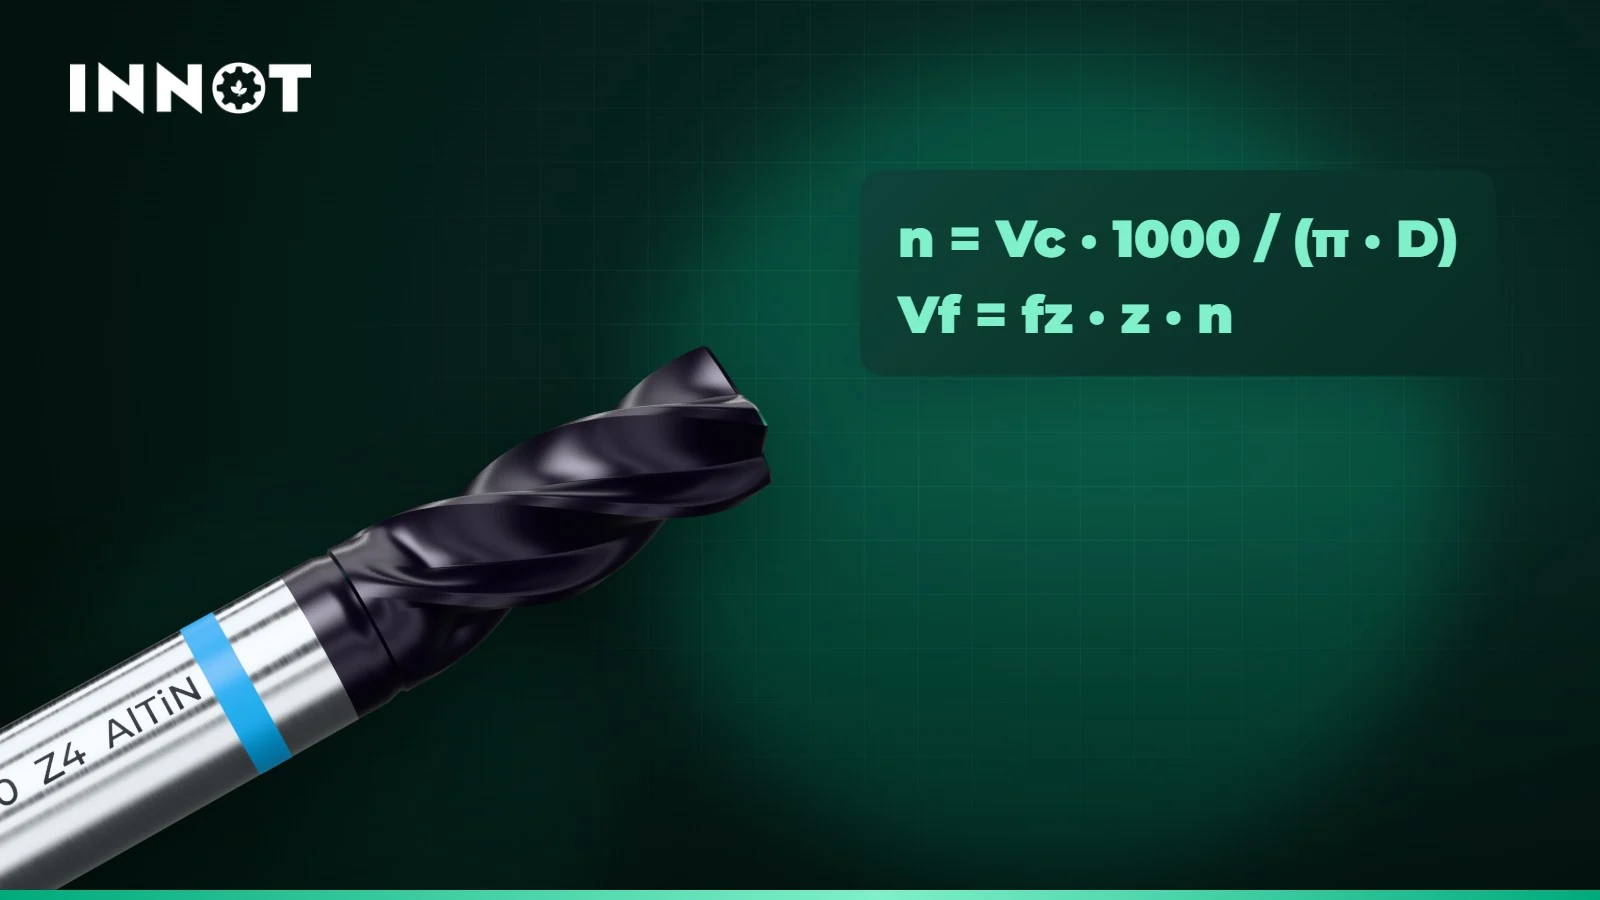
Da Vc a giri al minuto, avanzamento in macchina, tempo di passata e truciolo asportato: le formule di tornitura e fresatura con esempi numerici e l’assottigliamento del truciolo.
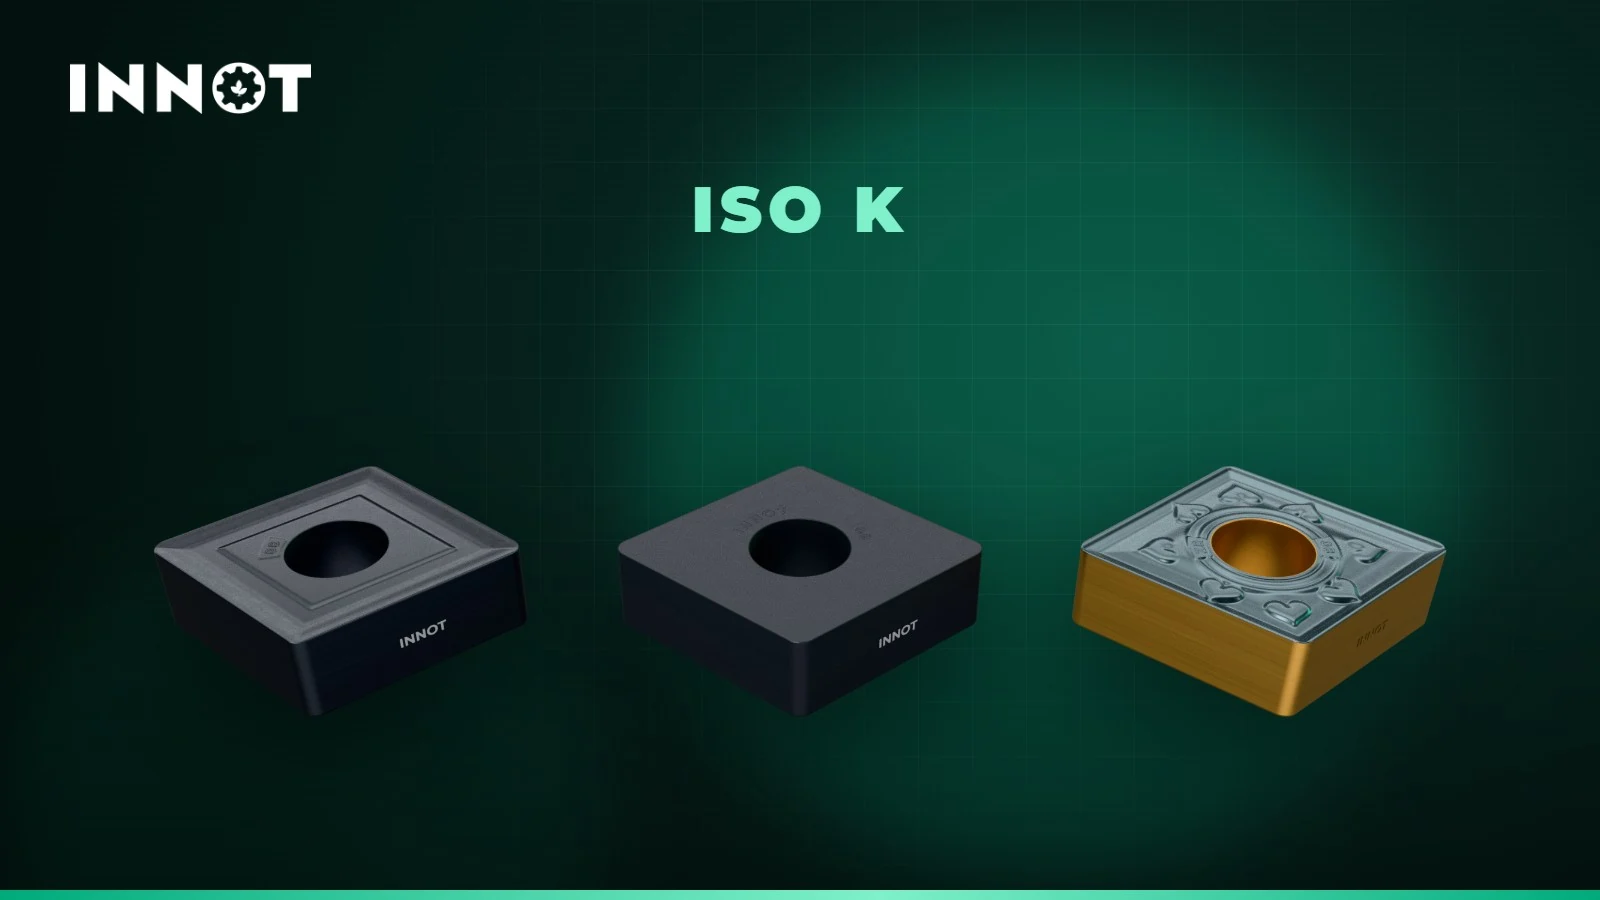
Ghisa grigia o sferoidale, taglio continuo o con crosta: come scegliere tra CNMG ghisa, CNMA piano e CNMG-ZR, con velocità di taglio, avanzamenti e consigli pratici.
Lavorare Inconel 718 e superleghe a base nichel richiede inserti e parametri specifici. Ecco come usare i rompitrucioli INNOT SF e SM con i gradi IT9205 e IT9215.
Finitura, semi-finitura o sgrossatura: una guida rapida per scegliere il rompitruciolo e il grado INNOT giusti per lavorare AISI 304, 316 e gli inox martensitici.






