
Tornire l’inox: come scegliere tra rompitruciolo BF, BM e BR
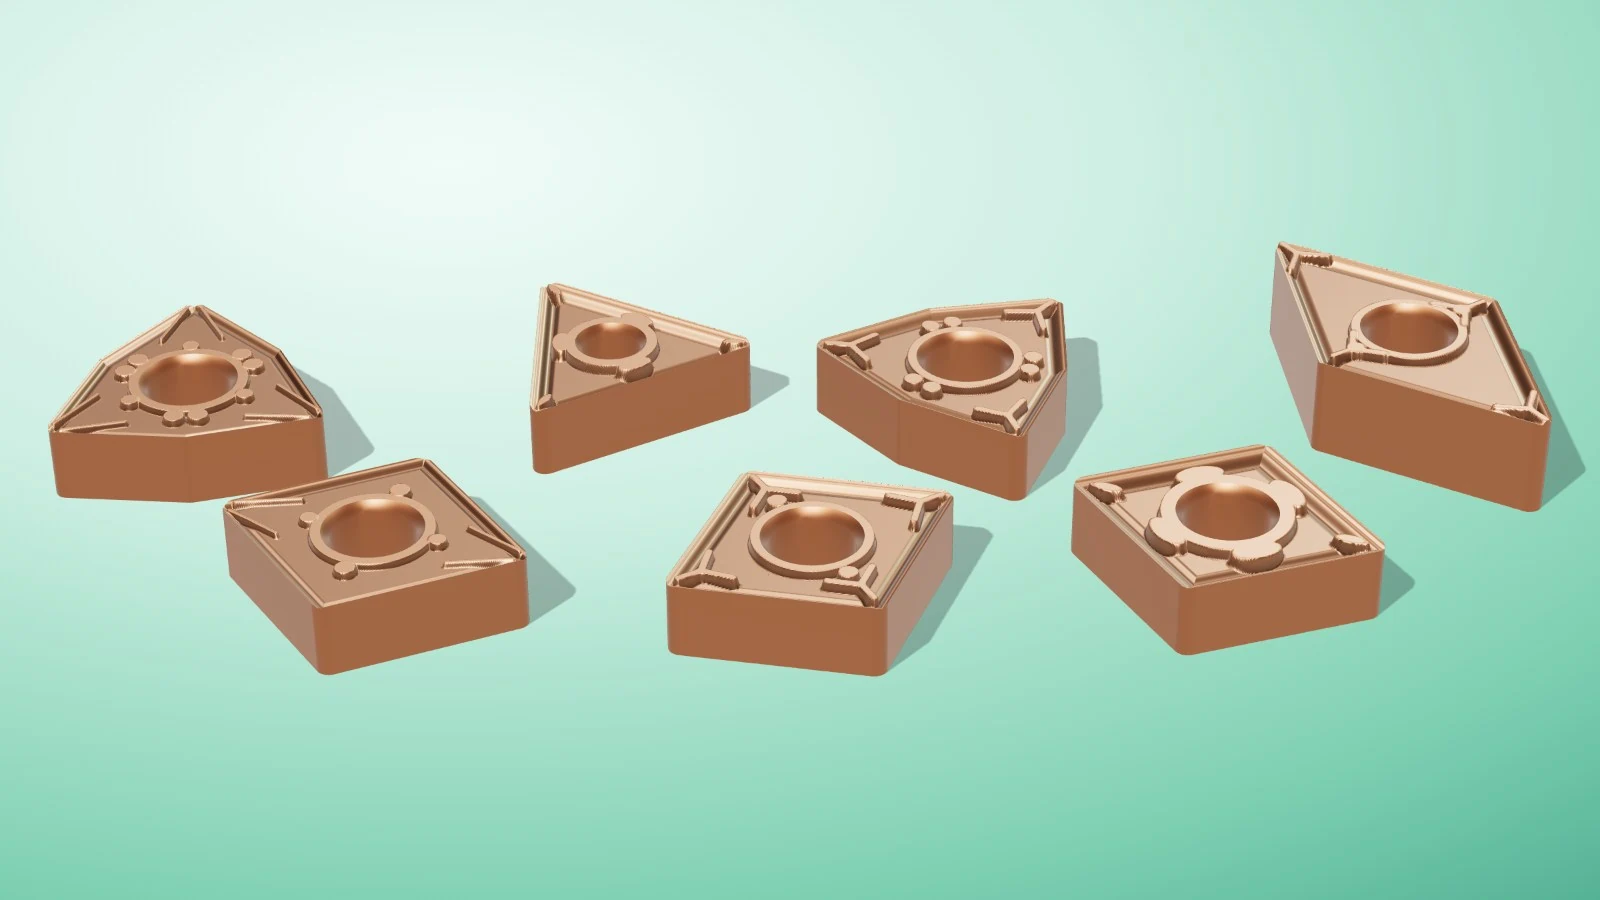
L’acciaio inossidabile tende a incrudire, a formare tagliente di riporto e a generare trucioli lunghi e tenaci. Per questo usare un inserto pensato per l’acciaio al carbonio porta spesso a usura rapida e cattiva finitura. La serie INNOT per inox nasce per risolvere questi problemi con tre rompitrucioli e due gradi PVD dedicati.
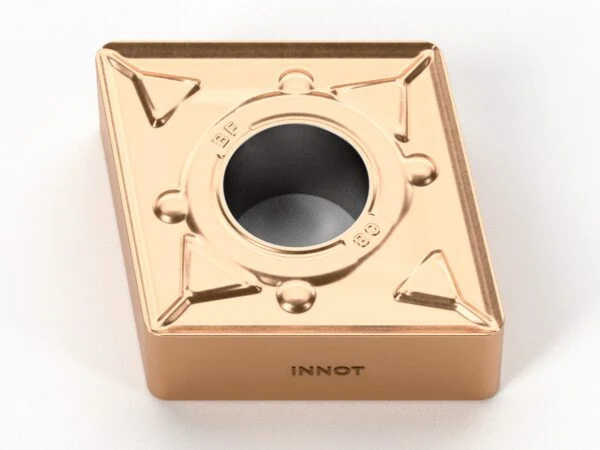
BF: finitura con piccole passate
Tagliente affilato e basse forze di taglio, con un buon controllo del truciolo anche a profondità ridotte. Sull’inox austenitico (AISI 304, 316) i valori di partenza sono: Vc 95–185 m/min, fn 0.08–0.30 mm/giro, ap 0.20–2.00 mm.
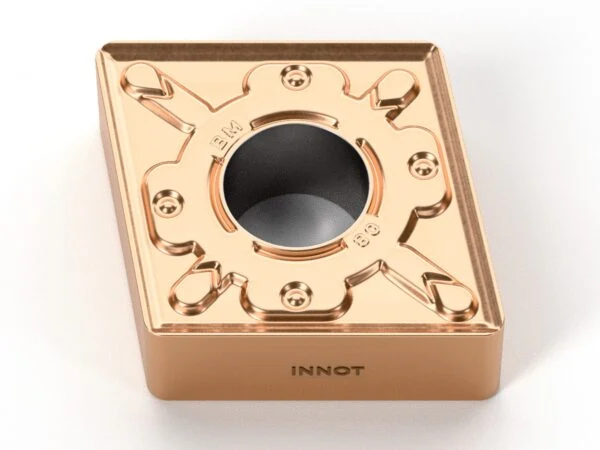
BM: semi-finitura, il più versatile
La micro-lavorazione del tagliente garantisce insieme affilatura e robustezza, per alta produttività e lunga durata. Valori sull’austenitico: Vc 90–170 m/min, fn 0.10–0.52 mm/giro, ap 1.00–5.80 mm.
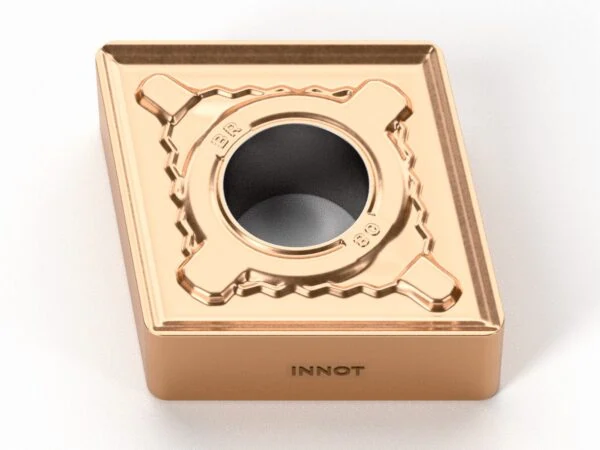
BR: sgrossatura e tagli interrotti
Profilo ad alta robustezza per la sgrossatura e i tagli interrotti. Valori sull’austenitico: Vc 80–150 m/min, fn 0.18–0.66 mm/giro, ap 1.70–7.00 mm.
Campo di applicazione e valori di partenza
| Rompitruciolo | Lavorazione | Vc (m/min) | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| BF | Finitura | 95–185 | 0.08–0.30 | 0.20–2.00 |
| BM | Semi-finitura | 90–170 | 0.10–0.52 | 1.00–5.80 |
| BR | Sgrossatura | 80–150 | 0.18–0.66 | 1.70–7.00 |
Valori indicativi su inox austenitico (AISI 304, 316) con il grado IT7225. Sull’inox martensitico riduci la velocità di taglio di circa 10 m/min.
Quale grado: IT7225 o IT7125?
- IT7225: prima scelta per l’inox, rivestimento nano-gradiente AlTiSiN + TiSiN con ottima resistenza all’usura e tenacità. Indicato in condizioni stabili e medie, è l’unico consigliato sull’inox martensitico (AISI 420, 431).
- IT7125: grado universale con rivestimento AlTiN a basso attrito, più tenace nei tagli interrotti e nelle condizioni difficili.
Tre consigli dall’officina
- Non scendere troppo con l’avanzamento: lavorare “in sfioro” aumenta l’incrudimento.
- Usa refrigerante abbondante e costante.
- Sull’inox martensitico abbassa la velocità di taglio di circa 10 m/min rispetto all’austenitico e usa il grado IT7225, come indicato nelle tabelle.
Trovi i parametri completi nelle schede CNMG-BF, CNMG-BM e CNMG-BR. Hai un caso particolare? Scrivici: ti aiutiamo a scegliere.






