
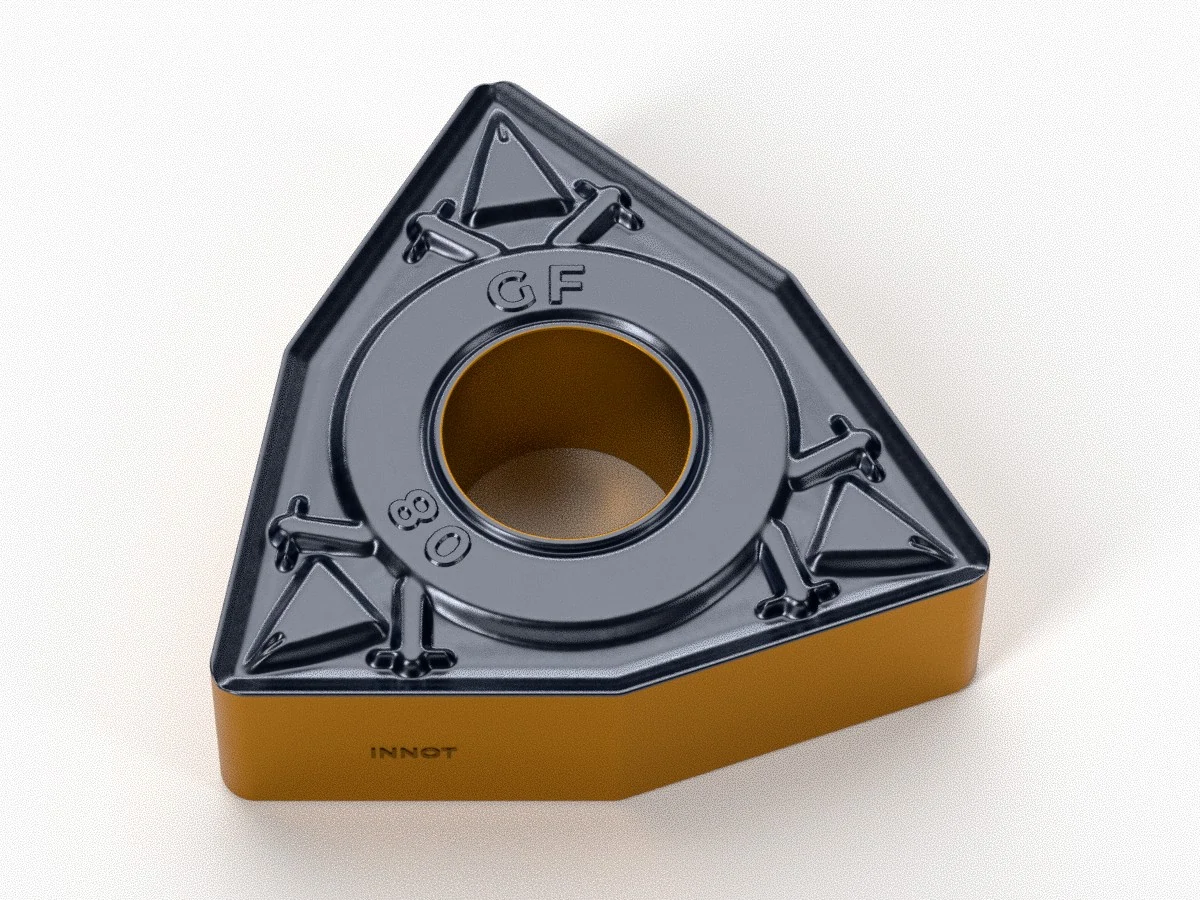
WNMG-GF
Inserto 80° trigon negativo per finitura di acciai, con rompitruciolo GF e gradi CVD INNOT.
Finitura
CVD
★ IT8105 · IT8225
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche ISO
| ISO | RAGGIO (RE) | GRADI DISPONIBILI | ROMPITRUCIOLO |
|---|---|---|---|
| WNMG0604 | 0.8 | IT8105 – IT8115 – IT8125 – IT8225 | GF |
| WNMG0804 | 0.4 – 0.8 | IT8105 – IT8115 – IT8125 – IT8225 | GF |
Scheda tecnica rompitruciolo GF
| Lavorazione | Finitura |
| Materiale ISO | P (acciai non legati, legati e per utensili) |
| Tolleranza | M |
| Caratteristiche | Prima scelta per la finitura dei materiali ISO P. Angolo di spoglia positivo molto ampio per ridurre la resistenza al taglio. L’inclinazione positiva del tagliente guida il truciolo nella direzione corretta. La tavola frangitruciolo a doppio stadio garantisce una buona rottura del truciolo anche con profondità di passata ridotte. Forma trigonale 80° (trigon): 6 taglienti utilizzabili (3 per faccia) con punta a 80°, per tornitura longitudinale e sfacciatura con portautensili a 95°. |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT8105 ★ | P | CVD | TiN + MT-TiCN + Al₂O₃ | Tornitura di acciaio in condizioni stabili. Elevata durezza a caldo, resistenza all’usura e alla deformazione plastica. |
| IT8115 | P | CVD | TiN + MT-TiCN + Al₂O₃ | Taglio continuo e leggermente interrotto. Finitura e semi-finitura di acciai al carbonio e legati. |
| IT8125 | P | CVD | TiN + MT-TiCN + Al₂O₃ | Taglio interrotto e continuo su acciaio. Il substrato rinforzato limita la deformazione plastica ad alta temperatura. |
| IT8225 ★ | P | CVD | TiN + MT-TiCN + Al₂O₃ | Grado di prima scelta per l’acciaio, molto versatile. Rivestimento multistrato con ottima resistenza all’usura e tenacità. |
★ Grado consigliato per questo rompitruciolo. CVD = rivestimento chimico da fase vapore. ISO P = acciai.
Parametri di lavorazione consigliati
Tornitura esterna acciai (ISO P) – rompitruciolo GF
Parametri consigliati per materiale e condizione di taglio (stabile, media, difficile).
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Stabile | IT8105: 230 – 400 IT8115: 215 – 360 IT8125: 190 – 355 IT8225: 205 – 375 |
0.10 – 0.30 | 0.30 – 1.50 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Media | IT8105: 230 – 400 IT8115: 215 – 360 IT8125: 190 – 355 IT8225: 205 – 375 |
0.10 – 0.25 | 0.30 – 1.50 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Difficile | IT8125: 190 – 355 IT8225: 205 – 375 |
0.10 – 0.20 | 0.30 – 1.50 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Stabile | IT8105: 230 – 400 IT8115: 215 – 360 IT8125: 190 – 355 IT8225: 205 – 375 |
0.10 – 0.30 | 0.30 – 1.50 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Media | IT8105: 230 – 400 IT8115: 215 – 360 IT8125: 190 – 355 IT8225: 205 – 375 |
0.10 – 0.25 | 0.30 – 1.50 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Difficile | IT8125: 190 – 355 IT8225: 205 – 375 |
0.10 – 0.20 | 0.30 – 1.50 |
| Acciai bonificati ≥ 280 HB | Stabile | IT8105: 215 – 380 IT8115: 190 – 360 |
0.10 – 0.30 | 0.30 – 1.50 |
| Acciai bonificati ≥ 280 HB | Media | IT8105: 215 – 400 IT8115: 190 – 380 |
0.10 – 0.25 | 0.30 – 1.50 |
Valori indicativi per il rompitruciolo GF. Le condizioni non indicate non sono consigliate per quel materiale.
Tornitura interna (barenatura) acciai (ISO P) – rompitruciolo GF
Valori di partenza per la tornitura interna con bareno, ricavati dai dati di tornitura esterna di questo inserto: velocità di taglio −15%, avanzamento −20%, profondità di passata massima −40%. Gli inserti negativi si montano su bareni per fori da circa Ø 25 mm in su (Ø 32–40 mm per le misure più grandi).
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Stabile | IT8105: 195 – 340 IT8115: 185 – 305 IT8125: 160 – 300 IT8225: 175 – 320 |
0.08 – 0.24 | 0.30 – 0.90 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Media | IT8105: 195 – 340 IT8115: 185 – 305 IT8125: 160 – 300 IT8225: 175 – 320 |
0.08 – 0.20 | 0.30 – 0.90 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Difficile | IT8125: 160 – 300 IT8225: 175 – 320 |
0.08 – 0.16 | 0.30 – 0.90 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Stabile | IT8105: 195 – 340 IT8115: 185 – 305 IT8125: 160 – 300 IT8225: 175 – 320 |
0.08 – 0.24 | 0.30 – 0.90 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Media | IT8105: 195 – 340 IT8115: 185 – 305 IT8125: 160 – 300 IT8225: 175 – 320 |
0.08 – 0.20 | 0.30 – 0.90 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Difficile | IT8125: 160 – 300 IT8225: 175 – 320 |
0.08 – 0.16 | 0.30 – 0.90 |
| Acciai bonificati ≥ 280 HB | Stabile | IT8105: 185 – 325 IT8115: 160 – 305 |
0.08 – 0.24 | 0.30 – 0.90 |
| Acciai bonificati ≥ 280 HB | Media | IT8105: 185 – 340 IT8115: 160 – 325 |
0.08 – 0.20 | 0.30 – 0.90 |
Con sporgenza del bareno oltre 3 volte il diametro (bareno in acciaio) o 5 volte (bareno in metallo duro o antivibrante) ridurre ancora velocità e avanzamento. Usare la refrigerazione interna del bareno per allontanare il truciolo.
Potrebbero interessarti anche
Visti di recente
QCMB-GT
Mandrini e attacchi
AOKT-VM






