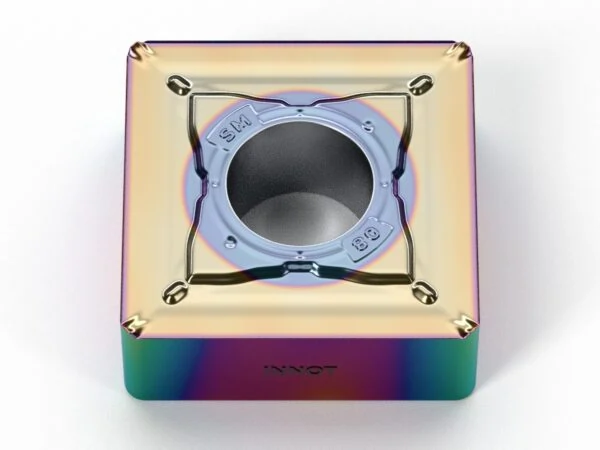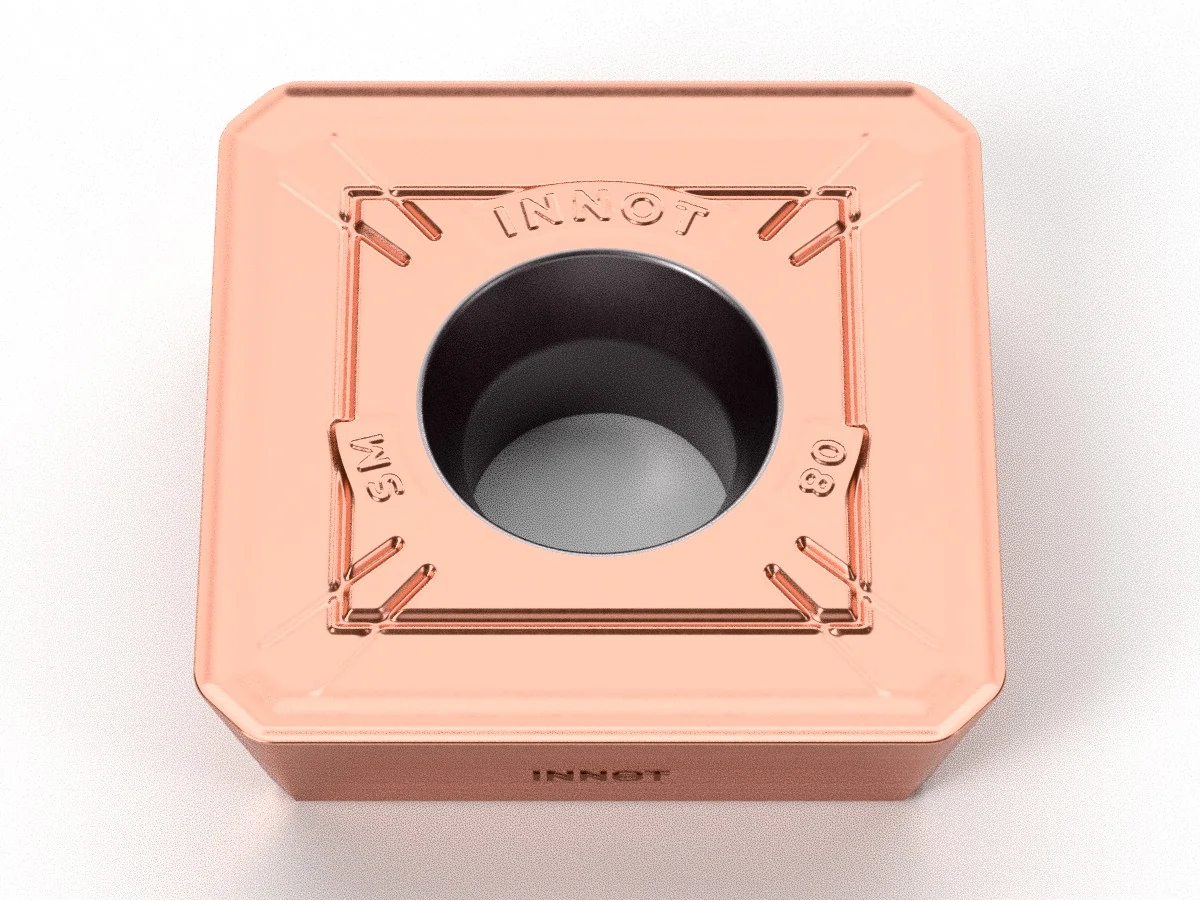
SDKT-SM
Inserto ad alto avanzamento per inox e superleghe, con rompitruciolo SM e tagliente positivo.
ISO P
ISO M
ISO K
ISO S
Alto avanzamento
Sgrossatura
★ IT5130 · IT7140 · IT7240
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche
| Codice | IC | S | D1 | RE | APMX |
|---|---|---|---|---|---|
| SDKT09T312ZDER-SM | 9.525 | 3.97 | 4.16 | 1.2 | 1.2 |
| SDKT120520ZDER-SM | 12.788 | 5 | 4.45 | 2 | 1.4 |
Misure in mm. IC = cerchio inscritto, S = spessore, D1 = foro, BS = raschiante, RE = raggio, AN = angolo di spoglia, APMX = profondità di passata massima.
Scheda tecnica
| Lavorazione | Fresatura – Alto avanzamento |
| Forma | Quadrato |
| Materiale ISO | P (acciai), M (acciai inossidabili), K (ghise), S (superleghe e titanio) |
| Caratteristiche | Versione positiva per materiali difficili: inox, titanio e superleghe in alto avanzamento e fresatura in rampa. |
| Frese compatibili | Frese a inserti con sede SDKT-SM: chiedici il codice della tua fresa e verifichiamo la compatibilità. |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT5130 ★ | P · M | PVD | AlTiN | Fresatura ad alta efficienza di acciai e inox sotto 30 HRC. Substrato a formulazione speciale che riduce il rischio di scheggiatura, con rivestimento nano di ultima generazione. |
| IT7140 ★ | M · S | PVD | AlCrN | Fresatura di inox, leghe di titanio e superleghe. Substrato con microelementi speciali: ottima tenacità e prestazioni alle alte temperature. |
| IT7240 ★ | M · S | PVD | AlCrN | Fresatura di materiali difficili: inox, superleghe e titanio. Elevata durezza a caldo, alta tenacità e resistenza alla rottura per fatica. |
| IT5120 | P · M · K | PVD | TiAlN + CrAlN + TiSiN | Grado universale per acciai, inox e ghise, ideale anche su materiali da 35–50 HRC. Ottima resistenza all'usura e tenacità, elevata durezza a caldo. |
★ Grado consigliato. Gli altri gradi sono disponibili su richiesta.
Parametri e consigli d’uso
Valori indicativi su acciaio dolce con IT5120/IT5130: Vc 180 m/min (140–220), ap 1.2 mm (SDKT09) / 1.4 mm (SDKT12), fz 0.8 (0.6–1.5) / 1.2 (0.8–2.0) mm/dente. In fresatura in rampa l'angolo massimo va da 3° (Ø25) a 0.4° (Ø125).
Potrebbero interessarti anche
SEET / SEMT
XNMX / XNGX
RPKT / RPMT-SM
AOKT-VM
ODMT / ODKT