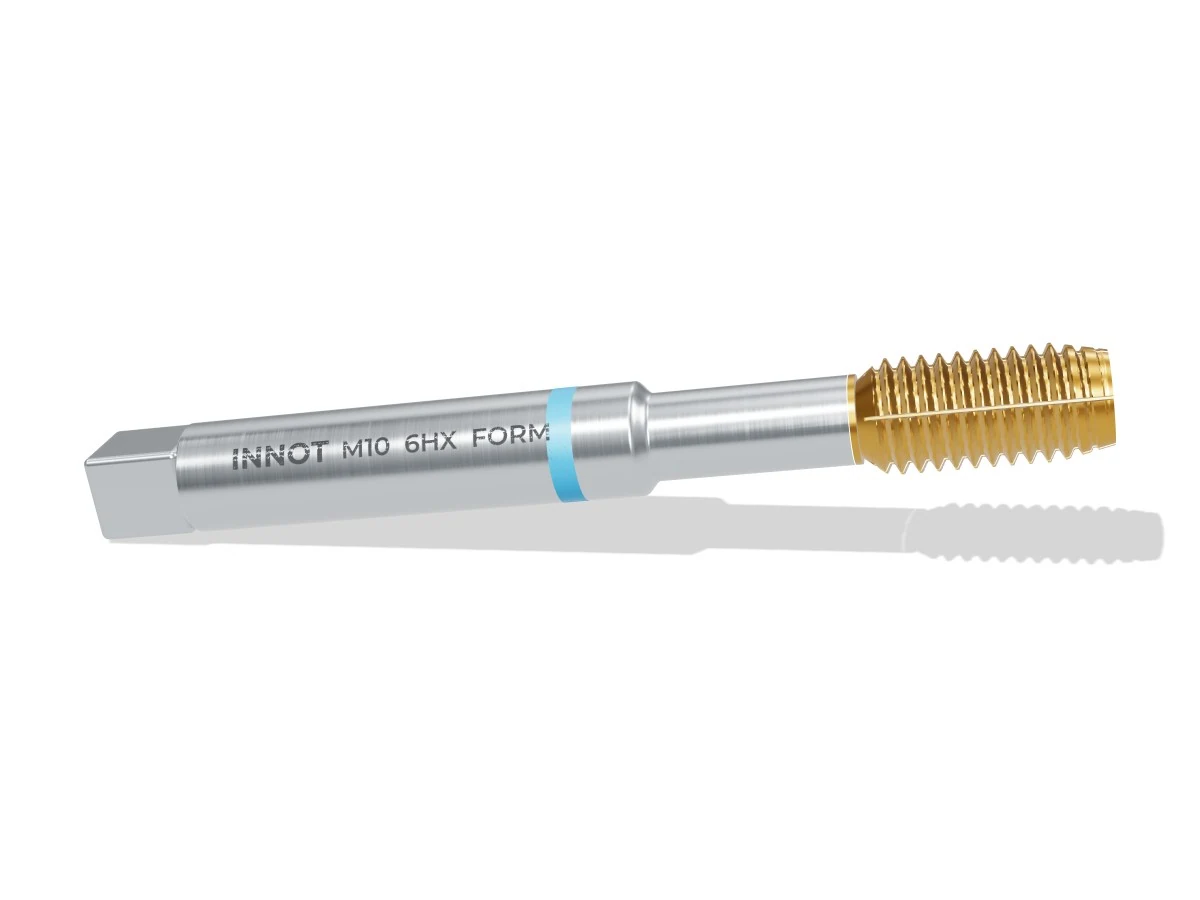
Maschio a rullare – fori passanti e ciechi
Maschio senza scanalature che forma il filetto a freddo, senza truciolo: più resistente e ideale per fori ciechi in acciai, inox e alluminio.
ISO P
ISO M
ISO N
Senza truciolo
Passanti e ciechi
Toll. 6HX
M2 – M16
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
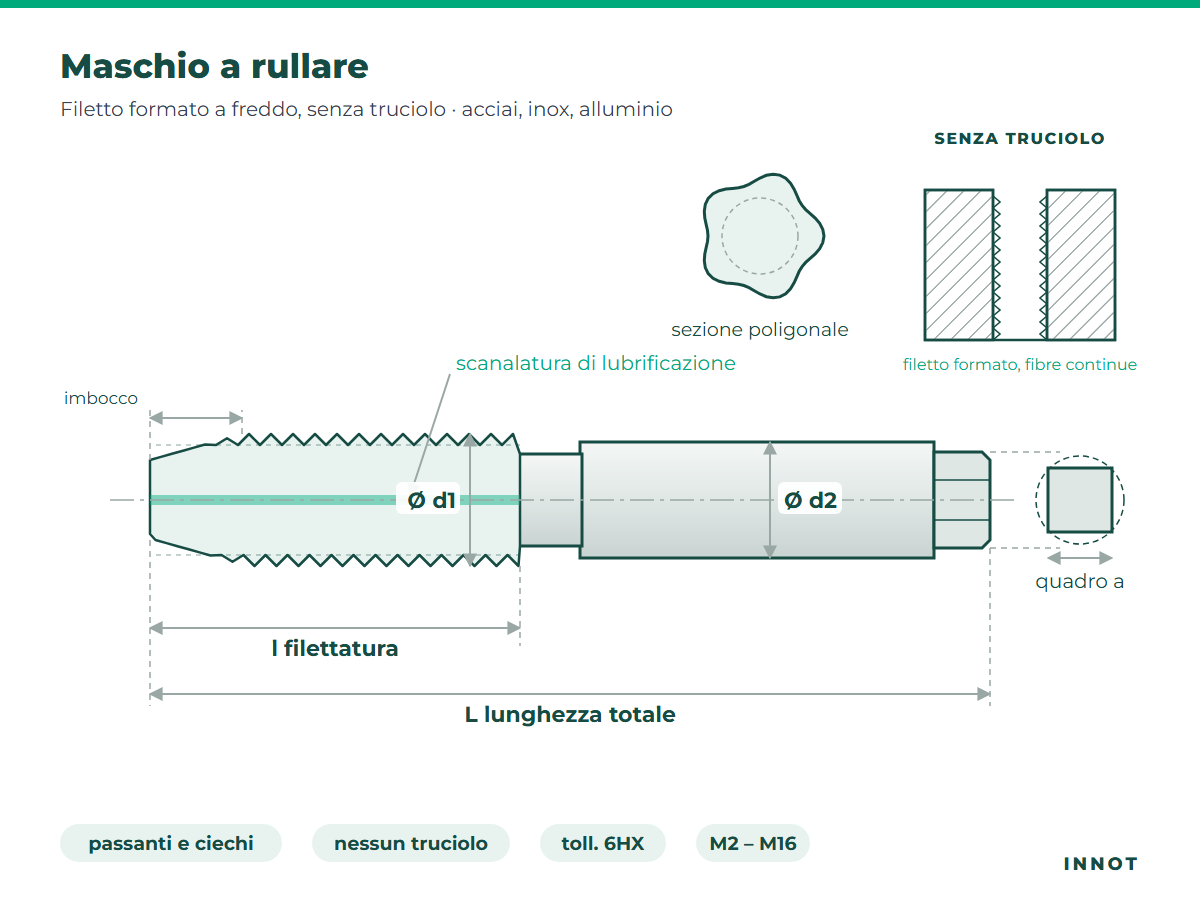
Disegno tecnico
In sintesi
| Tipo di foro | Fori passanti e fori ciechi, con lo stesso utensile |
| Processo | Formatura a freddo: i lobi del maschio spostano il materiale e formano il filetto, senza truciolo |
| Imbocco | Forma C (2 – 3 filetti) per fori ciechi, forma D (3,5 – 5 filetti) per fori passanti |
| Profondità di filettatura | Fino a 2,5 × d |
| Vantaggi | Filetto più resistente (fibre continue e superficie incrudita), nessun truciolo da evacuare, durata superiore, ottima finitura dei fianchi |
| Da sapere | Coppia più alta del maschio a taglio e preforo più grande, da eseguire con precisione |
| Tolleranza | 6HX (ISO 2); 6GX su richiesta |
| Materiale utensile | HSS-E; HSS-E-PM per acciai legati e produzioni di serie |
| Esecuzione | Gambo rinforzato da M2 a M10 (DIN 371), gambo passante da M12 (DIN 376) |
Materiali
| Materiali | |
|---|---|
| Adatti | Acciai da costruzione, da cementazione e bonificati fino a 1200 N/mm², inox austenitici, alluminio e leghe con Si fino al 10 %, rame, ottone a truciolo lungo. Serve un allungamento a rottura di almeno l’8 – 10 %. |
| Non adatti | Ghisa grigia, ottone al piombo e bronzo a truciolo corto, alluminio pressofuso con Si oltre il 10 %, materiali fragili: per questi usa il maschio per ghisa. |
Misure e preforo
| Filetto | Passo P | Ø preforo | L totale | l filettatura | Ø d2 gambo | Quadro a |
|---|---|---|---|---|---|---|
| M2 | 0,4 | 1,8 | 45 | 8 | 2,8 | 2,1 |
| M2,5 | 0,45 | 2,3 | 50 | 9 | 2,8 | 2,1 |
| M3 | 0,5 | 2,8 | 56 | 11 | 3,5 | 2,7 |
| M3,5 | 0,6 | 3,2 | 56 | 12 | 4 | 3 |
| M4 | 0,7 | 3,7 | 63 | 13 | 4,5 | 3,4 |
| M5 | 0,8 | 4,65 | 70 | 16 | 6 | 4,9 |
| M6 | 1 | 5,55 | 80 | 19 | 6 | 4,9 |
| M8 | 1,25 | 7,45 | 90 | 22 | 8 | 6,2 |
| M10 | 1,5 | 9,35 | 100 | 24 | 10 | 8 |
| M12 | 1,75 | 11,2 | 110 | 28 | 9 | 7 |
| M14 | 2 | 13,1 | 110 | 30 | 11 | 9 |
| M16 | 2 | 15,1 | 110 | 32 | 12 | 9 |
Misure in mm. Il preforo del maschio a rullare è più grande di quello per maschi a taglio (circa d − 0,45 × P): dal preforo dipende l’altezza della cresta, quindi rispetta il valore in tabella con tolleranza stretta. Misure oltre M16 su richiesta.
Rivestimenti per materiale
| Materiale | Rivestimento consigliato | Vc indicativa |
|---|---|---|
| Acciai da costruzione e ricotti | TiN ★ · TiCN per la serie | 10 – 25 m/min |
| Acciai bonificati e legati | TiCN ★ · AlCrN | 8 – 15 m/min |
| Acciai inossidabili | Vaporizzato ★ · TiN | 6 – 12 m/min |
| Alluminio, rame e ottone a truciolo lungo | CrN ★ · DLC | 15 – 30 m/min |
Consigli d’uso
- La lubrificazione è decisiva: olio intero o emulsione ricca (almeno 10 %), mai a secco.
- Nei fori ciechi fora più profondo del filetto di almeno 2 – 3 passi: il materiale spostato ha bisogno di spazio.
- Controlla la coppia della macchina o del maschiatore: serve circa il 50 % in più che con un maschio a taglio.
- Smussa l’ingresso del foro: la formatura solleva un leggero bordo sul primo filetto.
Guida alla scelta
Filetti fini, gas, pollici e sinistri: filetti speciali e su misura.
Vuoi passare alla rullatura?
Mandaci materiale, filetto e profondità: verifichiamo se il tuo pezzo si può rullare e ti proponiamo maschio e preforo con la quotazione.
Potrebbero interessarti anche
Inserti filettatura ISO metrica 60°
Maschio per fori passanti – Acciai inossidabili
Inserti filettatura Whitworth 55° (W)
Maschio per fori ciechi – Acciai inossidabili