
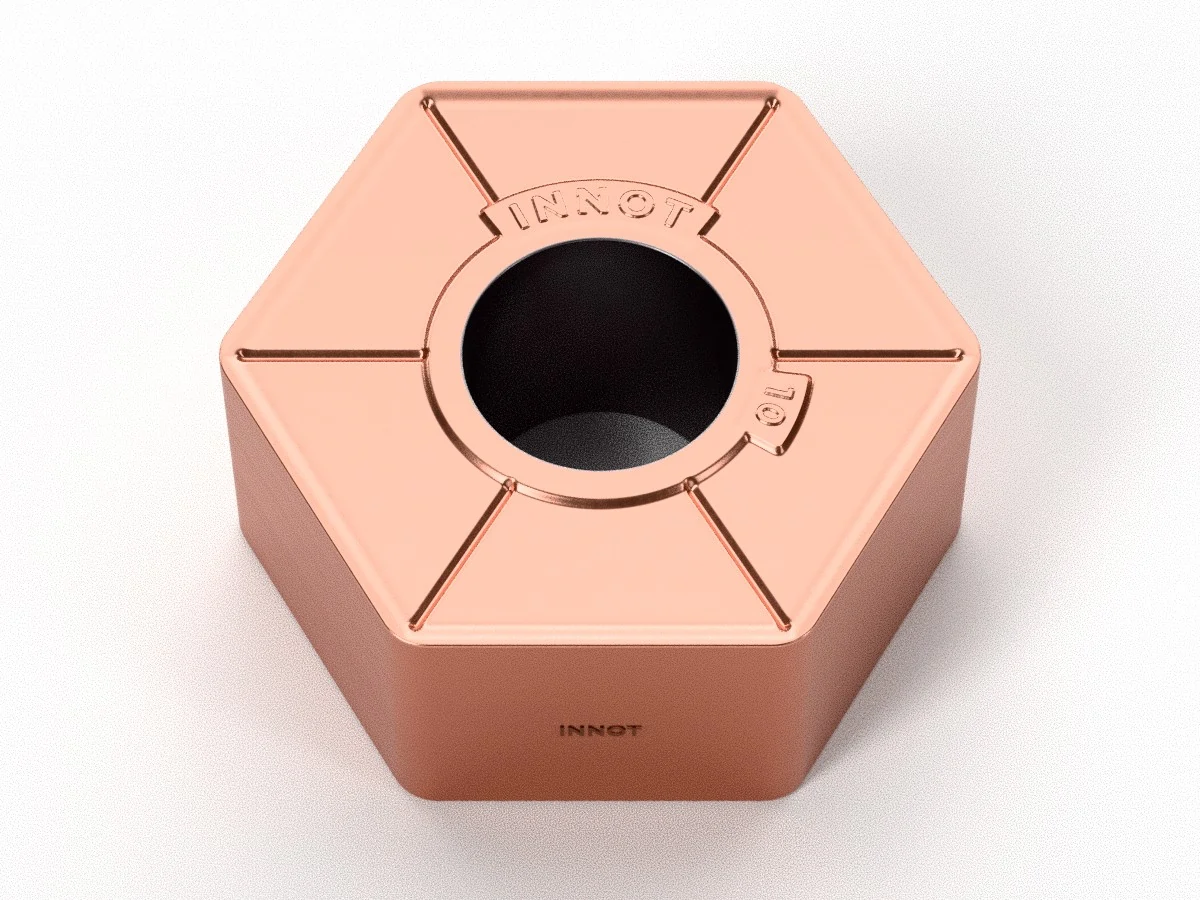
HNMX / HNGX
Inserto esagonale a doppia faccia per spianatura: 12 taglienti, geometrie F (finitura), M (media) e R (sgrossatura).
ISO P
ISO M
ISO K
ISO H
Spianatura
Spianatura
★ IT6130 · IT5120 · IT5220 · IT5130
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito
Si monta su

Descrizione
Specifiche
| Codice | IC | S | D1 | BS | RE | APMX |
|---|---|---|---|---|---|---|
| HNMX0906ANSN-F | 16.5 | 6.34 | 4.9 | 1 | 1.2 | 5 |
| HNMX0906ANSN-M | 16.5 | 6.34 | 4.9 | 1 | 1.2 | 5 |
| HNMX0906ANSN-R | 16.5 | 6.34 | 4.9 | 1 | 1.2 | 5 |
| HNGX0906ANSN | 16.5 | 6.34 | 4.9 | 1.2 | 1 | 5 |
Misure in mm. IC = cerchio inscritto, S = spessore, D1 = foro, BS = raschiante, RE = raggio, AN = angolo di spoglia, APMX = profondità di passata massima.
Scheda tecnica
| Lavorazione | Fresatura – Spianatura |
| Forma | Esagonale |
| Materiale ISO | P (acciai), M (acciai inossidabili), K (ghise), H (acciai temprati) |
| Caratteristiche | Esagonale negativo a doppia faccia: 12 taglienti utilizzabili per un costo per tagliente molto basso. |
| Frese compatibili | Frese a inserti con sede HNMX: chiedici il codice della tua fresa e verifichiamo la compatibilità. |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT6130 ★ | P · K | CVD | TiN + MT-TiCN + Al₂O₃ | Semi-finitura e sgrossatura di acciai e ghise. Rivestimento composito ad alta resistenza che bilancia usura e tenacità; il trattamento post-rivestimento aumenta la tenacità dell'inserto. |
| IT5120 ★ | P · M · K | PVD | TiAlN + CrAlN + TiSiN | Grado universale per acciai, inox e ghise, ideale anche su materiali da 35–50 HRC. Ottima resistenza all'usura e tenacità, elevata durezza a caldo. |
| IT5220 ★ | P · M · K | PVD | AlTiN + TiSiN | Grado universale per acciai, inox e ghise fino a 40–50 HRC. Rivestimento doppio strato: resistenza, tenacità e protezione dalle scheggiature del tagliente. |
| IT5130 ★ | P · M | PVD | AlTiN | Fresatura ad alta efficienza di acciai e inox sotto 30 HRC. Substrato a formulazione speciale che riduce il rischio di scheggiatura, con rivestimento nano di ultima generazione. |
| IT5110 | P · H | PVD | TiAlN + CrAlN + TiSiN | Fresatura di acciai temprati 45–55 HRC. Rivestimento nano-composito su substrato a grana ultra-fine: superficie liscia, basso attrito, alta nano-durezza e ottima resistenza all'ossidazione. |
| IT5210 | P · H | PVD | AlTiN + TiSiN | Fresatura di acciai temprati 50–65 HRC. Rivestimento con elevata stabilità termica e resistenza all'ossidazione: regge le temperature di taglio più severe. |
★ Grado consigliato. Gli altri gradi sono disponibili su richiesta.
Parametri di lavorazione consigliati
Fresatura – velocità di taglio e avanzamento per dente
| Materiale | Durezza HB | Grado | Vc (m/min) | fz (mm/dente) |
|---|---|---|---|---|
| P Acciaio a basso carbonio / dolce | ≤ 180 | IT5120 IT5220 IT5130 |
270 (220–350) 240 (200–320) 220 (200–320) |
0.3 (0.1–0.5) |
| P Acciaio ad alto carbonio / legato | 180–280 | IT5110 IT5120 IT5220 IT5130 |
240 (200–320) 200 (160–280) 200 (160–280) 200 (160–260) |
0.2 (0.1–0.4) |
| P Acciaio legato per utensili | 280–350 | IT5110 IT5210 IT5120 IT5220 |
220 (170–340) 200 (150–280) 180 (150–250) 180 (150–250) |
0.15 (0.1–0.3) |
| M Acciaio inossidabile | ≤ 270 | IT5120 IT5130 |
180 (120–240) 150 (120–180) |
0.2 (0.1–0.3) |
| K Ghisa | 180–250 | IT6130 IT5110 IT5120 |
280 (180–320) 200 (150–250) 200 (150–250) |
0.2 (0.1–0.4) |
Valori indicativi: consigliato (campo min–max). Ridurre del 20–30% con sporgenze lunghe, fissaggi poco rigidi o lavorazione a secco.
Potrebbero interessarti anche
ODMT / ODKT
Disponibile
HTempratiPAcciaioKGhisaMInoxSpianatura
APKT-FM
Disponibile
HTempratiPAcciaioKGhisaMInoxSemi-Finitura
SEET / SEMT
Disponibile
HTempratiPAcciaioKGhisaMInoxSpianatura
XNMX / XNGX
Disponibile
HTempratiPAcciaioKGhisaMInoxSSuperlegheSpianatura · Finitura
LNHX
Disponibile
PAcciaioKGhisaMInoxSSuperlegheSgrossatura
Visti di recente
Punta integrale in metallo duro 20×D
Disponibile
PAcciaioNAlluminioKGhisaMInoxSSuperleghe
SEET / SEMT
Disponibile
HTempratiPAcciaioKGhisaMInoxSpianatura
WNMG-GC
Disponibile
PAcciaioFinitura
CNMG-BR
Disponibile
MInoxSgrossatura
SNMG-BM
Disponibile
MInoxSemi-Finitura






