Serve aiuto? Chiamaci: (+39) 3757861361 oppure info@innot-it.com
Inserti di Fresatura
Inserti INNOT per fresatura: spianatura, spallamento retto, alto avanzamento, copiatura e frese elicoidali. Gradi CVD, PVD e cermet per acciai, inox, ghise, superleghe e acciai temprati.
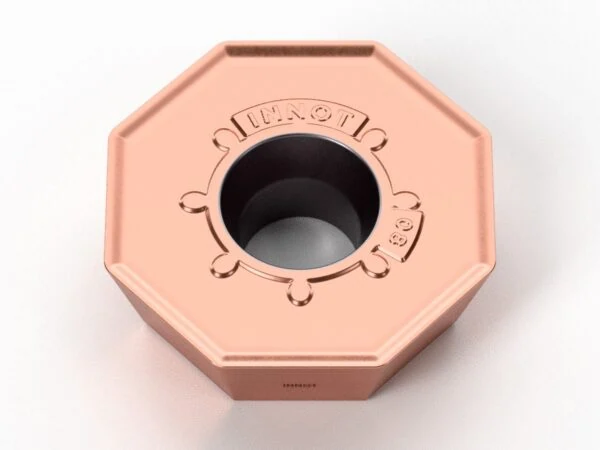
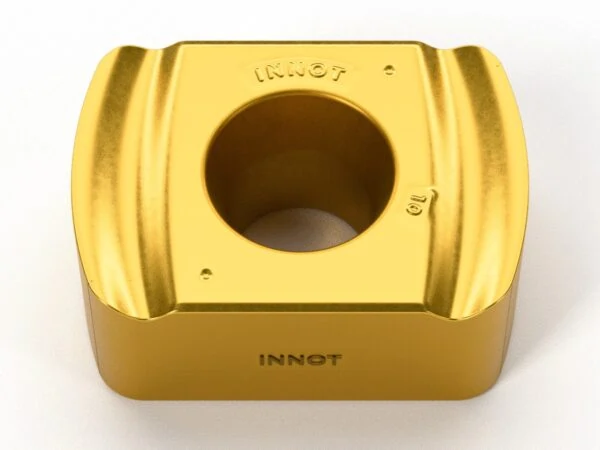
ODMT / ODKT
Inserto ottagonale per spianatura con 16 taglienti utilizzabili (8 per faccia): costo per tagliente molto basso e grande stabilità.
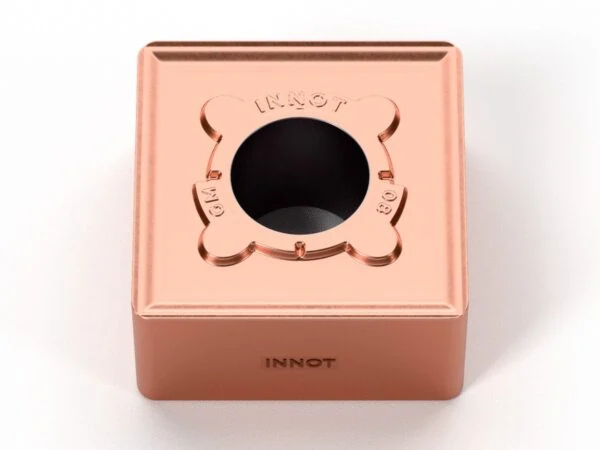
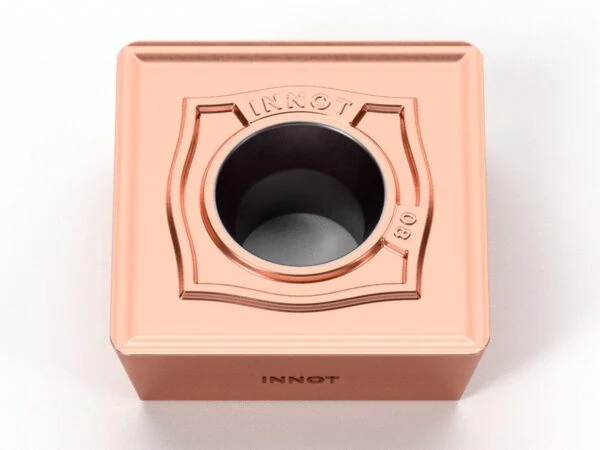
SNGX-GM / SNGX-GE
Inserto quadrato a doppia faccia per spianatura: 8 taglienti per inserto, geometria GM universale e GE per ghise e tagli interrotti.
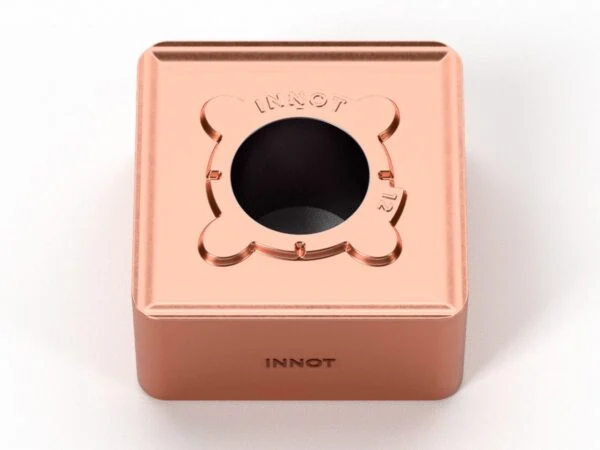
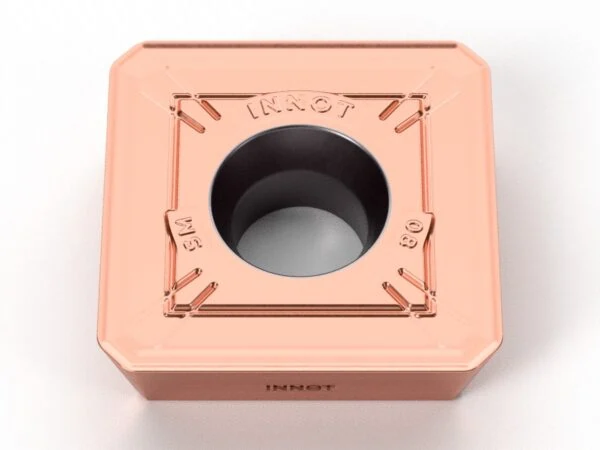
SEET / SEMT
Inserto quadrato per spianatura a 45°, con rompitruciolo GM universale e FM per finitura.
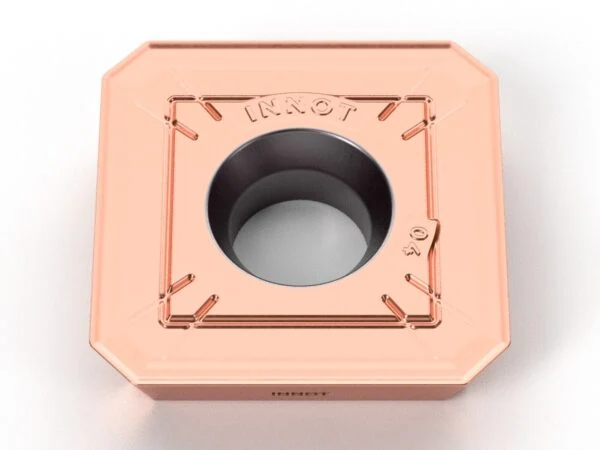
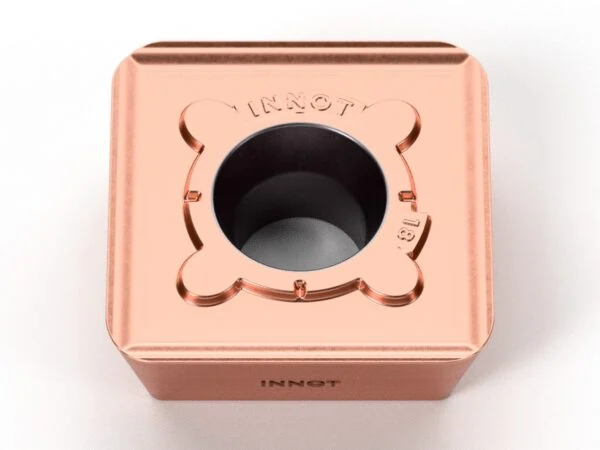
SZMX
Inserto quadrato a doppia faccia per spianatura ad alta asportazione, con rompitruciolo GM.
SEKR / SEMR / SEEN
Inserto quadrato a 45° per spianatura: SEKR/SEMR in metallo duro rivestito, SEEN in cermet per la finitura degli acciai.
HNMX / HNGX
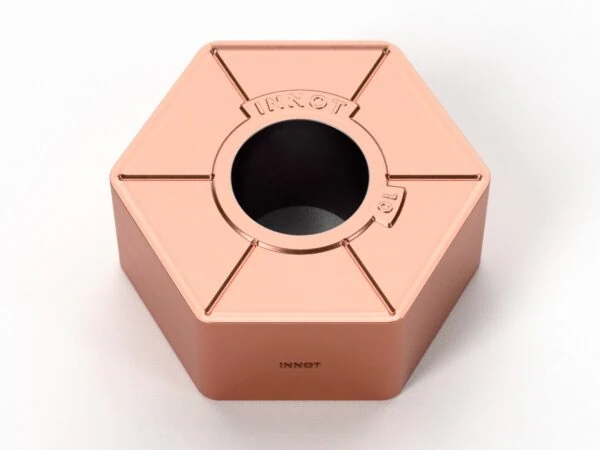
Inserto esagonale a doppia faccia per spianatura: 12 taglienti, geometrie F (finitura), M (media) e R (sgrossatura).
XNMX / XNGX
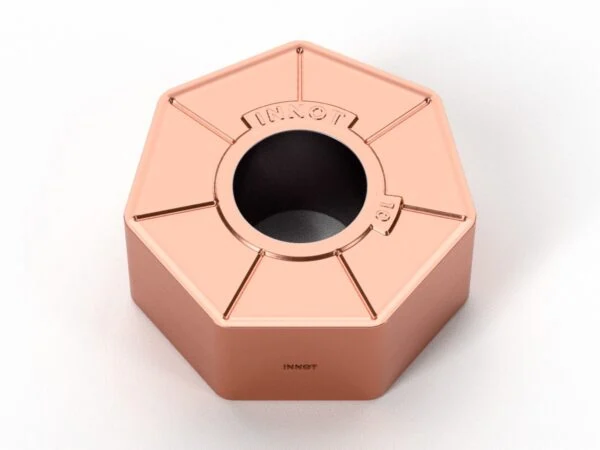
Inserto ettagonale a doppia faccia per spianatura: 14 taglienti, con raschianti W dedicati per la finitura a specchio.
SNGX-ZNN / SNMX
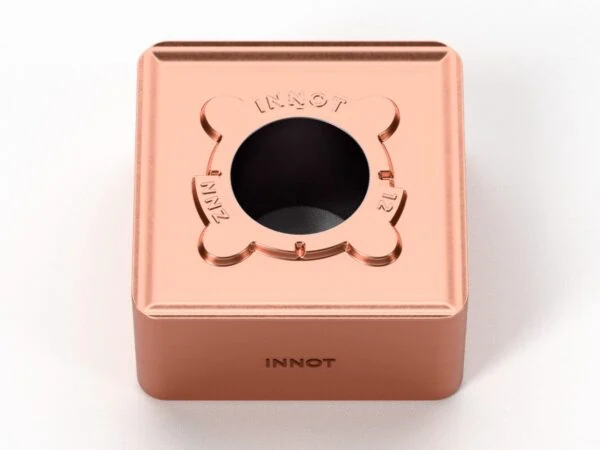
Inserto quadrato a doppia faccia per spianatura e spallamento con APMX fino a 8 mm.
AOKT-VM
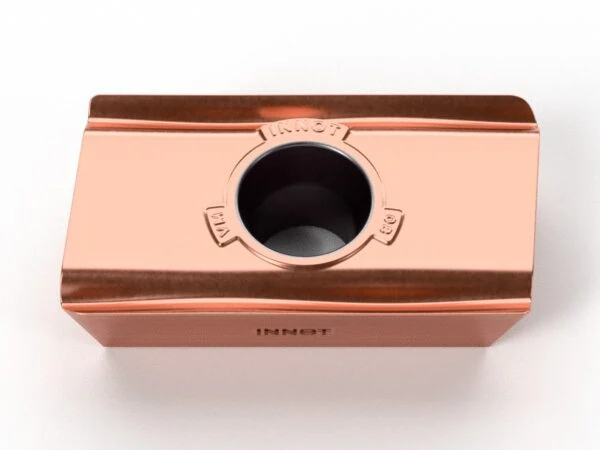
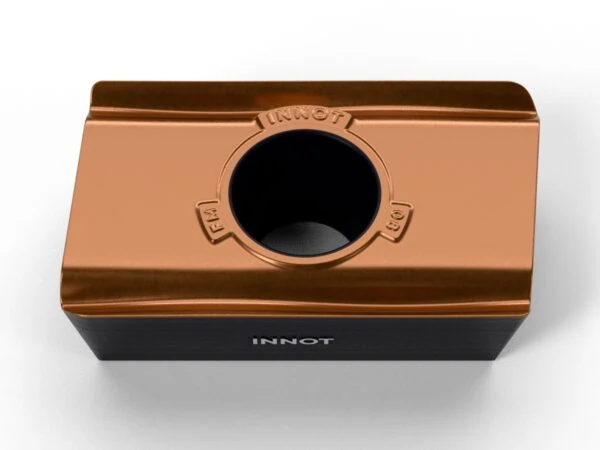
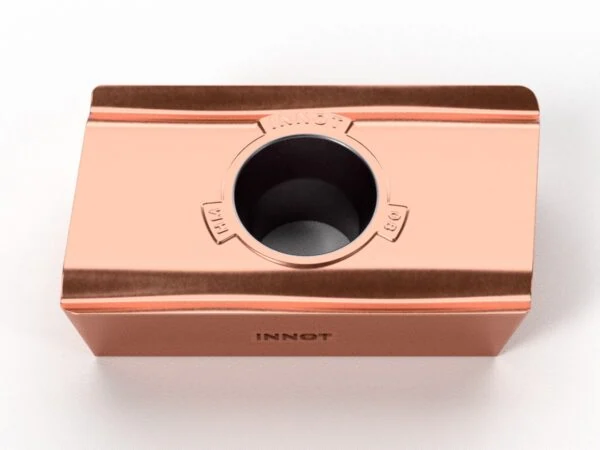
Inserto per spallamento retto 90° con rompitruciolo VM, dal piccolo AOKT06 al robusto AOKT16.
APKT-FM
Inserto per spallamento retto 90°, con rompitruciolo FM e taglio dolce.
ZNMU
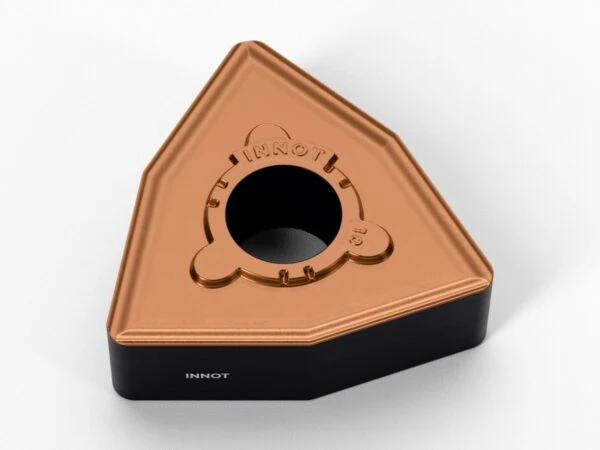
Inserto triangolare a doppia faccia per spallamento retto: 6 taglienti e rompitruciolo GM, GL e GR.
APMT-HM / APGT-AK
Inserto per spallamento retto 90°: APMT-HM in metallo duro rivestito, APGT-AK lucido per l'alluminio.
Inserto a doppia faccia per frese ad alto avanzamento: da BLMP 04 a 13, fino a 2 mm/dente, per acciai, inox, superleghe e acciai temprati fino a 65 HRC.
LNHX
Inserto tangenziale per spallamento retto: montato di piatto, sopporta forze di taglio elevate.
SDMT / SDMW
Inserto per frese ad alto avanzamento: passate leggere (fino a 2.9 mm) con avanzamenti fino a 1.5 mm/dente.
SDKT-SM
Inserto ad alto avanzamento per inox e superleghe, con rompitruciolo SM e tagliente positivo.
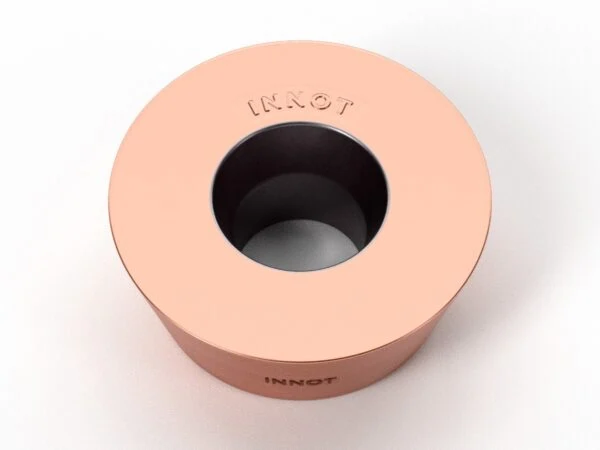
RCKT-FM
Inserto tondo positivo per copiatura e spianatura con tagliente robusto e profilo continuo.
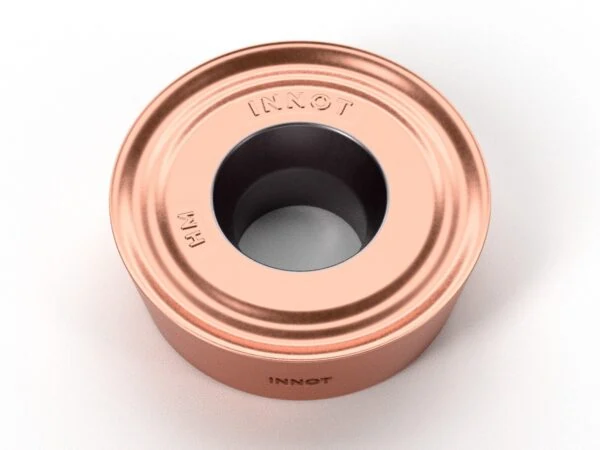
RPMT-HM / RPMW
Inserto tondo per copiatura di stampi e superfici 3D, con angolo di spoglia 11°.
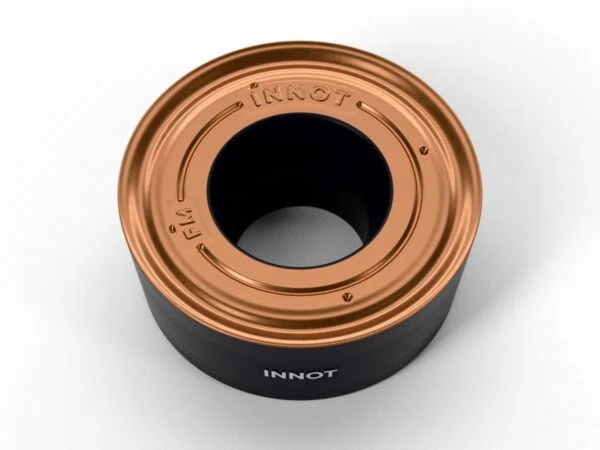
RPKT / RPMT-SM
Inserto tondo per inox, titanio e superleghe: rompitruciolo MS/SM e gradi PVD AlCrN.
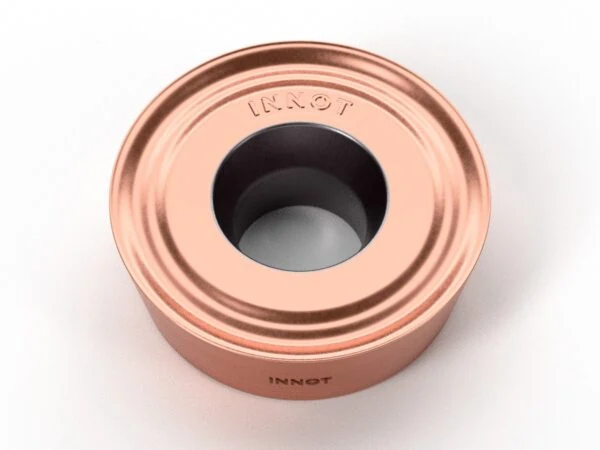
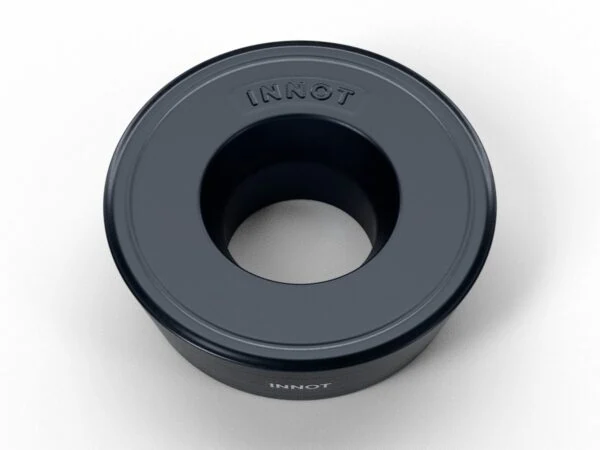
RDMW / RDKW
Inserto tondo con spoglia 15° per frese a copiare, da Ø5 a Ø16 mm.
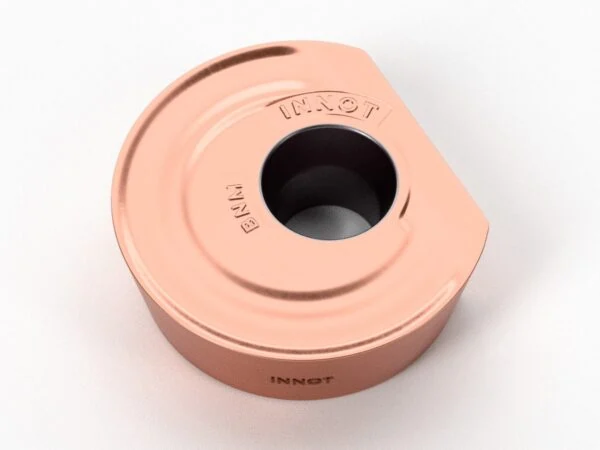
BNM (testa sferica)
Inserto a testa sferica per frese a copiare, da Ø12 a Ø32 mm, per la finitura di stampi e superfici 3D.
UNM-CE (copiatura)
Inserto per frese a copiare a grande raggio (RE fino a 20 mm), per sgrossatura e semi-finitura di stampi.
RDHX (tondo 15°)
Inserto tondo rettificato con spoglia 15° per frese a copiare, da Ø5 a Ø12 mm: stampi, superfici 3D e acciai temprati fino a 65 HRC.
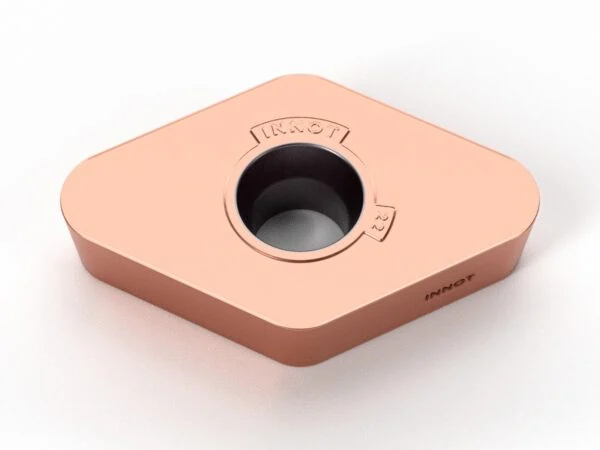
SPMT / APMT-MM
Inserti per frese elicoidali (a candela) a 90°: spallamenti profondi e sgrossatura di fianchi alti.
Inserti di fresatura in metallo duro per ogni strategia
Gli inserti di fresatura INNOT coprono spianatura, spallamento retto a 90°, fresatura ad alto avanzamento, copiatura di stampi e frese elicoidali, in gradi rivestiti PVD e CVD per acciaio, inox, ghisa, alluminio, superleghe e acciai temprati.
Quale inserto per quale lavorazione
- Spianatura: inserti a 45° (SEET, SEMT, SEKR) e a doppia faccia con molti taglienti (ODMT 16, XNMX 14, HNMX 12, SNGX 8) per abbattere il costo per tagliente.
- Spallamento retto 90°: APMT e APKT, AOKT, il tangenziale LNHX e il triangolare a doppia faccia ZNMU per spallamenti, cave e contornature.
- Alto avanzamento: SDMT e BLMP per sgrossare stampi e tasche con passate leggere e avanzamenti per dente molto elevati.
- Copiatura: inserti tondi RPMT, RDMW, RCKT, RDHX e a testa sferica BNM per superfici 3D.
Per ogni inserto trovi la fresa a inserti compatibile nella sezione portautensili e mandrini.
Domande frequenti
Meglio inserti a doppia faccia o positivi?
Gli inserti a doppia faccia offrono più taglienti e costano meno per tagliente, ma richiedono macchine stabili e potenti. Gli inserti positivi tagliano più leggeri: sono ideali su macchine piccole, attrezzature poco rigide e materiali che incrudiscono, come inox e superleghe.
Cosa cambia tra rivestimento PVD e CVD?
Il CVD ha uno strato più spesso e resiste meglio a calore e usura nella fresatura di acciai e ghise. Il PVD mantiene il tagliente più affilato e tenace: è preferibile per inox, superleghe e tagli interrotti.
Categorie
- Inserti di Tornitura (121)
- Inserti Negativi (84)
- CNMG / CNMA - Rombici 80° (16)
- DNMG - Rombici 55° (13)
- SNMG - Quadrati 90° (15)
- TNMG - Triangolari 60° (14)
- VNMG - Rombici 35° (12)
- WNMG - Trigon 80° (14)
- Inserti Positivi (23)
- CCMT - Rombici 80° (4)
- DCMT - Rombici 55° (4)
- SCMT - Quadrati 90° (2)
- TCMT - Triangolari 60° (4)
- VBMT / VCMT - Rombici 35° (7)
- RCMX - Tondi (2)
- Troncatura e gole (7)
- Inserti Negativi (84)
- Inserti di Fresatura (24)
- Spianatura (8)
- Spallamento retto 90° (5)
- Alto avanzamento (3)
- Copiatura e profili (7)
- Frese elicoidali (1)
- Frese Integrali (14)
- Punte a Forare (9)
- Filettatura (19)
- Portautensili e Mandrini (15)
Visti di recente
Steli e bareni per inserti a filettare a profilo parziale o completo: metrico, gas, UN e trapezoidale.
Testine modulari ad alto avanzamento da Ø10 a Ø42 mm, da 2 a 8 taglienti, attacco M6–M16, per inserti BLMP.
RPKT / RPMT-SM
Inserto tondo per inox, titanio e superleghe: rompitruciolo MS/SM e gradi PVD AlCrN.

Inserti e utensili da taglio per officine CNC. Gradi dedicati a tutti i gruppi ISO, dall'acciaio all'alluminio, dalle superleghe agli acciai temprati, con parametri di taglio in ogni scheda.
INNOT di Giammarco Turati
Via San Ponso, 57 – 10080 Pertusio (TO)
P.IVA 13269100015
© 2026 INNOT di Giammarco Turati – P.IVA 13269100015 – Pertusio (TO) – Privacy Policy – Cookie Policy