Serve aiuto? Chiamaci: (+39) 3757861361 oppure info@innot-it.com
Filettatura
Tutto per il filetto: inserti a filettare in metallo duro per la tornitura e maschi a filettare per fori passanti e ciechi, scelti sul materiale. Metrico, fine, gas e pollici, destri e sinistri, anche su misura.
Inserti a profilo completo per filetti metrici ISO 60°: cresta e fondo formati dall'inserto, filetto finito senza ripassi.
Inserti universali a profilo parziale: un solo inserto copre un campo di passi con angolo 55° o 60°. Ideali per piccoli lotti e passi diversi.
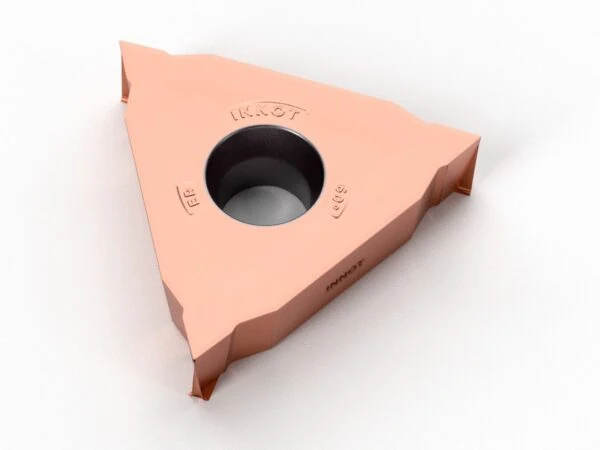
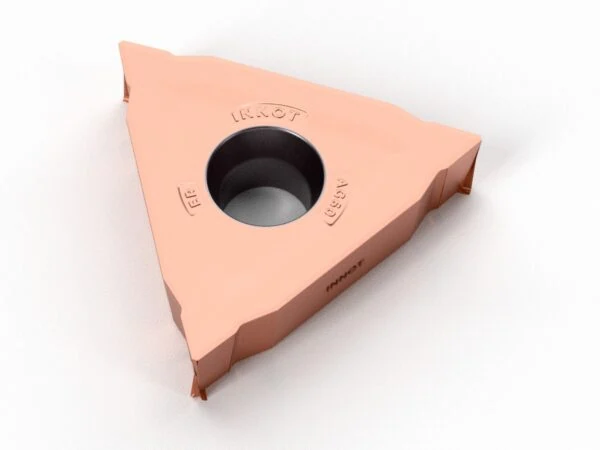
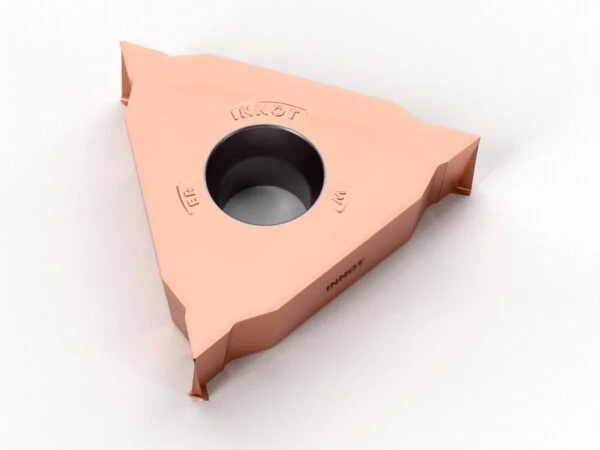
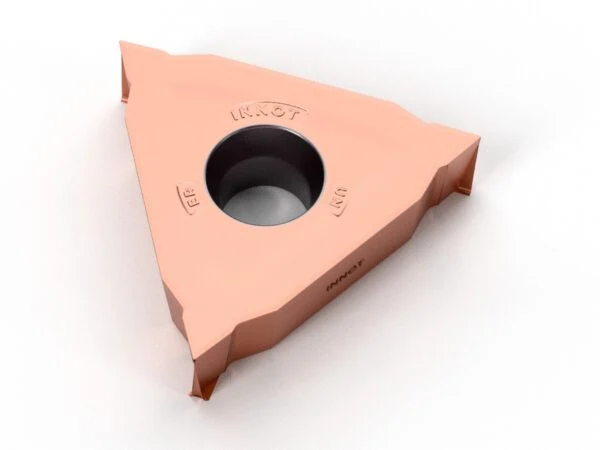
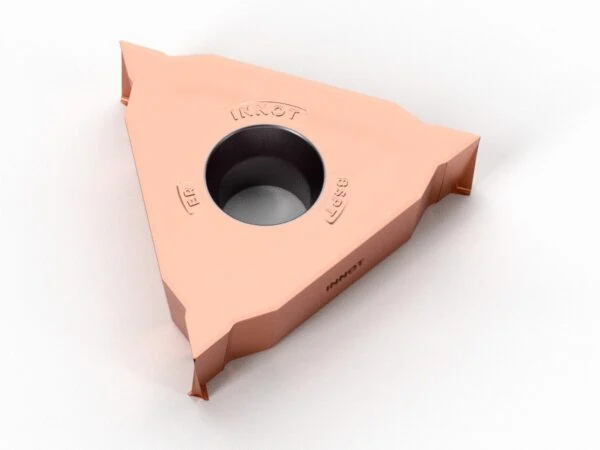
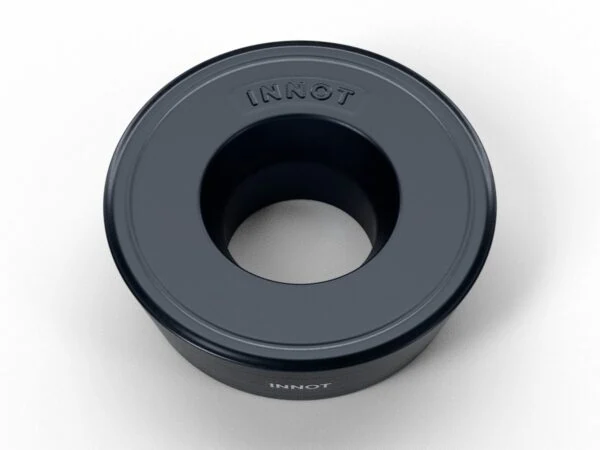
Inserti a profilo completo per filetti Whitworth 55° (BSW e BSF), con raggio di cresta e di fondo.
Inserti a profilo completo per filetti unificati UN 60° (UNC, UNF, UNEF), richiesti nell'aerospaziale e nell'oleodinamica.
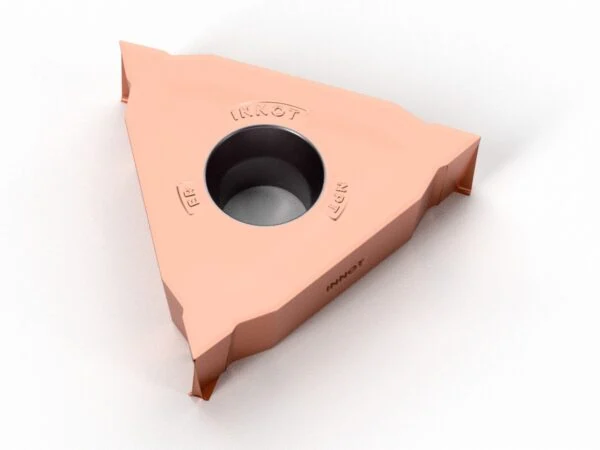
Inserti per filetti gas BSPT (Rc / R) a 55° con conicità 1:16, per raccordi a tenuta su tubi di gas, riscaldamento e acqua.
Inserti per filetti conici NPT 60° con conicità 1:16, per tubazioni e raccordi a tenuta secondo standard americano.
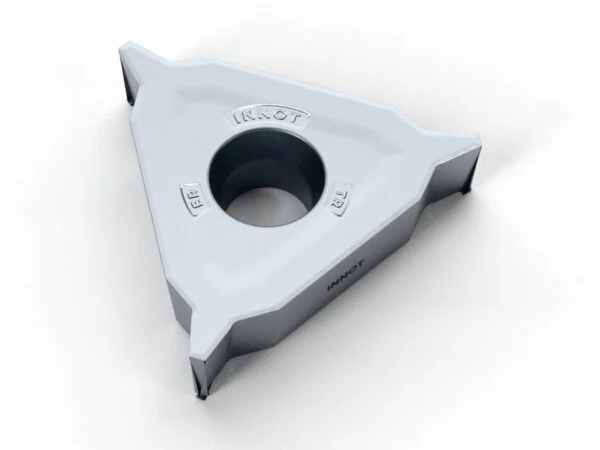
Inserti per filetti trapezoidali ISO 30° (TR), usati su viti di manovra, morse, presse e trasmissioni del moto.
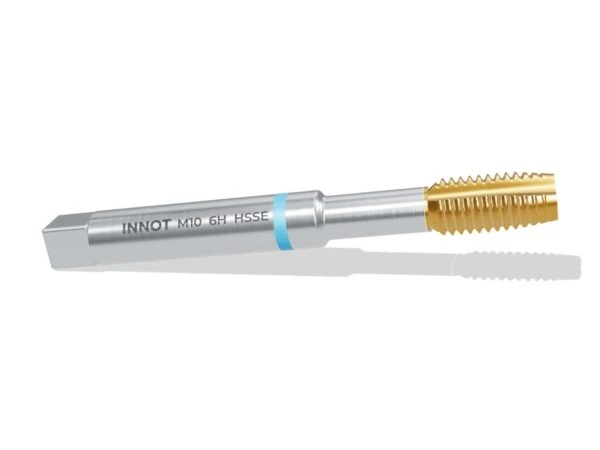
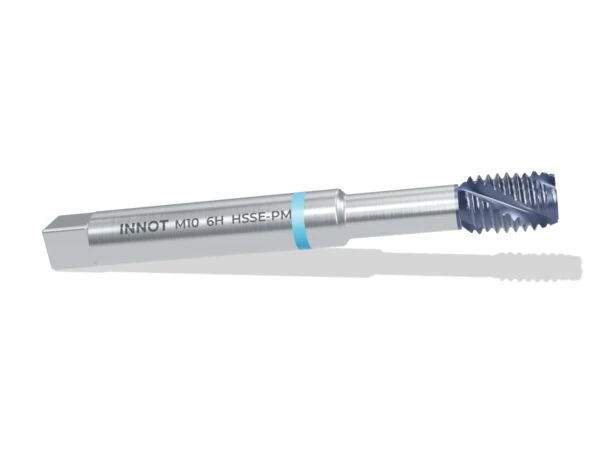
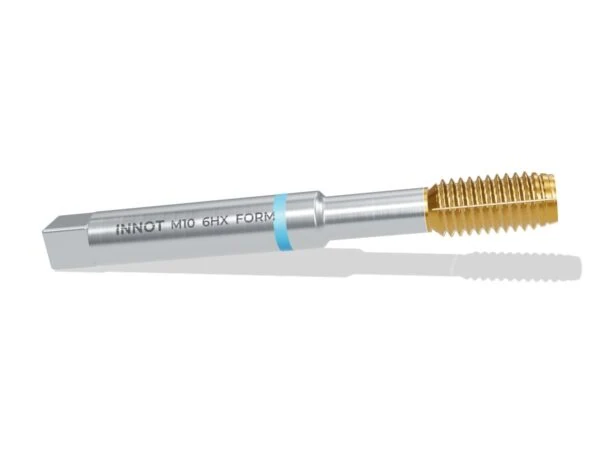
Maschio con imbocco corretto per fori passanti in acciai da costruzione e ricotti: il truciolo viene spinto in avanti. TiN, spoglia 12 – 15°.
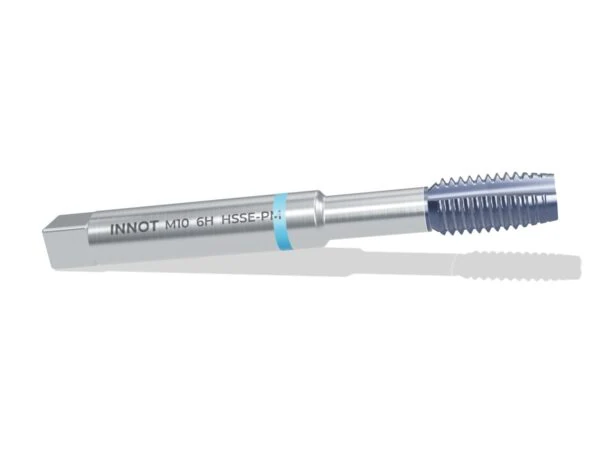
Maschio con imbocco corretto per fori passanti in acciai bonificati e legati: il truciolo viene spinto in avanti. TiCN, spoglia 10 – 12°.
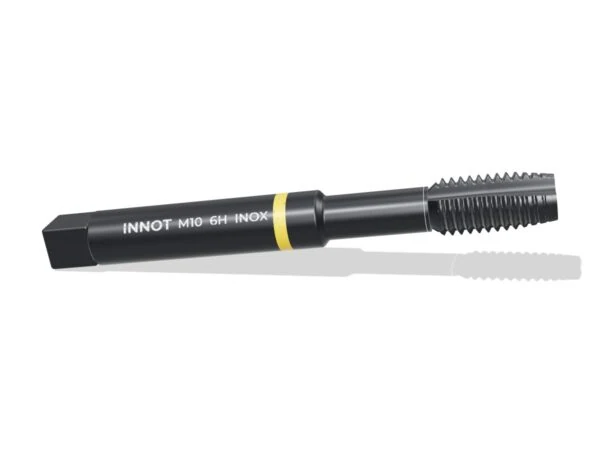
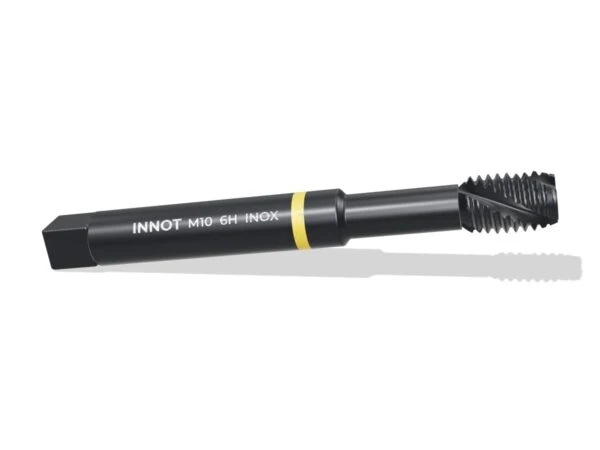
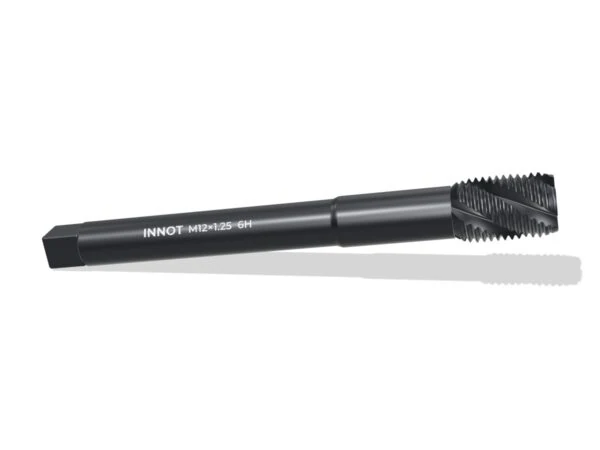
Maschio con imbocco corretto per fori passanti in acciai inossidabili: il truciolo viene spinto in avanti. Vaporizzato, spoglia 8 – 10°.
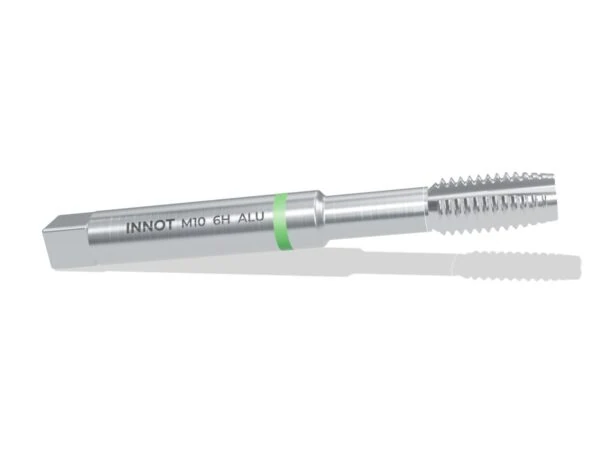
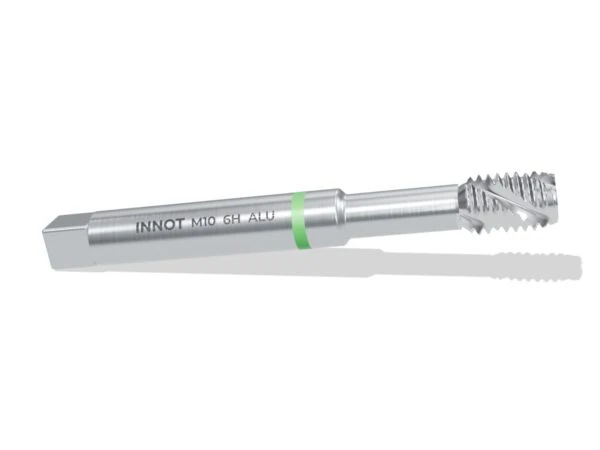
Maschio con imbocco corretto per fori passanti in alluminio e leghe leggere: il truciolo viene spinto in avanti. Brillante, spoglia 20 – 25°.
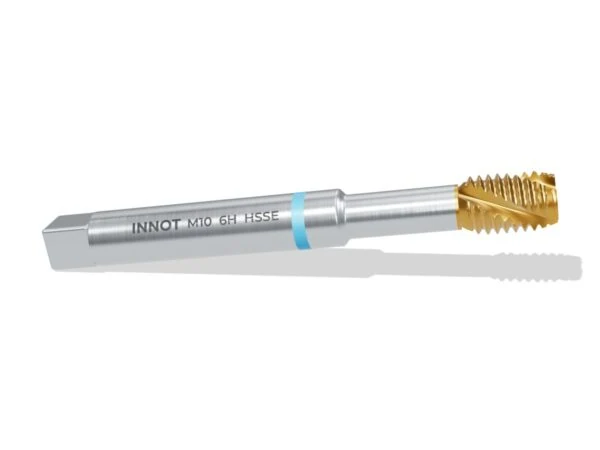
Maschio a elica destra 35° per fori ciechi in acciai da costruzione e ricotti: il truciolo risale verso il gambo. TiN, spoglia 12 – 15°.
Maschio a elica destra 40° per fori ciechi in acciai bonificati e legati: il truciolo risale verso il gambo. TiCN, spoglia 10 – 12°.
Maschio a elica destra 35° – 40° per fori ciechi in acciai inossidabili: il truciolo risale verso il gambo. Vaporizzato, spoglia 8 – 10°.
Maschio a elica destra 45° per fori ciechi in alluminio e leghe leggere: il truciolo risale verso il gambo. Brillante, spoglia 20 – 25°.
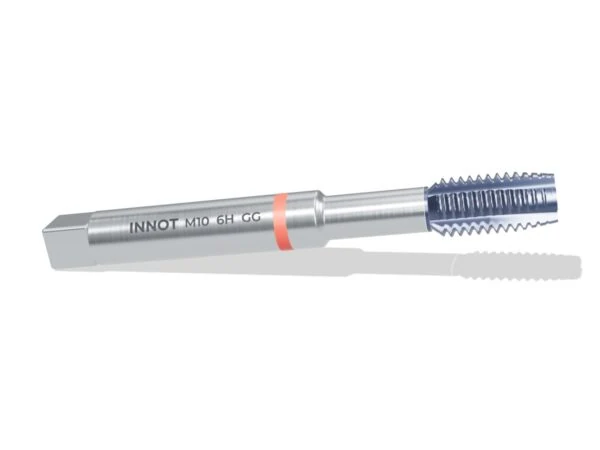
Maschio a scanalature diritte per ghise e materiali a truciolo corto, nei fori passanti e ciechi. Truciolo frantumato, TiCN contro l'abrasione.
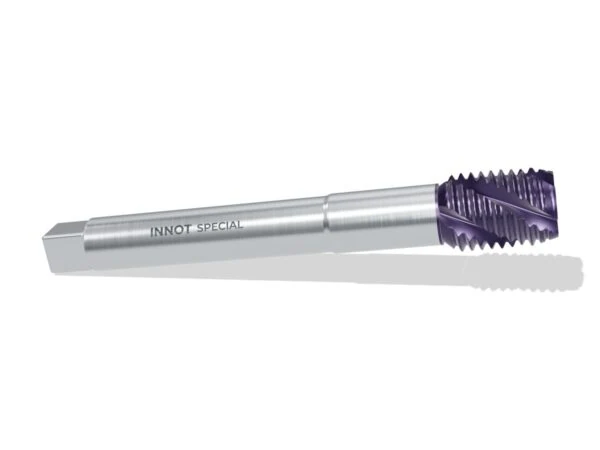
Maschio senza scanalature che forma il filetto a freddo, senza truciolo: più resistente e ideale per fori ciechi in acciai, inox e alluminio.
Metrico fine, gas G, Whitworth, UNC, UNF, UNEF, Pg e tondo, destri e sinistri: le stesse geometrie per fori passanti e ciechi dei maschi metrici.
Maschio su misura
Maschi costruiti a disegno: profilo, tolleranza, lunghezze, refrigerazione, substrato HSS-E, PM o metallo duro e rivestimento scelti sul tuo pezzo.
Filettatura: maschi e inserti per ogni filetto
Per filettare al tornio INNOT propone inserti a profilo parziale e a profilo completo per filetti metrici ISO, Whitworth, UN, gas BSPT, NPT e trapezoidali. Per filettare i fori ci sono maschi per fori passanti, per fori ciechi e maschi a rullare, in versioni dedicate ad acciaio, inox, ghisa e alluminio.
Maschio a taglio o a rullare?
Il maschio a taglio asporta il truciolo e funziona in quasi tutti i materiali. Il maschio a rullare forma il filetto per deformazione, senza truciolo: il filetto è più resistente e il maschio dura di più, ma servono un materiale duttile e un foro di preparazione più grande.
Profilo parziale o completo?
L'inserto a profilo parziale copre un campo di passi con un solo inserto ed è comodo per piccoli lotti. L'inserto a profilo completo forma anche la cresta del filetto: dà un profilo esatto e richiede meno passate.
Domande frequenti
Fate maschi per filetti speciali?
Sì: metrico fine, gas G, Whitworth, UNC, UNF, UNEF, Pg e maschi costruiti a disegno con profilo, tolleranza e lunghezze su misura.
Categorie
- Inserti di Tornitura (121)
- Inserti Negativi (84)
- CNMG / CNMA - Rombici 80° (16)
- DNMG - Rombici 55° (13)
- SNMG - Quadrati 90° (15)
- TNMG - Triangolari 60° (14)
- VNMG - Rombici 35° (12)
- WNMG - Trigon 80° (14)
- Inserti Positivi (23)
- CCMT - Rombici 80° (4)
- DCMT - Rombici 55° (4)
- SCMT - Quadrati 90° (2)
- TCMT - Triangolari 60° (4)
- VBMT / VCMT - Rombici 35° (7)
- RCMX - Tondi (2)
- Troncatura e gole (7)
- Inserti Negativi (84)
- Inserti di Fresatura (24)
- Spianatura (8)
- Spallamento retto 90° (5)
- Alto avanzamento (3)
- Copiatura e profili (7)
- Frese elicoidali (1)
- Frese Integrali (14)
- Punte a Forare (9)
- Filettatura (19)
- Portautensili e Mandrini (15)
Visti di recente
Inserti a profilo completo per filetti Whitworth 55° (BSW e BSF), con raggio di cresta e di fondo.
RDHX (tondo 15°)
Inserto tondo rettificato con spoglia 15° per frese a copiare, da Ø5 a Ø12 mm: stampi, superfici 3D e acciai temprati fino a 65 HRC.
APMT-HM / APGT-AK
Inserto per spallamento retto 90°: APMT-HM in metallo duro rivestito, APGT-AK lucido per l'alluminio.

Inserti e utensili da taglio per officine CNC. Gradi dedicati a tutti i gruppi ISO, dall'acciaio all'alluminio, dalle superleghe agli acciai temprati, con parametri di taglio in ogni scheda.
INNOT di Giammarco Turati
Via San Ponso, 57 – 10080 Pertusio (TO)
P.IVA 13269100015
© 2026 INNOT di Giammarco Turati – P.IVA 13269100015 – Pertusio (TO) – Privacy Policy – Cookie Policy