Serve aiuto? Chiamaci: (+39) 3757861361 oppure info@innot-it.com
Catalogo inserti e utensili
Inserti di tornitura e fresatura in metallo duro, frese e punte integrali, portautensili. Gradi dedicati a tutti i gruppi ISO (acciai, inox, ghise, alluminio, superleghe e temprati), parametri di taglio in ogni scheda e utensili su misura.
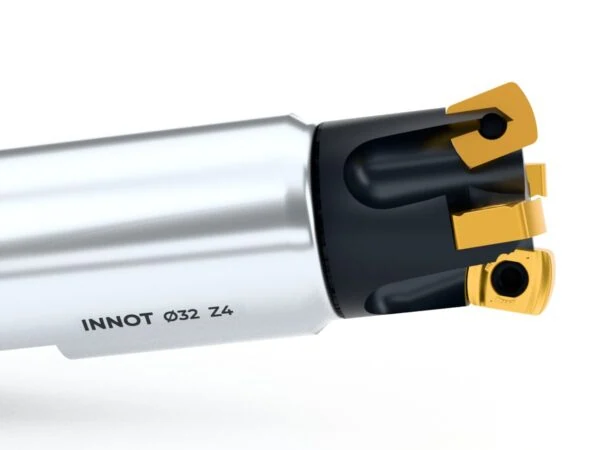
Frese ad alto avanzamento: passate leggere e avanzamenti per dente molto alti per sgrossare stampi e tasche nel minor tempo.
Frese a copiare
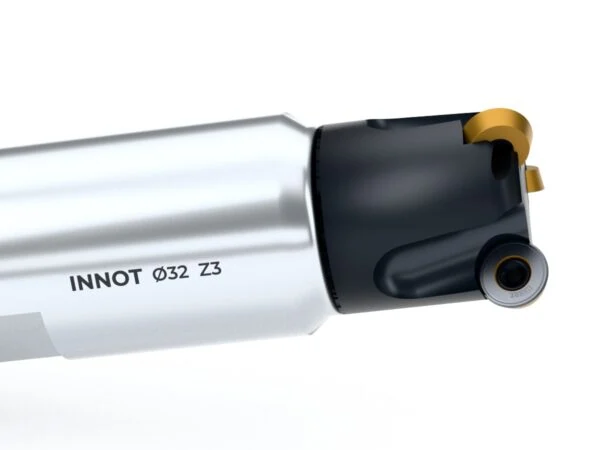
Frese a copiare per inserti tondi e a testa sferica: superfici 3D, stampi e profili complessi.
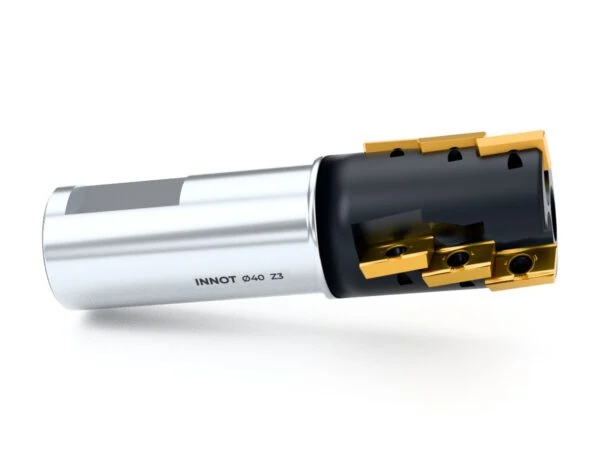
Frese elicoidali con più file di inserti: un fianco continuo per spallamenti molto profondi e grandi volumi di truciolo.
Mandrini e attacchi
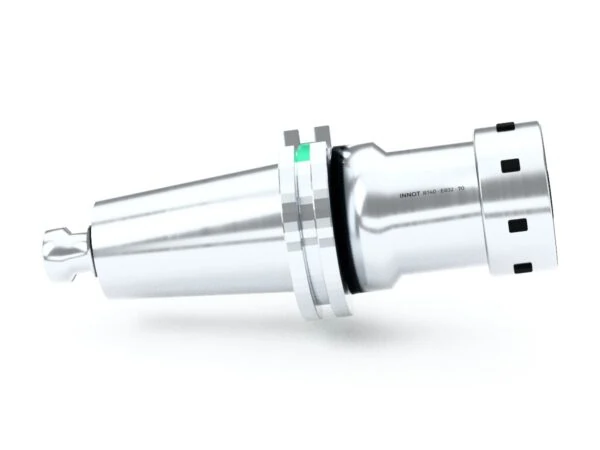
Coni BT, HSK e DIN con pinze ER, portafrese e attacchi idraulici o a calettamento per collegare fresa e mandrino.
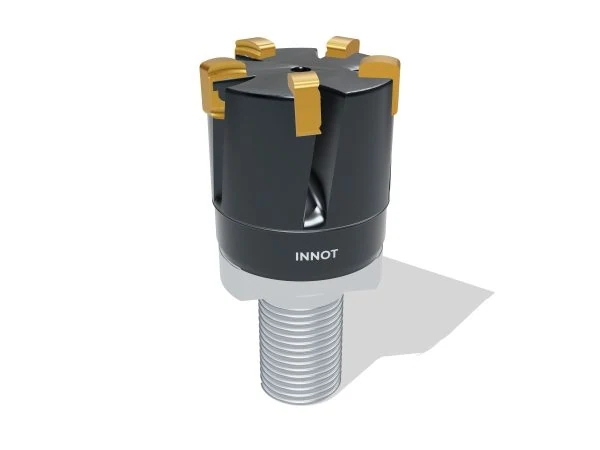
Testine modulari ad alto avanzamento da Ø10 a Ø42 mm, da 2 a 8 taglienti, attacco M6–M16, per inserti BLMP.
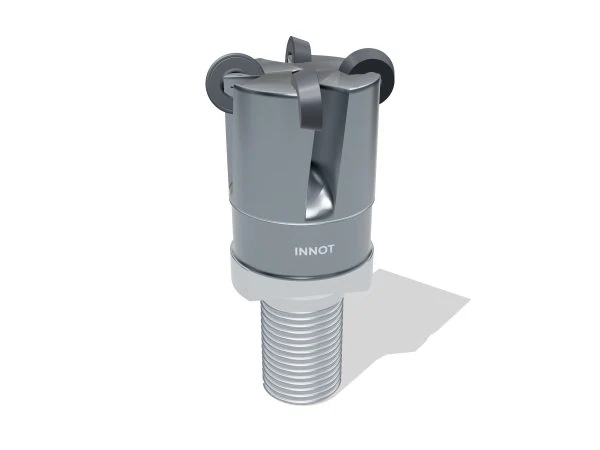
Testine modulari a copiare da Ø10 a Ø42 mm, da 2 a 5 taglienti, attacco M6–M16, per inserti tondi RDHX.
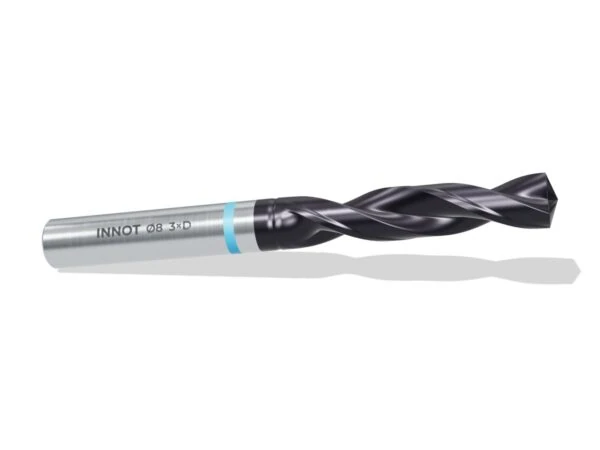
Punta integrale corta (profondità utile 3 volte il diametro), angolo 140° e gambo h6. Versione con o senza refrigerazione interna.
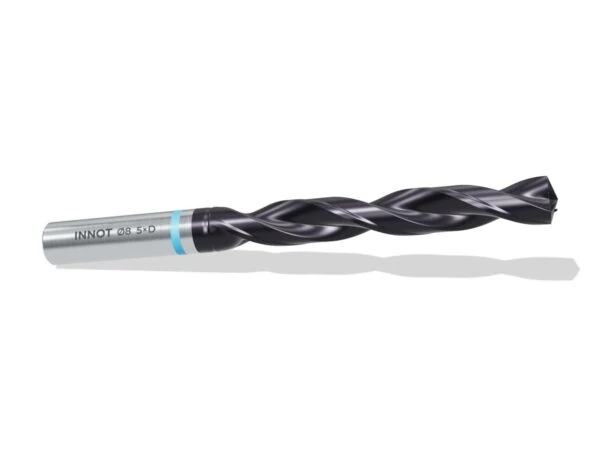
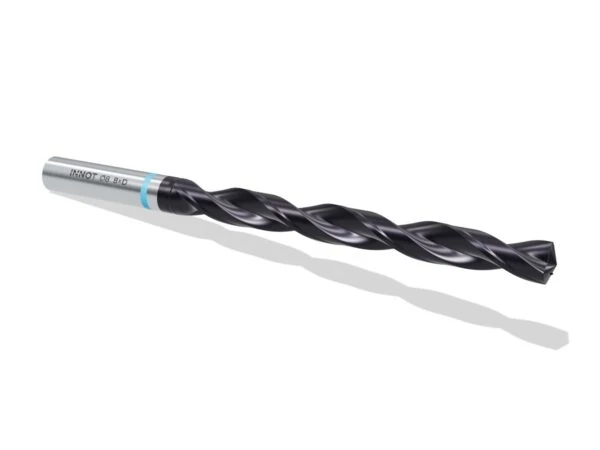
Punta integrale per fori fino a 5 volte il diametro, con refrigerazione interna: evacuazione sicura del truciolo e alte velocità.
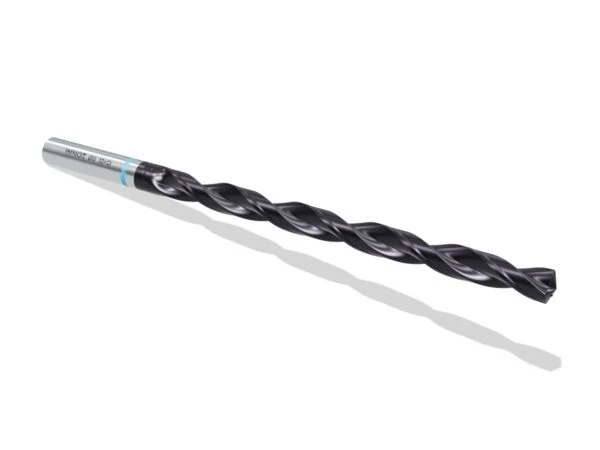
Punta integrale per fori profondi fino a 8 volte il diametro, con refrigerazione interna e gola lucidata per lo scarico del truciolo.
Punta per foratura profonda fino a 12 volte il diametro, angolo 135° autocentrante e refrigerazione interna. Si consiglia un foro pilota.
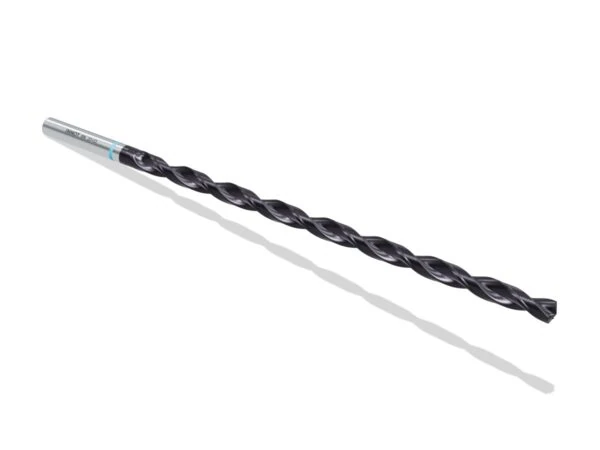
Punta per foratura molto profonda fino a 20 volte il diametro: geometria a doppio margine per la rettilineità del foro e refrigerazione ad alta pressione.
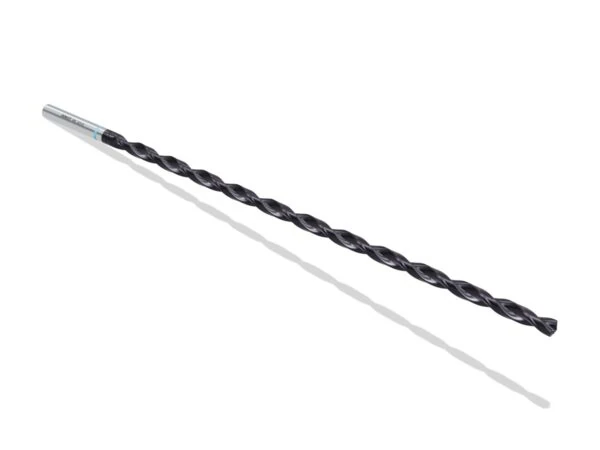
Punta per fori extra-profondi fino a 30 volte il diametro, in alternativa alla foratura a cannone su centri di lavoro e torni.
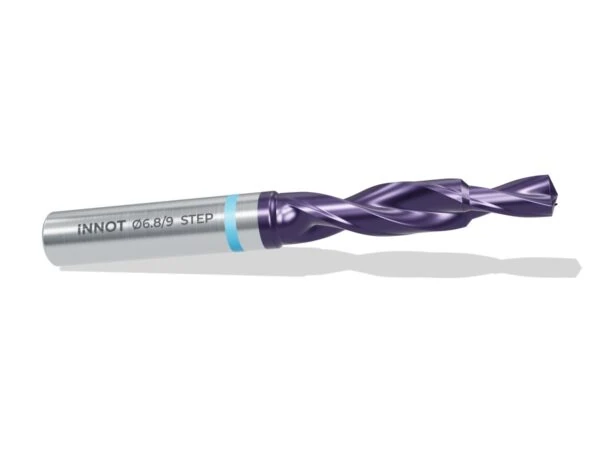
Punta integrale a due o tre diametri per foro e lamatura o smusso in un solo passaggio. Costruita a disegno.
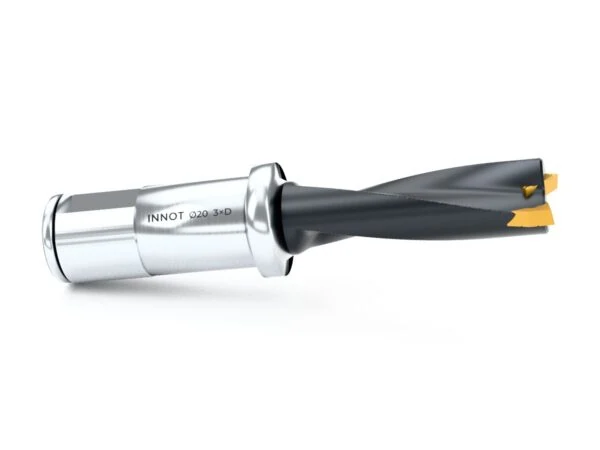
Corpo punta con inserti intercambiabili per fori da Ø16 a Ø60 mm: quando l'inserto si usura si cambia solo l'inserto.
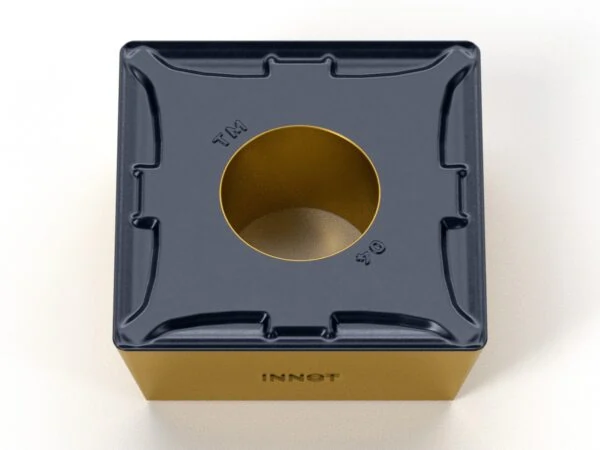
Inserti intercambiabili per punte a inserti: WCMX a 4 taglienti con rompitruciolo per foratura e SPMG per i diametri maggiori.
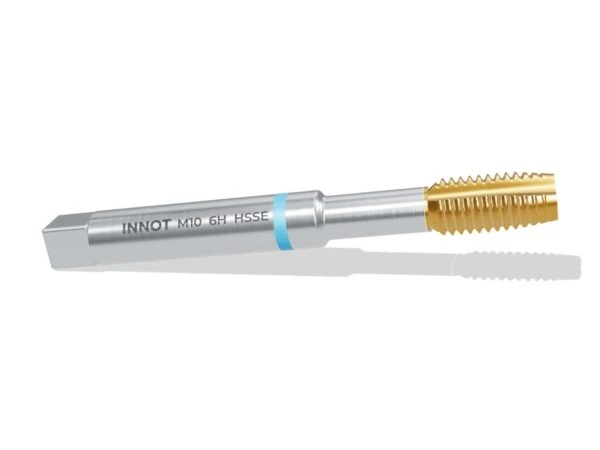
Maschio con imbocco corretto per fori passanti in acciai da costruzione e ricotti: il truciolo viene spinto in avanti. TiN, spoglia 12 – 15°.
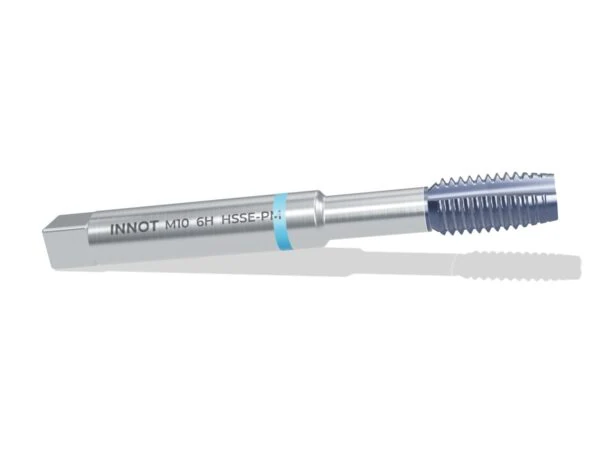
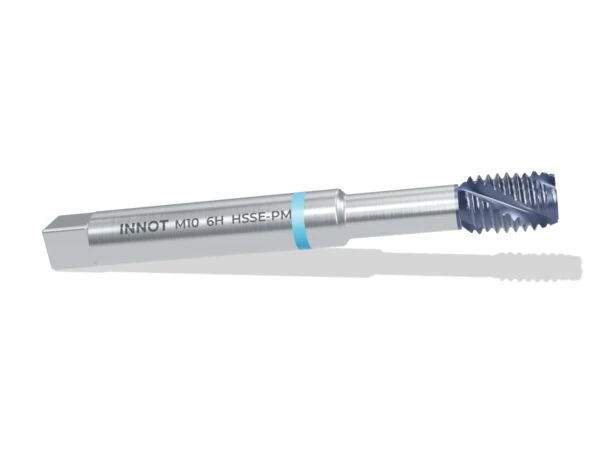
Maschio con imbocco corretto per fori passanti in acciai bonificati e legati: il truciolo viene spinto in avanti. TiCN, spoglia 10 – 12°.
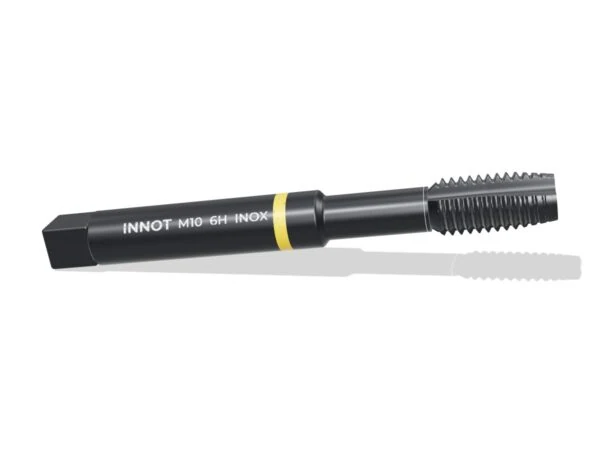
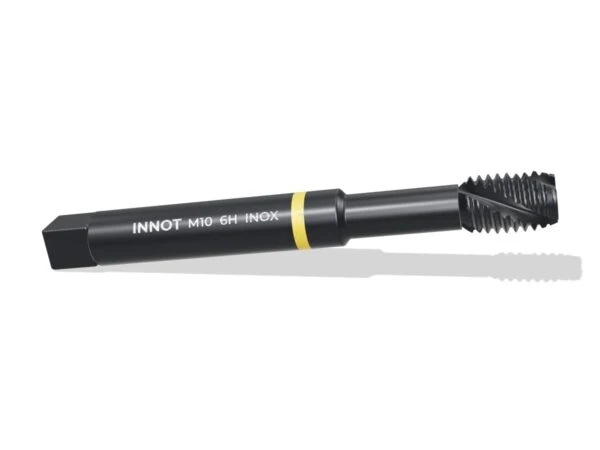
Maschio con imbocco corretto per fori passanti in acciai inossidabili: il truciolo viene spinto in avanti. Vaporizzato, spoglia 8 – 10°.
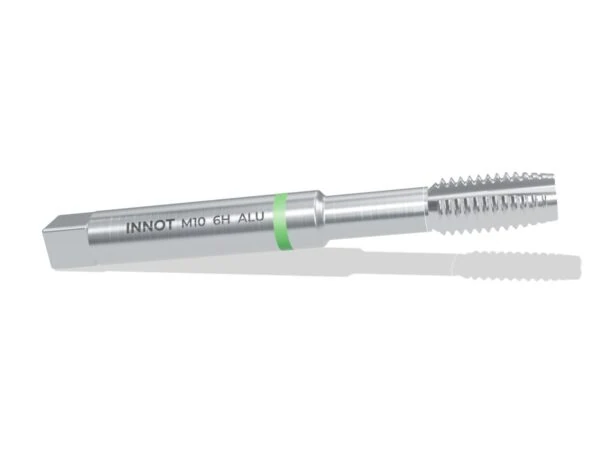
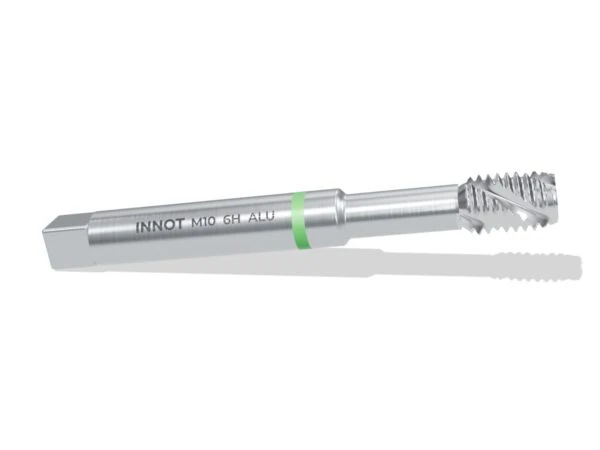
Maschio con imbocco corretto per fori passanti in alluminio e leghe leggere: il truciolo viene spinto in avanti. Brillante, spoglia 20 – 25°.
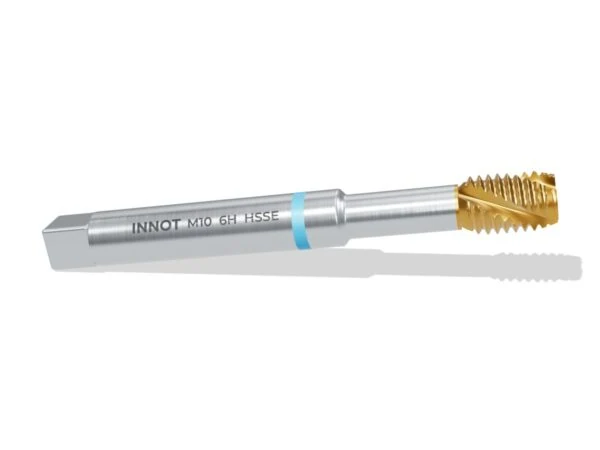
Maschio a elica destra 35° per fori ciechi in acciai da costruzione e ricotti: il truciolo risale verso il gambo. TiN, spoglia 12 – 15°.
Maschio a elica destra 40° per fori ciechi in acciai bonificati e legati: il truciolo risale verso il gambo. TiCN, spoglia 10 – 12°.
Maschio a elica destra 35° – 40° per fori ciechi in acciai inossidabili: il truciolo risale verso il gambo. Vaporizzato, spoglia 8 – 10°.
Maschio a elica destra 45° per fori ciechi in alluminio e leghe leggere: il truciolo risale verso il gambo. Brillante, spoglia 20 – 25°.
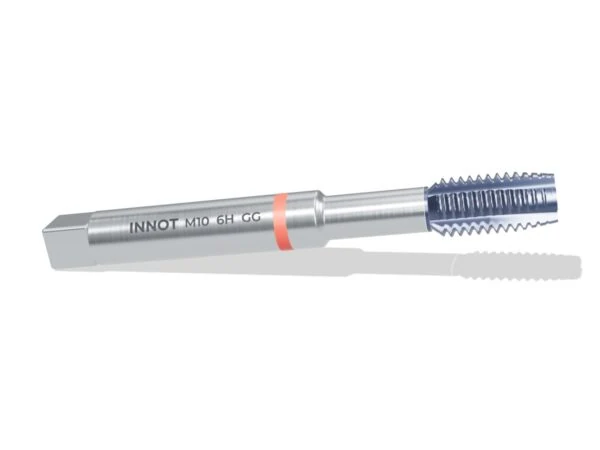
Maschio a scanalature diritte per ghise e materiali a truciolo corto, nei fori passanti e ciechi. Truciolo frantumato, TiCN contro l'abrasione.
Categorie
- Inserti di Tornitura (121)
- Inserti Negativi (84)
- CNMG / CNMA - Rombici 80° (16)
- DNMG - Rombici 55° (13)
- SNMG - Quadrati 90° (15)
- TNMG - Triangolari 60° (14)
- VNMG - Rombici 35° (12)
- WNMG - Trigon 80° (14)
- Inserti Positivi (23)
- CCMT - Rombici 80° (4)
- DCMT - Rombici 55° (4)
- SCMT - Quadrati 90° (2)
- TCMT - Triangolari 60° (4)
- VBMT / VCMT - Rombici 35° (7)
- RCMX - Tondi (2)
- Troncatura e gole (7)
- Inserti Negativi (84)
- Inserti di Fresatura (24)
- Spianatura (8)
- Spallamento retto 90° (5)
- Alto avanzamento (3)
- Copiatura e profili (7)
- Frese elicoidali (1)
- Frese Integrali (14)
- Punte a Forare (9)
- Filettatura (19)
- Portautensili e Mandrini (15)
Visti di recente
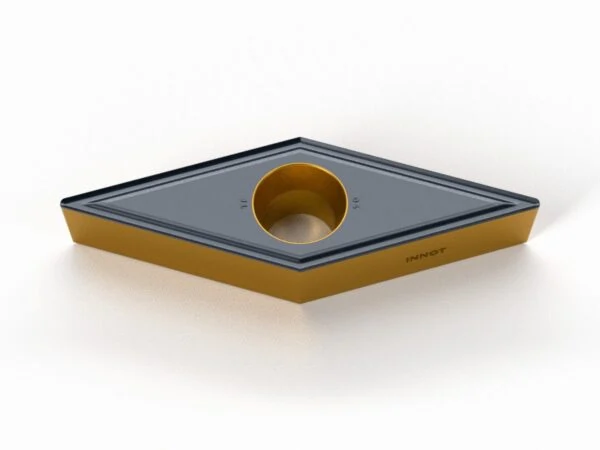
VBMT-TF
Inserto positivo 35° rombico (VBMT) per finitura di acciai, inox e superleghe, con rompitruciolo TF e gradi CVD e PVD INNOT.
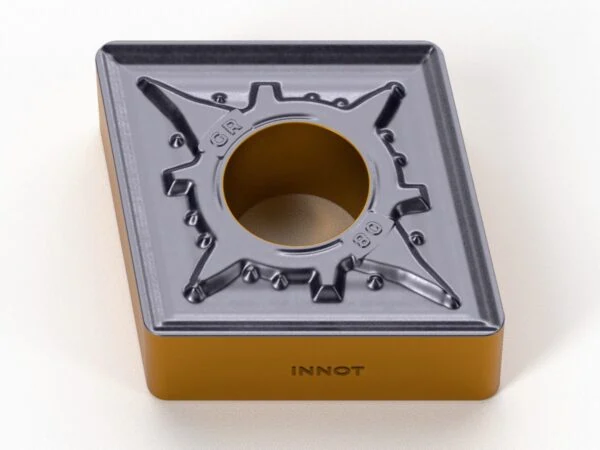
CNMG-GR
Inserto 80° negativo per sgrossatura di acciai, con rompitruciolo GR e gradi CVD INNOT.
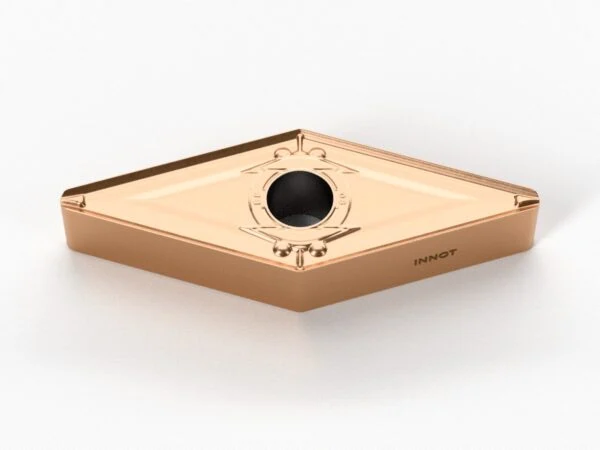
VNMG-BF
Inserto 35° rombico negativo per finitura di acciai inossidabili, con rompitruciolo BF e gradi PVD INNOT.
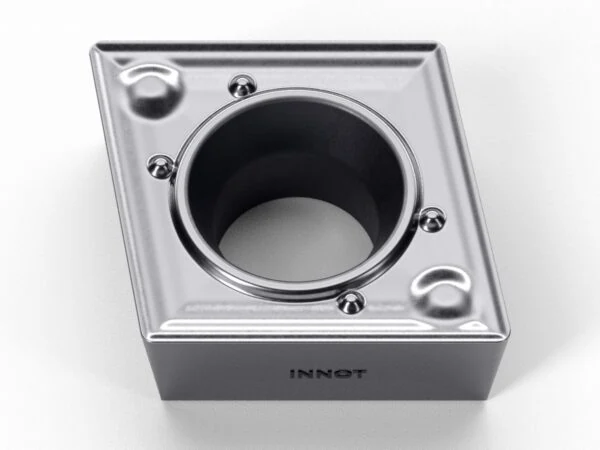
CCMT-HQ
Inserto positivo 80° in cermet (CCMT) per finitura e semi-finitura di acciai con alta qualità superficiale.
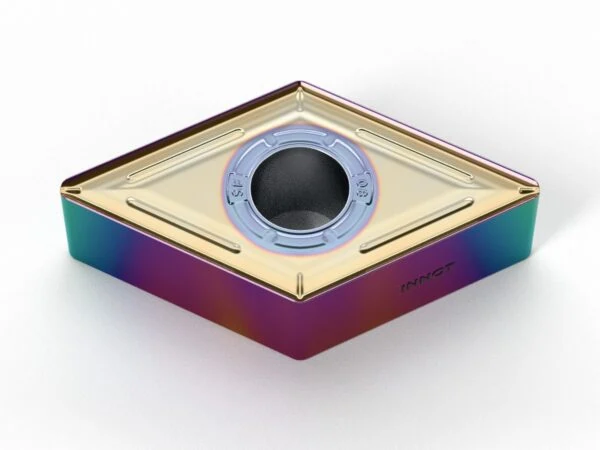
DNMG-SF
Inserto 55° negativo per finitura di superleghe e titanio, con rompitruciolo SF e gradi PVD INNOT.

Inserti e utensili da taglio per officine CNC. Gradi dedicati a tutti i gruppi ISO, dall'acciaio all'alluminio, dalle superleghe agli acciai temprati, con parametri di taglio in ogni scheda.
INNOT di Giammarco Turati
Via San Ponso, 57 – 10080 Pertusio (TO)
P.IVA 13269100015
© 2026 INNOT di Giammarco Turati – P.IVA 13269100015 – Pertusio (TO) – Privacy Policy – Cookie Policy