
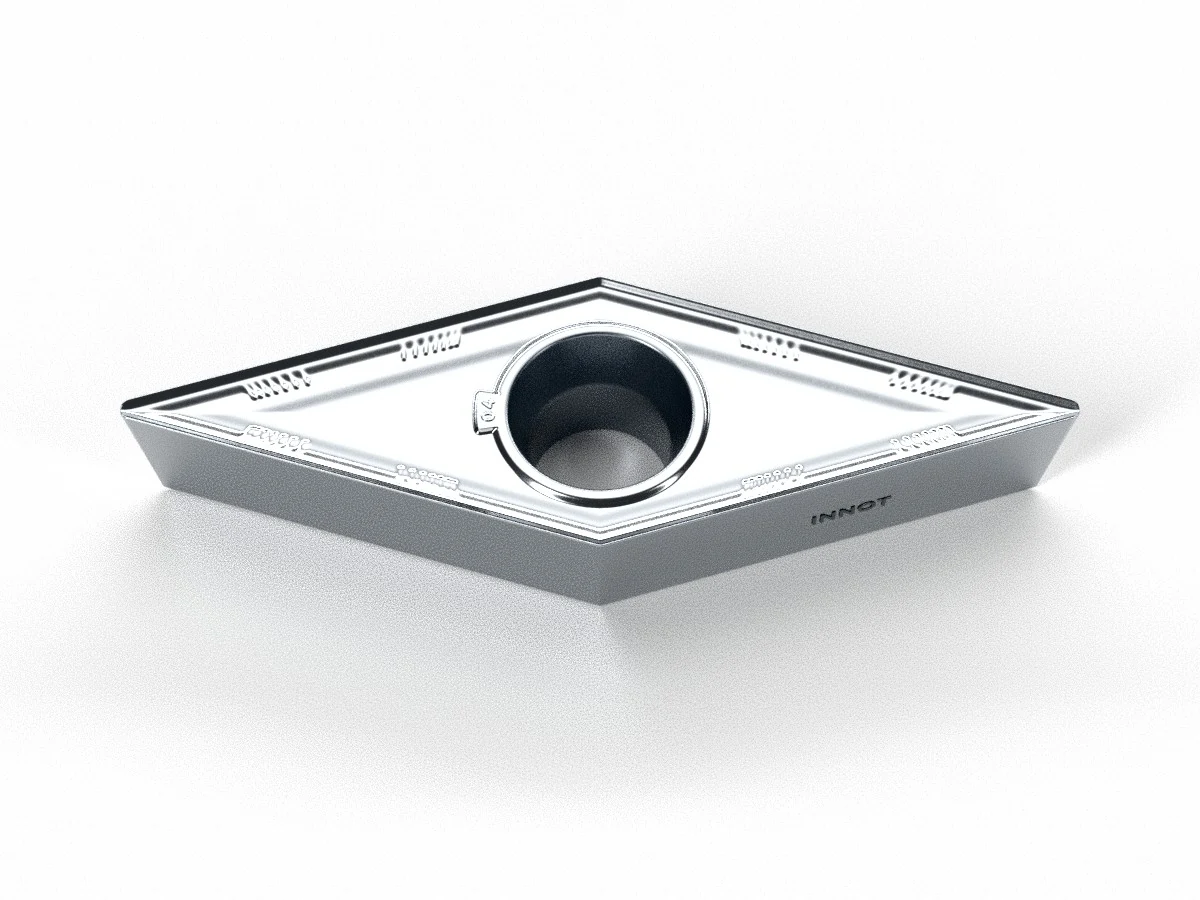
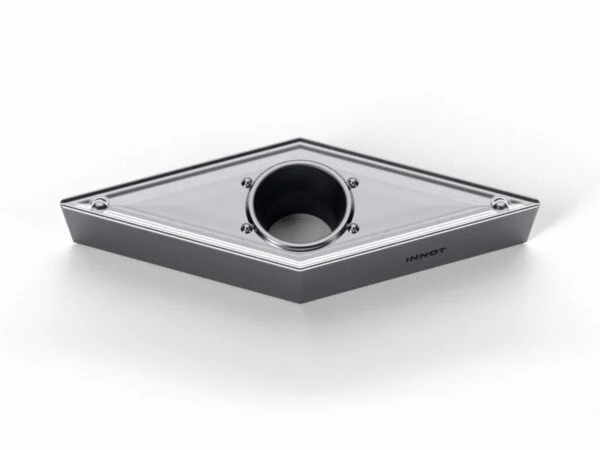
VCGT-AK
Inserto positivo 35° rombico rettificato (VCGT) per la tornitura dell’alluminio, con rompitruciolo AK e gradi in metallo duro non rivestito INNOT.
Finitura
Non rivestito
★ ITK10
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche ISO
| ISO | RAGGIO (RE) | GRADI DISPONIBILI | ROMPITRUCIOLO |
|---|---|---|---|
| VCGT1103 | 0.2 – 0.4 | ITK10 – ITK20 | AK |
| VCGT1604 | 0.2 – 0.4 – 0.8 | ITK10 – ITK20 | AK |
Scheda tecnica rompitruciolo AK
| Lavorazione | Finitura |
| Materiale ISO | N (leghe di alluminio e metalli non ferrosi) |
| Tolleranza | G (inserto rettificato) |
| Caratteristiche | Rompitruciolo per la lavorazione delle leghe di alluminio. Il grande angolo di spoglia superiore e inferiore rende il tagliente più affilato: il taglio è più veloce e leggero, con una rottura efficace del truciolo. Tolleranza G (inserto rettificato) per una maggiore precisione. Inserto positivo a 7° (forma V, rombica 35°) con fissaggio a vite: la punta più sottile della gamma, per copiatura e profilatura di gole e raggi. Portautensili tipo SVQC (107,5°) e SVUC (93°). |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| ITK10 ★ | N | Non rivestito | Metallo duro a grana fine | Grado di prima scelta per la tornitura delle leghe di alluminio. Metallo duro non rivestito con matrice a grana fine e uniforme: elevata resistenza a flessione e buona resistenza all’usura. |
| ITK20 | N | Non rivestito | Metallo duro | Grado universale per la tornitura delle leghe di alluminio. Metallo duro non rivestito con ottima resistenza all’usura, maggiore resistenza alla scheggiatura, grande versatilità e sicurezza. |
★ Grado consigliato per questo rompitruciolo. Metallo duro non rivestito, con tagliente affilato per i materiali che tendono a impastarsi. ISO N = alluminio e metalli non ferrosi.
Parametri di lavorazione consigliati
Tornitura esterna alluminio (ISO N) – rompitruciolo AK
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Leghe di alluminio e metalli non ferrosi | Stabile | ITK10: 300 – 700 ITK20: 300 – 700 |
0.10 – 0.30 | 0.50 – 3.00 |
| Leghe di alluminio e metalli non ferrosi | Media | ITK10: 300 – 700 ITK20: 300 – 700 |
0.10 – 0.25 | 0.50 – 3.00 |
| Leghe di alluminio e metalli non ferrosi | Difficile | ITK10: 300 – 700 ITK20: 300 – 700 |
0.10 – 0.20 | 0.50 – 3.00 |
Valori indicativi per il rompitruciolo AK (inserti positivi), indicati solo per i gradi disponibili in questo prodotto.
Tornitura interna / barenatura (ISO N)
| Materiale | Lavorazione | Taglio | RE | Vc (m/min) min – consigl. – max |
ap (mm) min – consigl. – max |
fn (mm/giro) min – consigl. – max |
|---|---|---|---|---|---|---|
| Rame, leghe di rame, alluminio (Si < 10%) ≤ 100 HB |
Finitura ad alta velocità (superficie lucida) | Continuo | 0.4 – 0.8 | 200 – 400 – 1000 | 0.05 – 0.1 – 0.3 | 0.05 – 0.1 – 0.15 |
| Finitura | Continuo | 0.4 – 0.8 | 100 – 200 – 400 | 0.05 – 0.5 – 1.0 | 0.03 – 0.1 – 0.2 | |
| Interrotto | 100 – 200 – 400 | 0.05 – 0.5 – 1.0 | 0.03 – 0.1 – 0.2 |
Gradi consigliati: ITK10 – ITK20. Valori indicativi per inserti positivi, diametro di lavorazione oltre Ø10 mm. ap = profondità di taglio radiale.
Potrebbero interessarti anche
Visti di recente
TNMG-GM






