
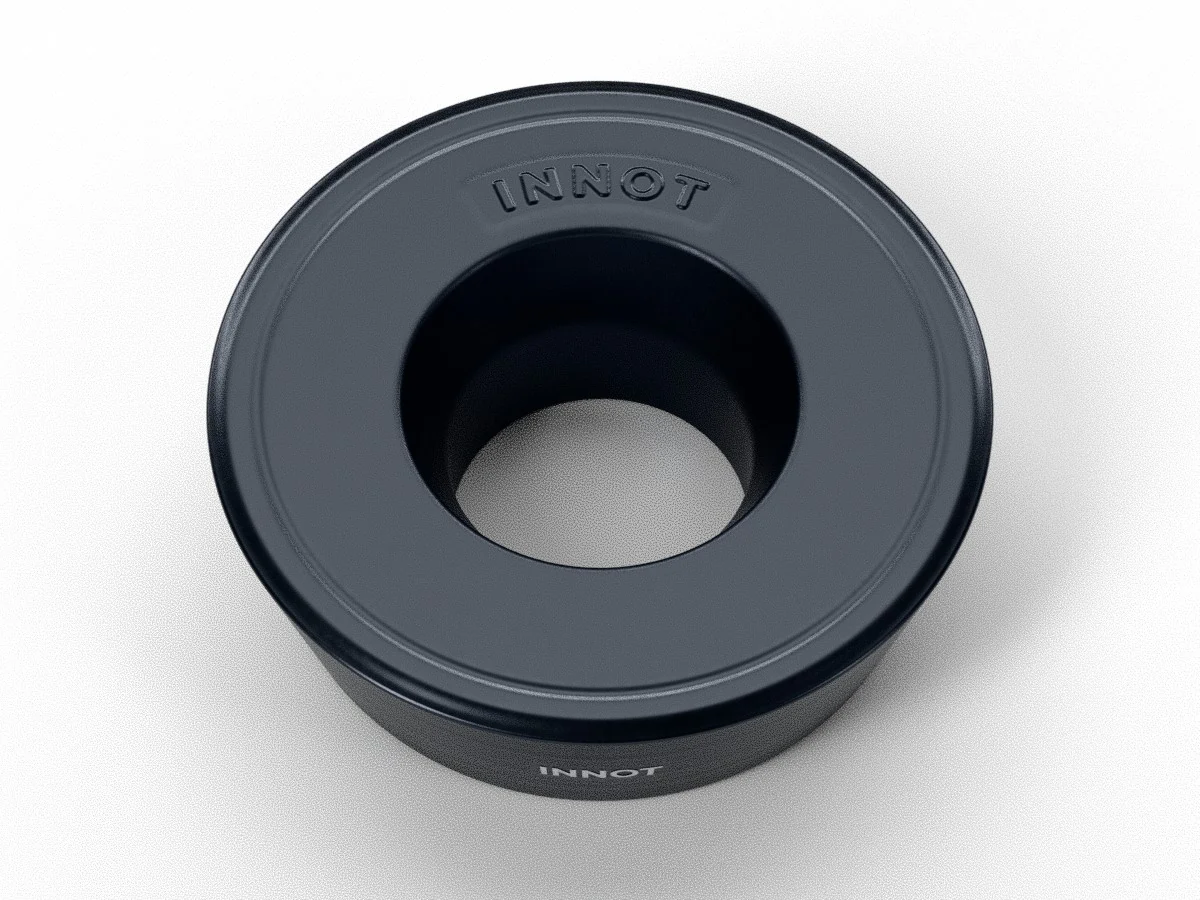
RDHX (tondo 15°)
Inserto tondo rettificato con spoglia 15° per frese a copiare, da Ø5 a Ø12 mm: stampi, superfici 3D e acciai temprati fino a 65 HRC.
ISO P
ISO M
ISO K
ISO S
ISO H
Copiatura e profili
Semi-Finitura
★ IT6130 · IT7240 · IT5210
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche
| Codice | Ø IC | S | D1 | AN | APMX | fz (mm/dente) |
|---|---|---|---|---|---|---|
| RDHX0501MOE | 5 | 1.59 | 2.2 | 15° | 1.25 | 0.05–0.20 |
| RDHX0702MOT | 7 | 2.38 | 2.8 | 15° | 1.75 | 0.06–0.25 |
| RDHX0803MOT | 8 | 3.18 | 3.4 | 15° | 2 | 0.08–0.28 |
| RDHX1003MOT | 10 | 3.18 | 3.9 | 15° | 2.5 | 0.10–0.30 |
| RDHX12T3MOT | 12 | 3.97 | 4.4 | 15° | 3 | 0.12–0.35 |
Misure in mm. IC = diametro dell’inserto, S = spessore, D1 = foro, AN = angolo di spoglia, APMX = profondità di passata massima (¼ del diametro). Tolleranza H: inserti rettificati sul diametro per una ripetibilità di posizionamento elevata. T = tagliente con faccetta di rinforzo, E = tagliente arrotondato.
Scheda tecnica
| Lavorazione | Fresatura – Copiatura e profili: superfici 3D, stampi, tasche, spianatura e rampa |
| Forma | Tondo, faccia singola, spoglia 15°, rettificato in tolleranza H |
| Materiale ISO | P (acciai), M (acciai inossidabili), K (ghise), S (superleghe e titanio), H (acciai temprati) |
| Caratteristiche | Il tagliente tondo distribuisce il carico su tutta la circonferenza: lavora con la stessa robustezza in spianatura, copiatura e rampa. La faccetta di rinforzo (T) protegge il tagliente negli acciai temprati fino a 65 HRC e nei tagli interrotti; la rettifica in tolleranza H garantisce precisione di posizionamento dopo ogni rotazione. |
| Frese compatibili | Testine modulari e frese a manicotto INNOT per RDHX (vedi sotto), e frese a copiare con sede tonda 15° di pari diametro. |
Quanti inserti sul diametro della fresa
Numero massimo di inserti per diametro di fresa (testine modulari fino a Ø42, frese a manicotto da Ø42 a Ø80).
| Ø fresa | RDHX 05 | RDHX 07 | RDHX 08 | RDHX 10 | RDHX 12 |
|---|---|---|---|---|---|
| Ø10 | 2 | – | – | – | – |
| Ø12 | 3 | – | – | – | – |
| Ø15 | 4 | 3 | – | – | – |
| Ø16 | – | – | 2 | – | – |
| Ø20 | – | 4 | 3 | 2 | – |
| Ø24 | – | – | – | – | 2 |
| Ø25 | – | 5 | 4 | 3 | – |
| Ø30 | – | – | – | 4 | – |
| Ø32 | – | – | 5 | 4 | – |
| Ø35 | – | – | – | 5 | 4 |
| Ø42 | – | – | – | 5 | 5 |
| Ø50 | – | – | – | – | 5 |
| Ø52 | – | – | – | 7 | 5 |
| Ø66 | – | – | – | – | 6 |
| Ø80 | – | – | – | – | 7 |
Testine modulari per RDHX
Testine con attacco filettato M6–M16 per prolunghe in metallo duro o acciaio: ideali per stampi profondi, dove servono piccoli diametri e grande rigidità.
Inserto RDHX 05 (Ø5) – testine da Ø10 a Ø15 mm
| Ø fresa DCX | Ø interno DC | Taglienti Z | Attacco | LF | APMX |
|---|---|---|---|---|---|
| Ø10 | Ø5 | 2 | M6 | 20 | 1.25 |
| Ø12 | Ø7 | 3 | M6 | 20 | 1.25 |
| Ø15 | Ø10 | 4 | M8 | 20 | 1.25 |
Inserto RDHX 07 (Ø7) – testine da Ø15 a Ø25 mm
| Ø fresa DCX | Ø interno DC | Taglienti Z | Attacco | LF | APMX |
|---|---|---|---|---|---|
| Ø15 | Ø8 | 2 | M8 | 28 | 1.75 |
| Ø15 | Ø8 | 3 | M8 | 28 | 1.75 |
| Ø20 | Ø13 | 4 | M10 | 28 | 1.75 |
| Ø25 | Ø18 | 5 | M12 | 28 | 1.75 |
Inserto RDHX 08 (Ø8) – testine da Ø16 a Ø32 mm
| Ø fresa DCX | Ø interno DC | Taglienti Z | Attacco | LF | APMX |
|---|---|---|---|---|---|
| Ø16 | Ø8 | 2 | M8 | 28 | 2 |
| Ø20 | Ø12 | 3 | M10 | 28 | 2 |
| Ø25 | Ø17 | 4 | M12 | 32 | 2 |
| Ø32 | Ø24 | 5 | M16 | 42 | 2 |
Inserto RDHX 10 (Ø10) – testine da Ø20 a Ø42 mm
| Ø fresa DCX | Ø interno DC | Taglienti Z | Attacco | LF | APMX |
|---|---|---|---|---|---|
| Ø20 | Ø10 | 2 | M10 | 28 | 2.5 |
| Ø25 | Ø15 | 2 | M12 | 32 | 2.5 |
| Ø25 | Ø15 | 3 | M12 | 32 | 2.5 |
| Ø30 | Ø20 | 4 | M16 | 42 | 2.5 |
| Ø32 | Ø22 | 4 | M16 | 42 | 2.5 |
| Ø35 | Ø25 | 5 | M16 | 42 | 2.5 |
| Ø42 | Ø32 | 4 | M16 | 42 | 2.5 |
| Ø42 | Ø32 | 5 | M16 | 42 | 2.5 |
Inserto RDHX 12 (Ø12) – testine da Ø24 a Ø42 mm
| Ø fresa DCX | Ø interno DC | Taglienti Z | Attacco | LF | APMX |
|---|---|---|---|---|---|
| Ø24 | Ø12 | 2 | M12 | 32 | 3 |
| Ø35 | Ø23 | 3 | M16 | 42 | 3 |
| Ø35 | Ø23 | 4 | M16 | 42 | 3 |
| Ø42 | Ø30 | 4 | M16 | 42 | 3 |
| Ø42 | Ø30 | 5 | M16 | 42 | 3 |
Misure in mm secondo ISO 13399. DCX = diametro esterno di taglio, DC = diametro interno (DCX − Ø inserto), Z = numero di inserti, LF = lunghezza funzionale dalla battuta, APMX = profondità di passata massima. Refrigerazione interna su tutte le testine.
Frese a manicotto
| Inserto | Ø fresa DCX | Taglienti Z | Ø foro |
|---|---|---|---|
| RDHX 10 | Ø42 | 5 | Ø16 |
| RDHX 10 | Ø52 | 7 | Ø22 |
| RDHX 12 | Ø50 | 5 | Ø22 |
| RDHX 12 | Ø52 | 5 | Ø22 |
| RDHX 12 | Ø66 | 6 | Ø27 |
| RDHX 12 | Ø80 | 7 | Ø27 |
Frese a codolo cilindrico e Weldon disponibili su richiesta per tutte le misure.
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT6130 ★ | P · K | CVD | TiN + MT-TiCN + Al₂O₃ | Semi-finitura e sgrossatura di acciai e ghise. Rivestimento composito ad alta resistenza che bilancia usura e tenacità; il trattamento post-rivestimento aumenta la tenacità dell'inserto. |
| IT7240 ★ | M · S | PVD | AlCrN | Fresatura di materiali difficili: inox, superleghe e titanio. Elevata durezza a caldo, alta tenacità e resistenza alla rottura per fatica. |
| IT5210 ★ | P · H | PVD | AlTiN + TiSiN | Fresatura di acciai temprati 50–65 HRC. Rivestimento con elevata stabilità termica e resistenza all'ossidazione: regge le temperature di taglio più severe. |
| IT5220 | P · M · K | PVD | AlTiN + TiSiN | Grado universale per acciai, inox e ghise fino a 40–50 HRC. Rivestimento doppio strato: resistenza, tenacità e protezione dalle scheggiature del tagliente. |
| IT7140 | M · S | PVD | AlCrN | Fresatura di inox, leghe di titanio e superleghe. Substrato con microelementi speciali: ottima tenacità e prestazioni alle alte temperature. |
| IT5110 | P · H | PVD | TiAlN + CrAlN + TiSiN | Fresatura di acciai temprati 45–55 HRC. Rivestimento nano-composito su substrato a grana ultra-fine: superficie liscia, basso attrito, alta nano-durezza e ottima resistenza all'ossidazione. |
★ Grado consigliato. Gli altri gradi sono disponibili su richiesta.
Parametri di lavorazione consigliati
Copiatura – velocità di taglio e avanzamento per dente
| Materiale | Durezza | Grado | Vc (m/min) | fz 05 | fz 07 | fz 08 | fz 10 | fz 12 |
|---|---|---|---|---|---|---|---|---|
| P Acciaio non legato / dolce | ≤ 180 HB | IT6130 IT5220 |
240 (180–300) | 0.12 | 0.15 | 0.18 | 0.2 | 0.25 |
| P Acciaio legato / da bonifica | 180–280 HB | IT6130 IT5220 |
200 (160–250) | 0.1 | 0.13 | 0.15 | 0.18 | 0.22 |
| P Acciaio per utensili e stampi | 280–350 HB | IT5220 IT5110 |
170 (130–210) | 0.08 | 0.12 | 0.14 | 0.16 | 0.2 |
| M Acciaio inossidabile | ≤ 270 HB | IT7240 IT7140 |
160 (120–200) | 0.08 | 0.1 | 0.12 | 0.15 | 0.18 |
| K Ghisa grigia e sferoidale | 180–260 HB | IT6130 IT5220 |
200 (150–260) | 0.12 | 0.15 | 0.18 | 0.2 | 0.25 |
| S Leghe di titanio | ≤ 350 HB | IT7240 IT7140 |
60 (40–80) | 0.06 | 0.08 | 0.1 | 0.12 | 0.15 |
| S Superleghe base nichel / cobalto | ≤ 400 HB | IT7240 | 35 (25–50) | 0.05 | 0.07 | 0.08 | 0.1 | 0.12 |
| H Acciai temprati | 45–55 HRC | IT5210 IT5110 |
75 (50–100) | 0.08 | 0.1 | 0.12 | 0.14 | 0.17 |
| H Acciai temprati | 55–65 HRC | IT5210 | 55 (40–75) | 0.06 | 0.08 | 0.1 | 0.12 | 0.14 |
Valori indicativi con ap pari al 15–25% del diametro dell’inserto. Con passate più leggere il truciolo si assottiglia: fz può salire fino al doppio (es. RDHX 10 su acciaio temprato: ap 0.5–1 mm, fz 0.10–0.24 mm/dente). Acciai temprati: lavorare a secco con aria compressa.
Ti serve una fresa a copiare completa?
Indicaci diametro, attacco e materiale: ti proponiamo testina o fresa, inserti e grado con i parametri calcolati sul tuo pezzo.
Potrebbero interessarti anche
SDKT-SM
BLMP (alto avanzamento)
XNMX / XNGX
SZMX
RCKT-FM






