
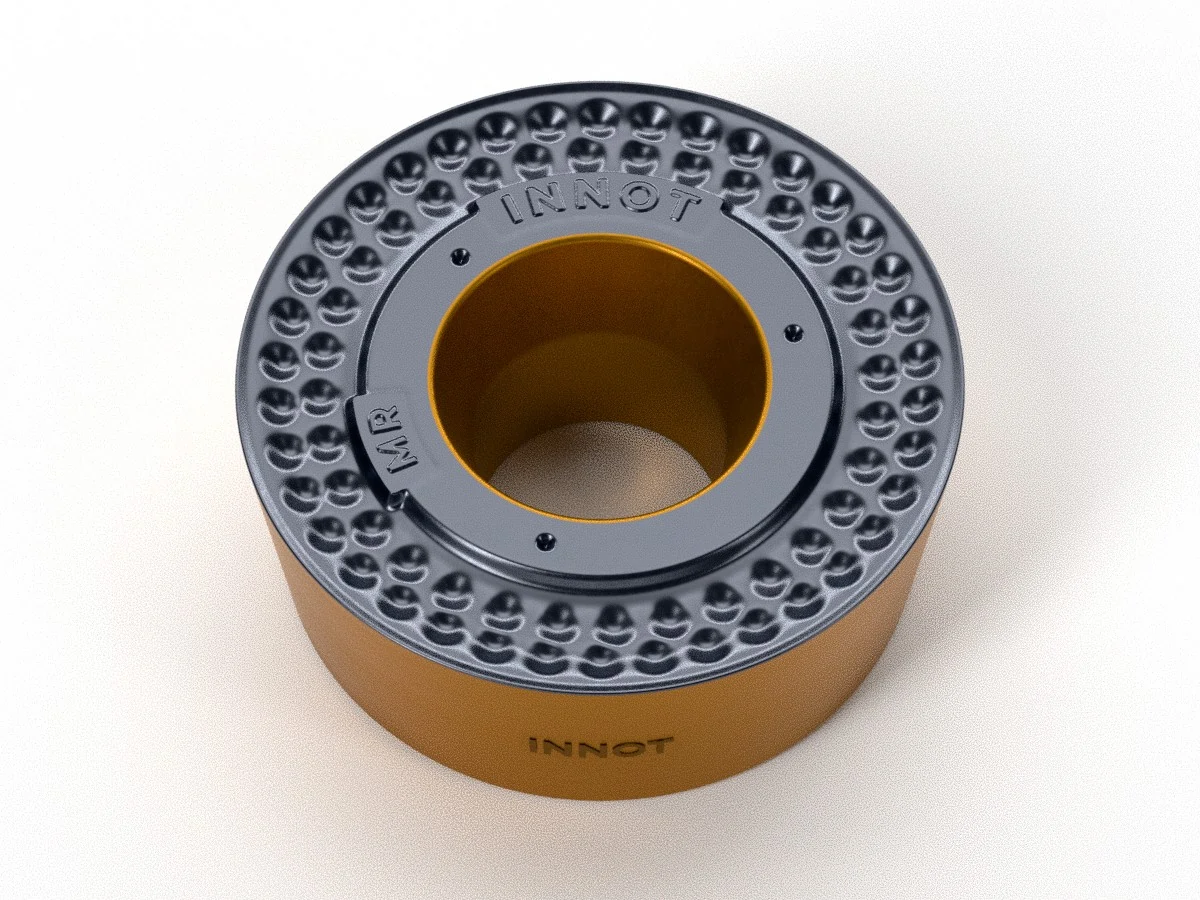
RCMX-MR
Inserto tondo positivo (RCMX) con rompitruciolo MR per profilatura con grandi profondità di passata in acciaio, con gradi CVD INNOT.
Profilatura
CVD
★ IT8115 · IT8225
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche ISO
| ISO | DIAMETRO (IC) | GRADI DISPONIBILI | ROMPITRUCIOLO |
|---|---|---|---|
| RCMX1606MO-MR | Ø16 | IT8105 – IT8115 – IT8125 – IT8225 | MR |
| RCMX2006MO-MR | Ø20 | IT8105 – IT8115 – IT8125 – IT8225 | MR |
| RCMX2507MO-MR | Ø25 | IT8105 – IT8115 – IT8125 – IT8225 | MR |
Scheda tecnica rompitruciolo MR
| Lavorazione | Profilatura |
| Materiale ISO | P (acciai non legati, legati e per utensili) |
| Tolleranza | M |
| Caratteristiche | Rompitruciolo per la profilatura: l’ampio spazio per il truciolo evita intasamenti con grandi profondità di passata, mentre il gruppo di piccole cavità migliora la rottura del truciolo con passate ridotte. Inserto tondo positivo a 7° (RCMX) con foro cilindrico: tagliente circolare molto robusto, per profilatura, copiatura di raggi e sgrossatura di profili; è la scelta tipica nella tornitura di ruote ferroviarie. Portautensili tipo MRGC e MRDC. |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT8105 | P | CVD | TiN + MT-TiCN + Al₂O₃ | Tornitura di acciaio in condizioni stabili. Elevata durezza a caldo, resistenza all’usura e alla deformazione plastica. |
| IT8115 ★ | P | CVD | TiN + MT-TiCN + Al₂O₃ | Taglio continuo e leggermente interrotto. Finitura e semi-finitura di acciai al carbonio e legati. |
| IT8125 | P | CVD | TiN + MT-TiCN + Al₂O₃ | Taglio interrotto e continuo su acciaio. Il substrato rinforzato limita la deformazione plastica ad alta temperatura. |
| IT8225 ★ | P | CVD | TiN + MT-TiCN + Al₂O₃ | Grado di prima scelta per l’acciaio, molto versatile. Rivestimento multistrato con ottima resistenza all’usura e tenacità. |
★ Grado consigliato per questo rompitruciolo. CVD = rivestimento chimico da fase vapore. ISO P = acciai.
Parametri di lavorazione consigliati
Tornitura esterna acciai (ISO P) – inserto tondo MR
Velocità di taglio per grado: valori dei gradi CVD INNOT sugli acciai. Avanzamento e profondità di passata dipendono dal diametro: vedi la tabella sotto.
| Materiale | Condizione | Vc (m/min) per grado |
|---|---|---|
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Stabile | IT8105: 230 – 400 IT8115: 215 – 360 IT8125: 190 – 355 IT8225: 205 – 375 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Media | IT8105: 225 – 380 IT8115: 200 – 380 IT8125: 185 – 350 IT8225: 195 – 360 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Difficile | IT8125: 185 – 320 IT8225: 195 – 360 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Stabile | IT8105: 230 – 400 IT8115: 215 – 360 IT8125: 190 – 355 IT8225: 205 – 375 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Media | IT8105: 225 – 430 IT8115: 200 – 405 IT8125: 185 – 350 IT8225: 195 – 360 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Difficile | IT8125: 185 – 350 IT8225: 195 – 360 |
| Acciai bonificati ≥ 280 HB | Stabile | IT8105: 220 – 400 IT8115: 205 – 380 |
| Acciai bonificati ≥ 280 HB | Media | IT8105: 220 – 380 IT8115: 205 – 360 |
Valori di partenza per profilatura e sgrossatura. Le condizioni non indicate non sono consigliate per quel materiale.
Tornitura interna (barenatura) acciai (ISO P) – inserto tondo MR
Valori di partenza per la tornitura interna con bareno, ricavati dai dati di tornitura esterna di questo inserto: velocità di taglio −15%, avanzamento −20%.
| Materiale | Condizione | Vc (m/min) per grado |
|---|---|---|
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Stabile | IT8105: 195 – 340 IT8115: 185 – 305 IT8125: 160 – 300 IT8225: 175 – 320 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Media | IT8105: 190 – 325 IT8115: 170 – 325 IT8125: 155 – 300 IT8225: 165 – 305 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Difficile | IT8125: 155 – 270 IT8225: 165 – 305 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Stabile | IT8105: 195 – 340 IT8115: 185 – 305 IT8125: 160 – 300 IT8225: 175 – 320 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Media | IT8105: 190 – 365 IT8115: 170 – 345 IT8125: 155 – 300 IT8225: 165 – 305 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Difficile | IT8125: 155 – 300 IT8225: 165 – 305 |
| Acciai bonificati ≥ 280 HB | Stabile | IT8105: 185 – 340 IT8115: 175 – 325 |
| Acciai bonificati ≥ 280 HB | Media | IT8105: 185 – 325 IT8115: 175 – 305 |
Con sporgenza del bareno oltre 3 volte il diametro (bareno in acciaio) o 5 volte (bareno in metallo duro o antivibrante) ridurre ancora velocità e avanzamento. Usare la refrigerazione interna del bareno per allontanare il truciolo.
Tornitura esterna: avanzamento e profondità per diametro inserto
Con gli inserti tondi lo spessore del truciolo diminuisce con la profondità di passata: con passate leggere si può usare la parte alta del campo di avanzamento.
| Diametro inserto (IC) | ap (mm) | fn (mm/giro) |
|---|---|---|
| Ø16 | 0.80 – 4.80 | 0.20 – 0.50 |
| Ø20 | 1.00 – 6.00 | 0.25 – 0.60 |
| Ø25 | 1.30 – 7.50 | 0.30 – 0.70 |
Nei raccordi e nei tratti in copiatura ridurre avanzamento. Profondità massima pari a circa un terzo del diametro (IC).
Tornitura interna (barenatura): avanzamento e profondità per diametro inserto
Valori di partenza per la tornitura interna con bareno, ricavati dai dati di tornitura esterna di questo inserto: velocità di taglio −15%, avanzamento −20%, profondità di passata massima −40%.
| Diametro inserto (IC) | ap (mm) | fn (mm/giro) |
|---|---|---|
| Ø16 | 0.80 – 2.90 | 0.16 – 0.40 |
| Ø20 | 1.00 – 3.60 | 0.20 – 0.48 |
| Ø25 | 1.30 – 4.50 | 0.24 – 0.56 |
Con sporgenza del bareno oltre 3 volte il diametro (bareno in acciaio) o 5 volte (bareno in metallo duro o antivibrante) ridurre ancora velocità e avanzamento. Usare la refrigerazione interna del bareno per allontanare il truciolo.
Per profili complessi o per materiali diversi da acciaio scrivici materiale, durezza e disegno del pezzo: ti mandiamo i parametri di partenza per il tuo caso.
Potrebbero interessarti anche
RCMX






