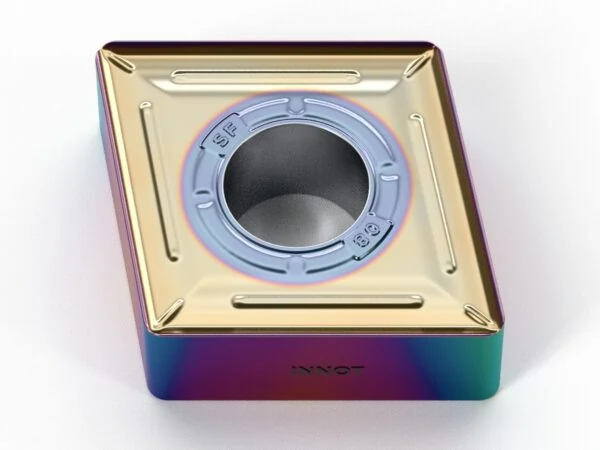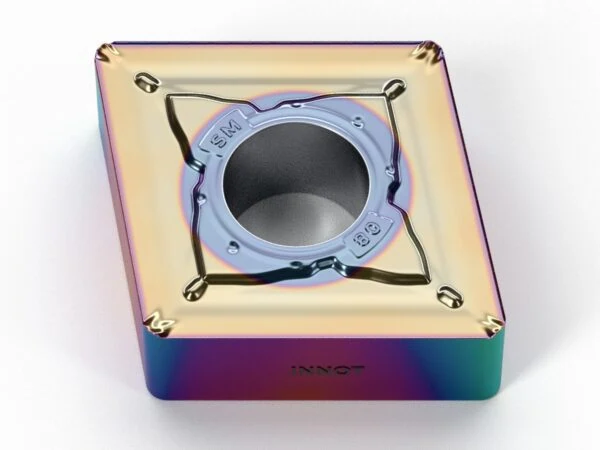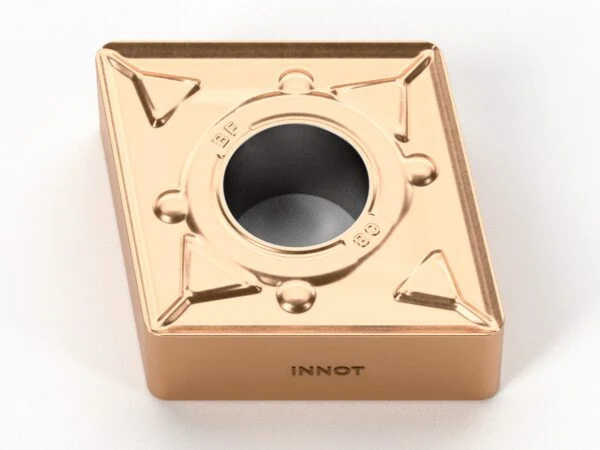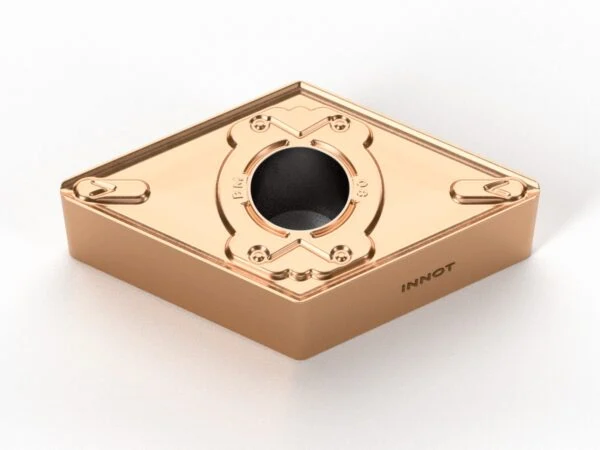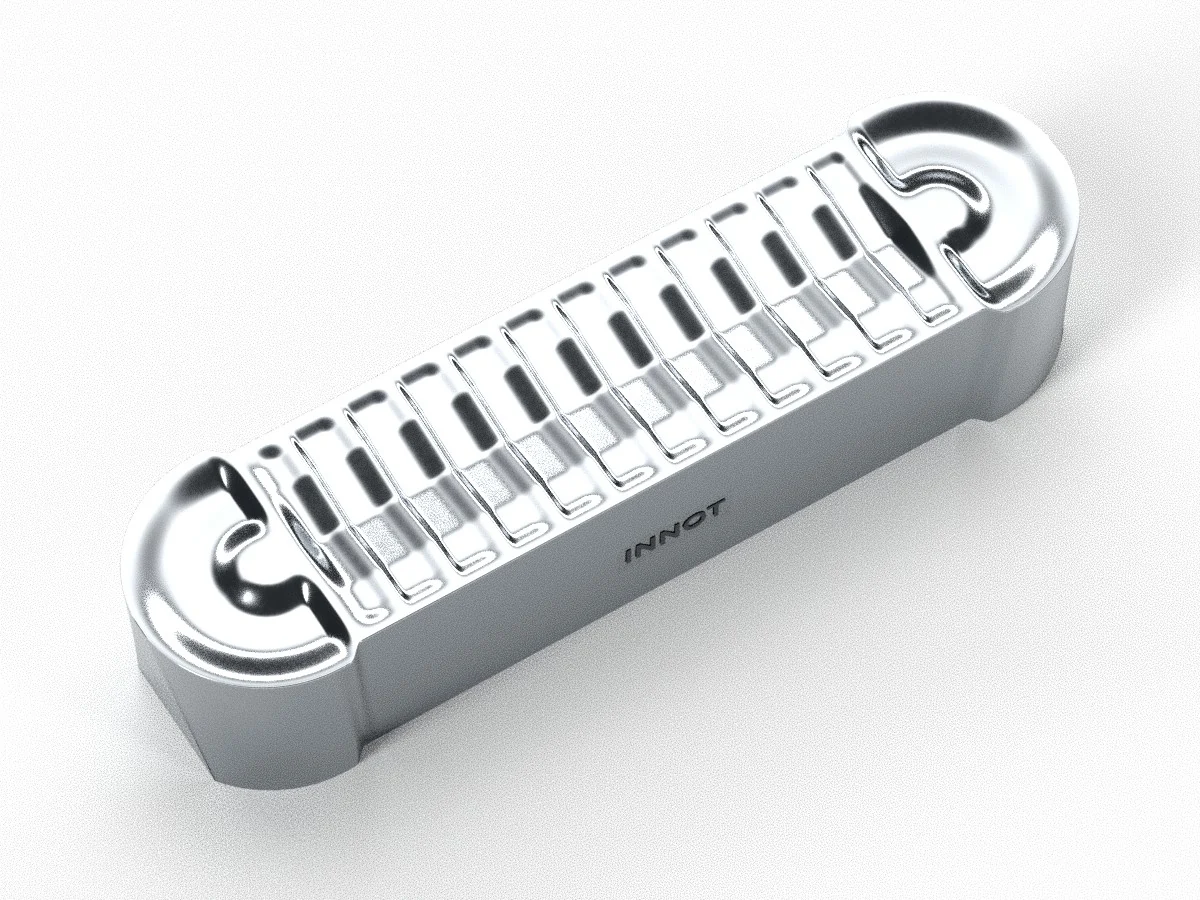
QPEB-AK
Inserto a raggio pieno per le gole dei cerchi in lega di alluminio, con tagliente affilato AK e gradi in metallo duro INNOT.
ISO N
Cerchi in lega
Non rivestito
★ ITK10 · ITK20
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche
| Codice | Larghezza CW | Raggio RE | INSL | Gradi disponibili |
|---|---|---|---|---|
| QPEB8040-AK | 8.0 mm (±0.025) | 4.0 | 30.0 | ITK10 – ITK20 |
CW = larghezza di taglio, RE = raggio di punta, INSL = lunghezza inserto (mm).
Scheda tecnica rompitruciolo AK
| Lavorazione | Gole e profili su cerchi in lega di alluminio |
| Materiale ISO | N (alluminio e metalli non ferrosi) |
| Tipo | Due taglienti, punta a raggio pieno |
| Tolleranza | E – larghezza ±0.025 mm |
| Caratteristiche | Tagliente affilato e lucido per l’alluminio: basso attrito, niente tagliente di riporto e ottima finitura. Gradi in metallo duro non rivestito a grana fine. |
| Portautensili compatibili | Portautensili per gole su richiesta |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| ITK10 ★ | N | Non rivestito | Metallo duro a grana fine | Grado di prima scelta per la tornitura delle leghe di alluminio. Metallo duro non rivestito con matrice a grana fine e uniforme: elevata resistenza a flessione e buona resistenza all'usura. |
| ITK20 ★ | N | Non rivestito | Metallo duro | Grado universale per la tornitura delle leghe di alluminio. Metallo duro non rivestito con ottima resistenza all'usura, maggiore resistenza alla scheggiatura, grande versatilità e sicurezza. |
★ Grado consigliato per questo inserto. CVD = rivestimento chimico da fase vapore, PVD = rivestimento fisico da fase vapore.
Parametri di lavorazione consigliati
Gole e profili su cerchi in lega (ISO N) – rompitruciolo AK
Valori di partenza per leghe di alluminio da fonderia e da deformazione plastica, con refrigerante.
| Lavorazione | Grado | Vc (m/min) | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Tuffo radiale (gola) | ITK10 · ITK20 | 250 – 600 | 0.08 – 0.20 | – |
| Tornitura laterale e profilatura | ITK10 · ITK20 | 300 – 700 | 0.15 – 0.35 | 0.50 – 3.00 |
Velocità dei gradi ITK10 e ITK20 sulle leghe di alluminio, ridotta nel tuffo radiale. Con leghe ad alto tenore di silicio (oltre 10%) partire dai valori minimi.
Consigli d’uso
- Troncatura: avvicinandosi al centro ridurre l'avanzamento del 30% per una maggiore durata e una migliore finitura; ridurre al minimo la sporgenza dell'utensile.
- Gole esterne e tornitura laterale: con profondità oltre 0,5 mm procedere a passate radiali (fino a 0,75 × larghezza inserto), ritorno di 0,1 mm, poi passata assiale.
- Gole larghe: eseguire tuffi affiancati a gradini, poi la finitura di fondo e fianchi.
- Gole frontali: partire dal diametro maggiore verso l'interno; per la finitura lavorare prima fondo e diametro esterno, poi l'interno.
- Gole interne: seguire la sequenza dall'interno verso l'esterno per favorire l'uscita del truciolo.
Potrebbero interessarti anche