
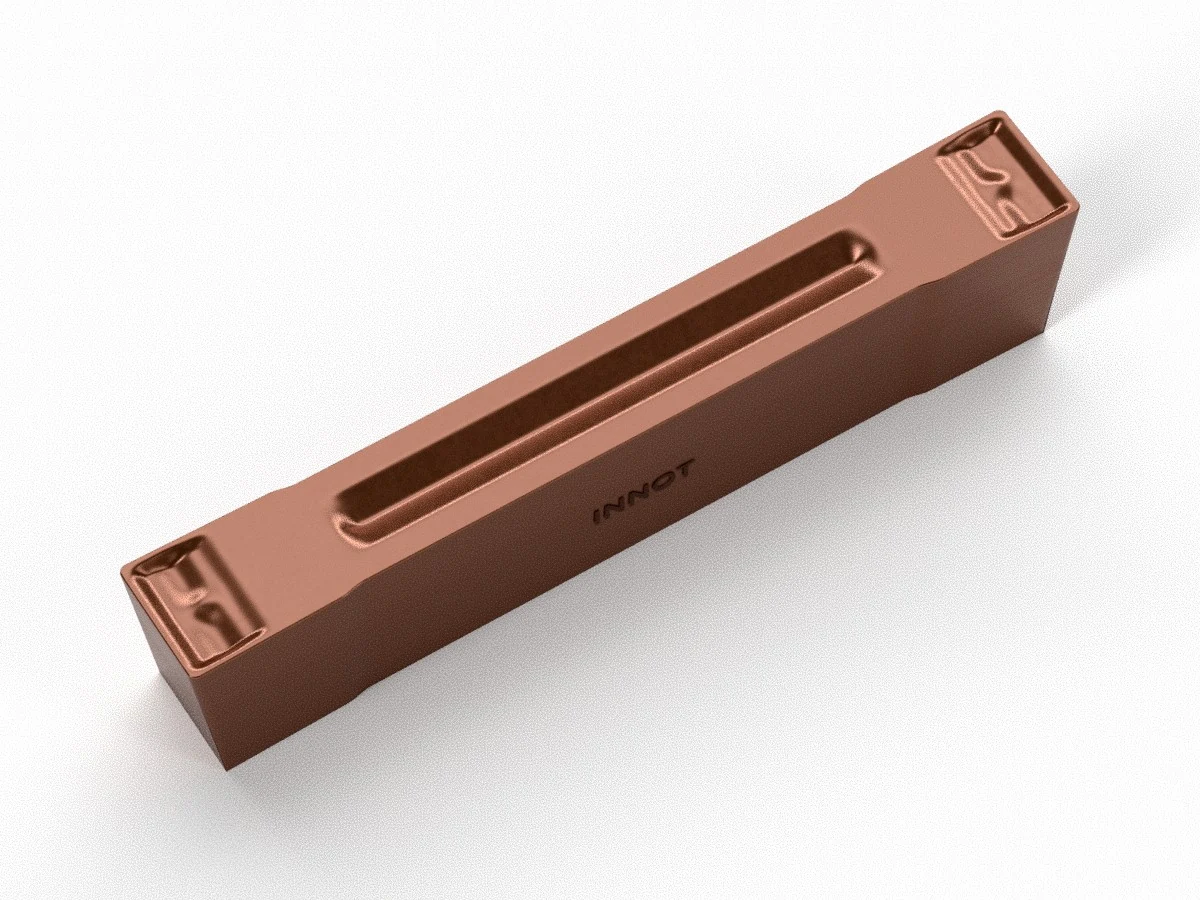
QCMB-GT
Inserto a due taglienti per troncatura e gole ad alto avanzamento, con rompitruciolo GT e gradi CVD, PVD e cermet INNOT.
ISO P
ISO M
ISO K
Troncatura e gole
Alto avanzamento
★ IT8225 · IT7225
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche
| Codice | Larghezza CW | Raggio RE | INSL | Gradi disponibili |
|---|---|---|---|---|
| QCMB1502-GT | 1.5 mm (+0.05/0) | 0.2 | 16.0 | IT8225 – IT6115 – IT7125 – IT7225 – ITC10 |
| QCMB2002-GT | 2.0 mm (+0.05/0) | 0.2 | 16.0 | IT8225 – IT6115 – IT7125 – IT7225 – ITC10 |
| QCMB2502-GT | 2.5 mm (+0.05/0) | 0.2 | 18.5 | IT8225 – IT6115 – IT7125 – IT7225 – ITC10 |
| QCMB3002-GT | 3.0 mm (+0.05/0) | 0.2 | 21.0 | IT8225 – IT6115 – IT7125 – IT7225 – ITC10 |
| QCMB4002-GT | 4.0 mm (+0.05/0) | 0.2 | 21.0 | IT8225 – IT6115 – IT7125 – IT7225 – ITC10 |
| QCMB5003-GT | 5.0 mm (+0.05/0) | 0.3 | 26.0 | IT8225 – IT6115 – IT7125 – IT7225 – ITC10 |
| QCMB6003-GT | 6.0 mm (+0.05/0) | 0.3 | 26.0 | IT8225 – IT6115 – IT7125 – IT7225 – ITC10 |
CW = larghezza di taglio, RE = raggio di punta, INSL = lunghezza inserto (mm).
Scheda tecnica rompitruciolo GT
| Lavorazione | Troncatura e gole |
| Materiale ISO | P (acciai), M (acciai inossidabili), K (ghise) |
| Tipo | Due taglienti |
| Tolleranza | M |
| Caratteristiche | Geometria pensata per la troncatura e le gole ad alto avanzamento: truciolo stretto e controllato anche a feed elevati, per tempi ciclo ridotti. |
| Portautensili compatibili | Steli per gole esterne e gole frontali, bareni per gole interne |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT8225 ★ | P | CVD | TiN + MT-TiCN + Al₂O₃ | Grado di prima scelta per l'acciaio, molto versatile. Rivestimento multistrato con ottima resistenza all'usura e tenacità. |
| IT6115 | K | CVD | TiN + MT-TiCN + Al₂O₃ | Grado di prima scelta per la tornitura della ghisa. Rivestimento CVD nero maggiorato con trattamento speciale post-rivestimento: ottima resistenza all'usura e tenacità. Utilizzabile anche per la sgrossatura di acciai ad alta resistenza. |
| IT7125 | M | PVD | AlTiN | Grado universale per la tornitura dell'inox in taglio continuo e interrotto. Rivestimento liscio a basso attrito, elevata nano-durezza e ottima resistenza all'ossidazione. |
| IT7225 ★ | M | PVD | AlTiSiN + TiSiN | Grado di prima scelta per la tornitura dell'inox. Rivestimento nano-gradiente su substrato a grana sub-micronica: ottima resistenza all'usura e tenacità. |
| ITC10 | P | Cermet | Non rivestito | Cermet di nuova generazione, molto stabile: ideale per la finitura di acciai a basso tenore di carbonio e dove serve un'elevata qualità superficiale. Superficie dura e compatta, ottima stabilità chimica, resistenza all'usura e alla scheggiatura. |
★ Grado consigliato per questo inserto. CVD = rivestimento chimico da fase vapore, PVD = rivestimento fisico da fase vapore.
Parametri di lavorazione consigliati
Troncatura e gole – velocità di taglio
Velocità di taglio Vc (m/min) in funzione dell’avanzamento fn (mm/giro)
| Materiale | HB | Rm (N/mm²) | IT8225 | IT7225 | IT6115 | ||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| fn 0.1 | fn 0.3 | fn 0.5 | fn 0.1 | fn 0.3 | fn 0.5 | fn 0.1 | fn 0.3 | fn 0.5 | |||
| ACCIAI NON LEGATI | |||||||||||
| C≤0.25% – Ricotto | 125 | 428 | 280 | 200 | 130 | 260 | 180 | 120 | – | – | – |
| 0.25<C≤0.55% – Ricotto | 190 | 639 | 240 | 160 | 115 | 200 | 140 | 105 | – | – | – |
| 0.25<C≤0.55% – Bonificato | 210 | 708 | 130 | 115 | 100 | 120 | 110 | 100 | – | – | – |
| C>0.55% – Ricotto | 190 | 639 | 145 | 130 | 115 | 130 | 120 | 110 | – | – | – |
| C>0.55% – Bonificato | 300 | 1013 | 115 | 100 | 80 | 110 | 95 | 70 | – | – | – |
| Truciolo corto – Ricotto | 220 | 745 | 130 | 115 | 100 | 120 | 105 | 90 | – | – | – |
| ACCIAI DEBOLMENTE LEGATI | |||||||||||
| Ricotto | 175 | 591 | 280 | 200 | 130 | 170 | 135 | 120 | – | – | – |
| Bonificato | 300 | 1013 | 115 | 100 | 80 | 105 | 90 | 70 | – | – | – |
| Bonificato | 380 | 1282 | 170 | 90 | 70 | 160 | 80 | 60 | – | – | – |
| ACCIAI INOSSIDABILI | |||||||||||
| Ferritici / martensitici – Ricotti | 200 | 675 | – | – | – | 200 | 150 | 105 | – | – | – |
| Martensitici – Bonificati | 330 | 1114 | – | – | – | 150 | 115 | 70 | – | – | – |
| Austenitici – Solubilizzati | 200 | 675 | – | – | – | 185 | 155 | 125 | – | – | – |
| Austenitici indurenti per precipitazione (PH) | 300 | 1013 | – | – | – | 165 | 135 | 95 | – | – | – |
| Austeno-ferritici (duplex) | 230 | 778 | – | – | – | 145 | 110 | 85 | – | – | – |
| GHISE | |||||||||||
| Malleabile ferritica | 200 | 400 | – | – | – | – | – | – | 220 | 160 | 80 |
| Malleabile perlitica | 260 | 700 | – | – | – | – | – | – | 115 | 90 | 65 |
| Grigia – bassa resistenza | 180 | 200 | – | – | – | – | – | – | 260 | 220 | 150 |
| Grigia – alta resistenza / austenitica | 245 | 350 | – | – | – | – | – | – | 240 | 200 | 130 |
| Sferoidale ferritica | 155 | 400 | – | – | – | – | – | – | 160 | 130 | 80 |
| Sferoidale perlitica | 265 | 700 | – | – | – | – | – | – | 145 | 110 | 80 |
| Ghisa a grafite compatta (CGI) | 230 | 400 | – | – | – | – | – | – | 150 | 120 | 90 |
Valori indicativi per lavorazione con refrigerante. In troncatura e nelle gole interne ridurre la velocità del 30–50%. In troncatura, avvicinandosi al centro del pezzo, ridurre l’avanzamento del 30%.
Consigli d’uso
- Troncatura: avvicinandosi al centro ridurre l'avanzamento del 30% per una maggiore durata e una migliore finitura; ridurre al minimo la sporgenza dell'utensile.
- Gole esterne e tornitura laterale: con profondità oltre 0,5 mm procedere a passate radiali (fino a 0,75 × larghezza inserto), ritorno di 0,1 mm, poi passata assiale.
- Gole larghe: eseguire tuffi affiancati a gradini, poi la finitura di fondo e fianchi.
- Gole frontali: partire dal diametro maggiore verso l'interno; per la finitura lavorare prima fondo e diametro esterno, poi l'interno.
- Gole interne: seguire la sequenza dall'interno verso l'esterno per favorire l'uscita del truciolo.
Potrebbero interessarti anche
CNMM-GZ
CNMG-BF
DNMG-GQ
CNMM-GX
CNMG ghisa
Visti di recente
Frese elicoidali (a candela)
CNMG-SF
SNMG ghisa
VNMG-GM
Mandrini e attacchi






