
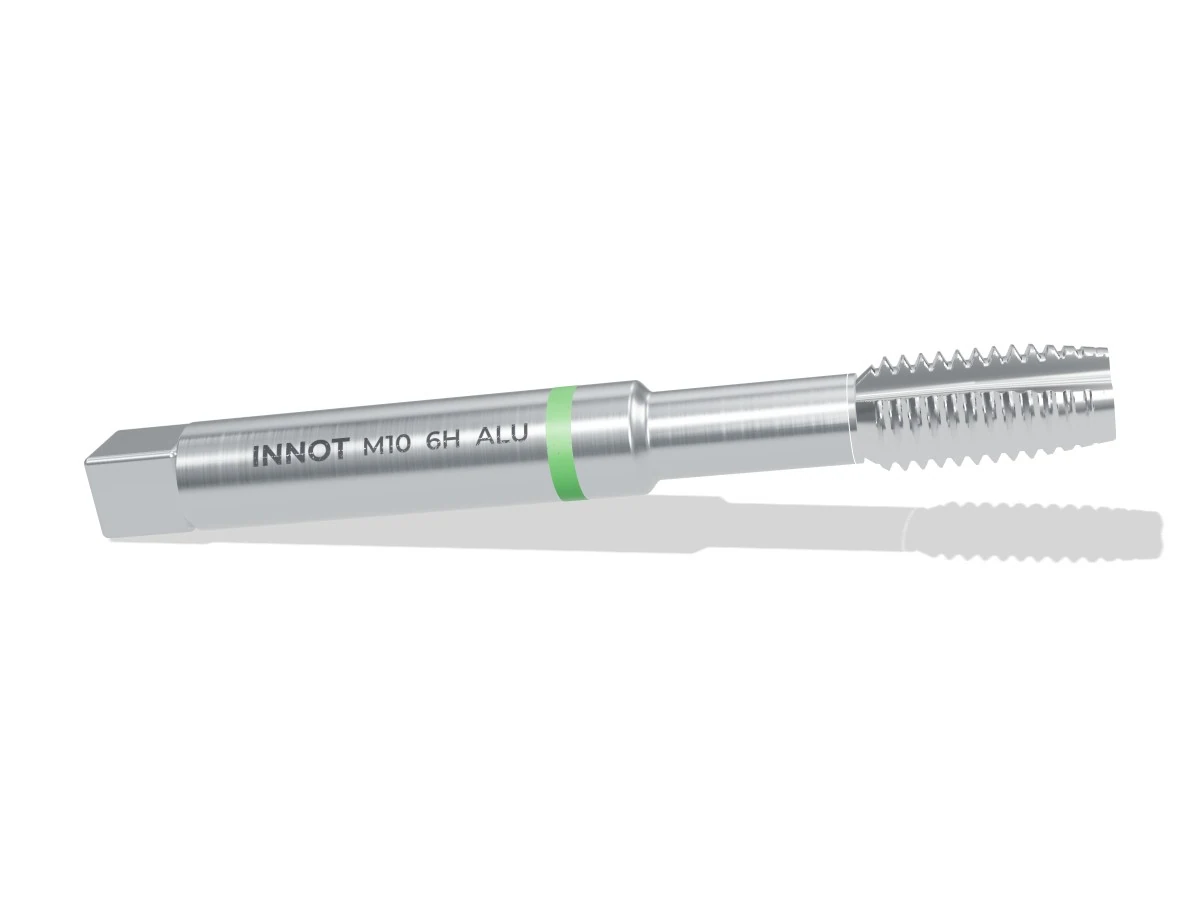
Maschio per fori passanti – Alluminio e leghe leggere
Maschio con imbocco corretto per fori passanti in alluminio e leghe leggere: il truciolo viene spinto in avanti. Brillante, spoglia 20 – 25°.
ISO N
Fori passanti
Brillante
M2 – M36
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
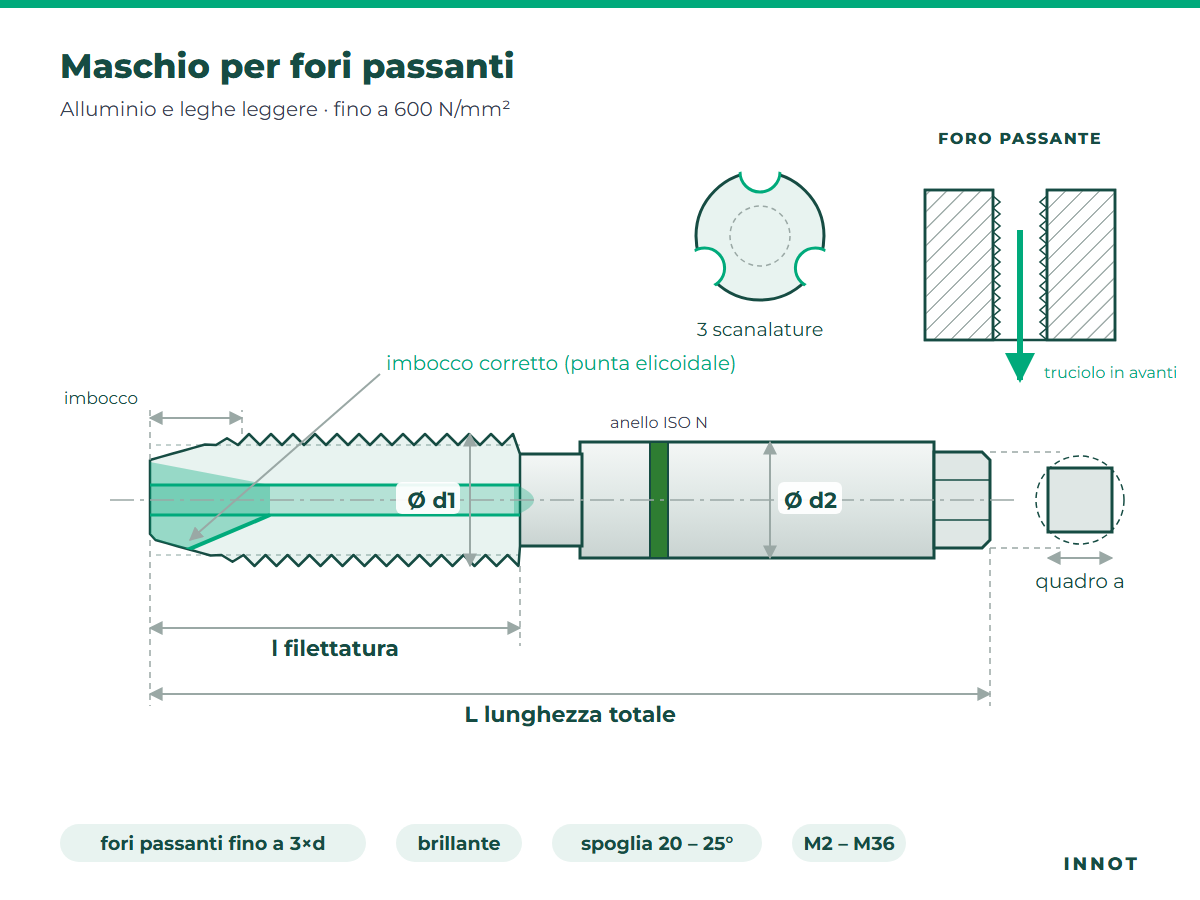
Disegno tecnico
In sintesi
| Tipo di foro | Fori passanti |
| Geometria | Imbocco corretto (a punta elicoidale) · 3 scanalature diritte poco profonde: nocciolo robusto |
| Imbocco | Forma B, 3,5 – 5 filetti |
| Truciolo | Spinto in avanti, esce dal fondo del foro |
| Profondità di filettatura | Fino a 3 × d (oltre: versione lunga su richiesta) |
| Angolo di spoglia | 20 – 25° |
| Materiale utensile | HSS-E |
| Rivestimento | brillante (prima scelta) · in alternativa CrN, DLC |
| Tolleranza | 6H; 6G e 7G per filetti da zincare o verniciare |
| Esecuzione | Gambo rinforzato da M2 a M10 (DIN 371), gambo passante da M12 (DIN 376); da M3 a M10 anche con gambo passante per fori profondi |
| Senso di taglio | Destro; sinistro su richiesta |
Materiali da lavorare
| Gruppo | Alluminio e leghe leggere ISO N |
| Resistenza | fino a 600 N/mm² |
| Esempi | EN AW-6082, 6061, 7075, 2011, 5083 e leghe da fonderia con Si fino al 10 % |
Misure – filetto metrico ISO
| Filetto | Passo P | Ø preforo | L totale | l filettatura | Ø d2 gambo | Quadro a |
|---|---|---|---|---|---|---|
| M2 | 0,4 | 1,6 | 45 | 8 | 2,8 | 2,1 |
| M2,5 | 0,45 | 2,05 | 50 | 9 | 2,8 | 2,1 |
| M3 | 0,5 | 2,5 | 56 | 11 | 3,5 | 2,7 |
| M3,5 | 0,6 | 2,9 | 56 | 12 | 4 | 3 |
| M4 | 0,7 | 3,3 | 63 | 13 | 4,5 | 3,4 |
| M5 | 0,8 | 4,2 | 70 | 16 | 6 | 4,9 |
| M6 | 1 | 5 | 80 | 19 | 6 | 4,9 |
| M8 | 1,25 | 6,8 | 90 | 22 | 8 | 6,2 |
| M10 | 1,5 | 8,5 | 100 | 24 | 10 | 8 |
| M12 | 1,75 | 10,2 | 110 | 28 | 9 | 7 |
| M14 | 2 | 12 | 110 | 30 | 11 | 9 |
| M16 | 2 | 14 | 110 | 32 | 12 | 9 |
| M18 | 2,5 | 15,5 | 125 | 34 | 14 | 11 |
| M20 | 2,5 | 17,5 | 140 | 34 | 16 | 12 |
| M22 | 2,5 | 19,5 | 140 | 34 | 18 | 14,5 |
| M24 | 3 | 21 | 160 | 38 | 18 | 14,5 |
| M27 | 3 | 24 | 160 | 38 | 20 | 16 |
| M30 | 3,5 | 26,5 | 180 | 45 | 22 | 18 |
| M33 | 3,5 | 29,5 | 180 | 50 | 25 | 20 |
| M36 | 4 | 32 | 200 | 56 | 28 | 22 |
Misure in mm. Da M39 a M100 e filetti fini, gas e pollici su richiesta. Il Ø preforo è quello consigliato per la tolleranza 6H.
Rivestimenti per alluminio e leghe leggere
| Rivestimento | Quando sceglierlo |
|---|---|
| Brillante (senza rivestimento) ★ | Tagliente più affilato possibile: alluminio, rame e materiali teneri che non sopportano spigoli arrotondati. |
| CrN – nitruro di cromo | Superficie anti-incollamento: alluminio, rame, ottone e titanio, dove il truciolo tende a saldarsi sul filetto. |
| DLC – carbonio amorfo (diamond-like) | Attrito bassissimo e nessun tagliente di riporto: leghe di alluminio, rame e materie plastiche tecniche in grande serie. |
★ Prima scelta INNOT per questo materiale. Ogni maschio può essere fornito con qualsiasi rivestimento della gamma: indicalo in richiesta.
Parametri di partenza
| Velocità di taglio Vc | 15 – 30 m/min (valore basso per substrato non rivestito o macchine con compensatore) |
| Avanzamento | Uguale al passo del filetto: maschiatura sincronizzata o mandrino con compensatore assiale |
| Lubrificazione | Emulsione abbondante o olio; mai a secco |
| Filetto | Giri al minuto (n) |
|---|---|
| M6 | 800 – 1.590 |
| M10 | 480 – 950 |
| M16 | 300 – 600 |
| M24 | 200 – 400 |
Valori indicativi da adattare a macchina, staffaggio e lubrificazione. n = Vc × 1000 / (π × d).
Consigli d’uso
- Il truciolo esce davanti al maschio: lascia spazio libero sotto il pezzo perché possa cadere senza bloccarsi.
- L’imbocco lungo distribuisce il taglio su più denti e dura di più: non usare questo maschio nei fori ciechi.
- Evita le emulsioni povere: l’alluminio si salda sul filetto. Con leghe ad alto silicio (oltre il 10 %) usa il maschio per ghisa.
- Smussa l’ingresso del foro a 90°: imbocco pulito e nessuna bava sul primo filetto.
Guida alla scelta
Filetti fini, gas, pollici e sinistri: filetti speciali e su misura.
Ti serve un maschio diverso?
Filetto, tolleranza, lunghezza, substrato e rivestimento: dicci materiale, tipo di foro e profondità e ti proponiamo il maschio giusto con la quotazione in meno di 30 minuti.
Potrebbero interessarti anche
Maschio per ghisa – fori passanti e ciechi
Maschio per fori passanti – Acciai inossidabili
Maschio a rullare – fori passanti e ciechi
Inserti filettatura trapezoidale 30° (TR)
Visti di recente
Portautensili per gole frontali
APMT-HM / APGT-AK






