
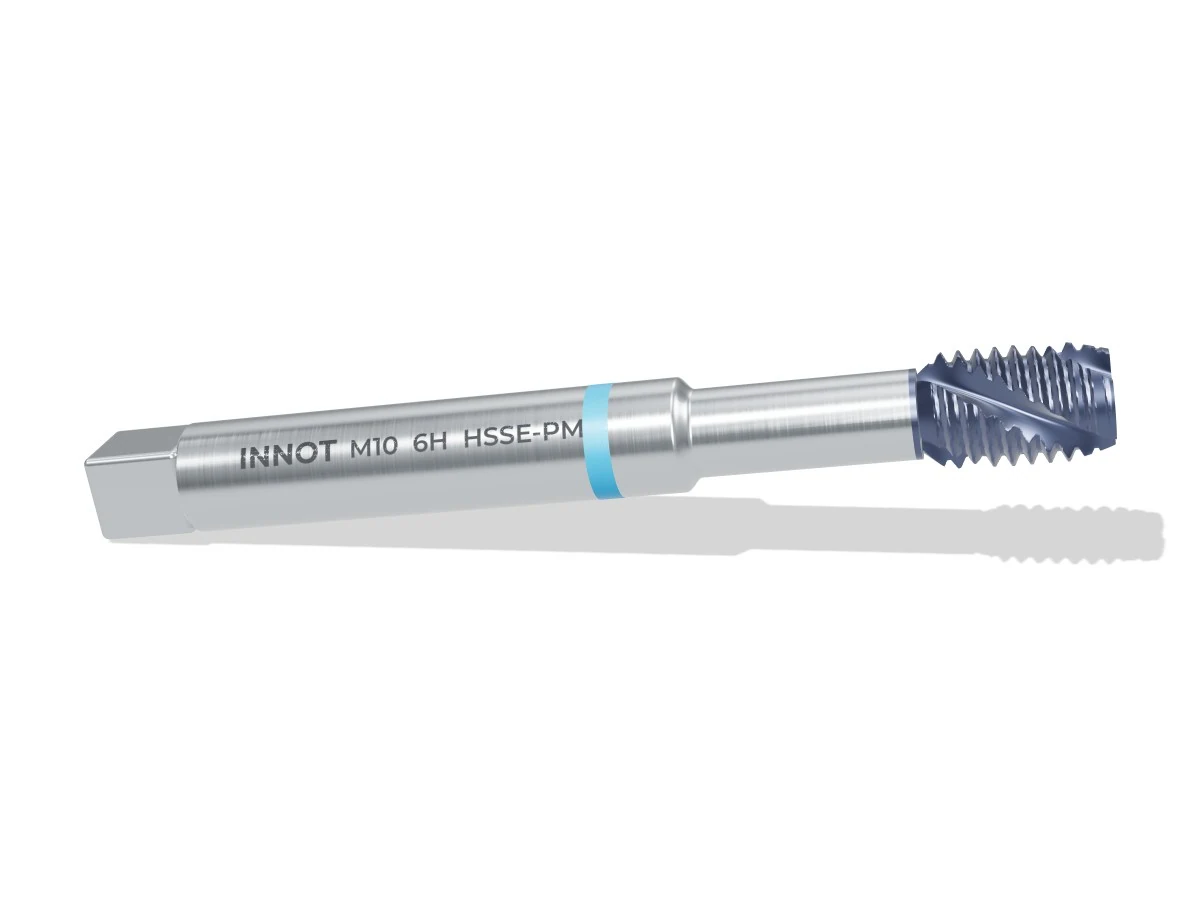
Maschio per fori ciechi – Acciai bonificati, legati e da utensili
Maschio a elica destra 40° per fori ciechi in acciai bonificati e legati: il truciolo risale verso il gambo. TiCN, spoglia 10 – 12°.
ISO P
Fori ciechi
Elica 40°
TiCN
M2 – M36
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
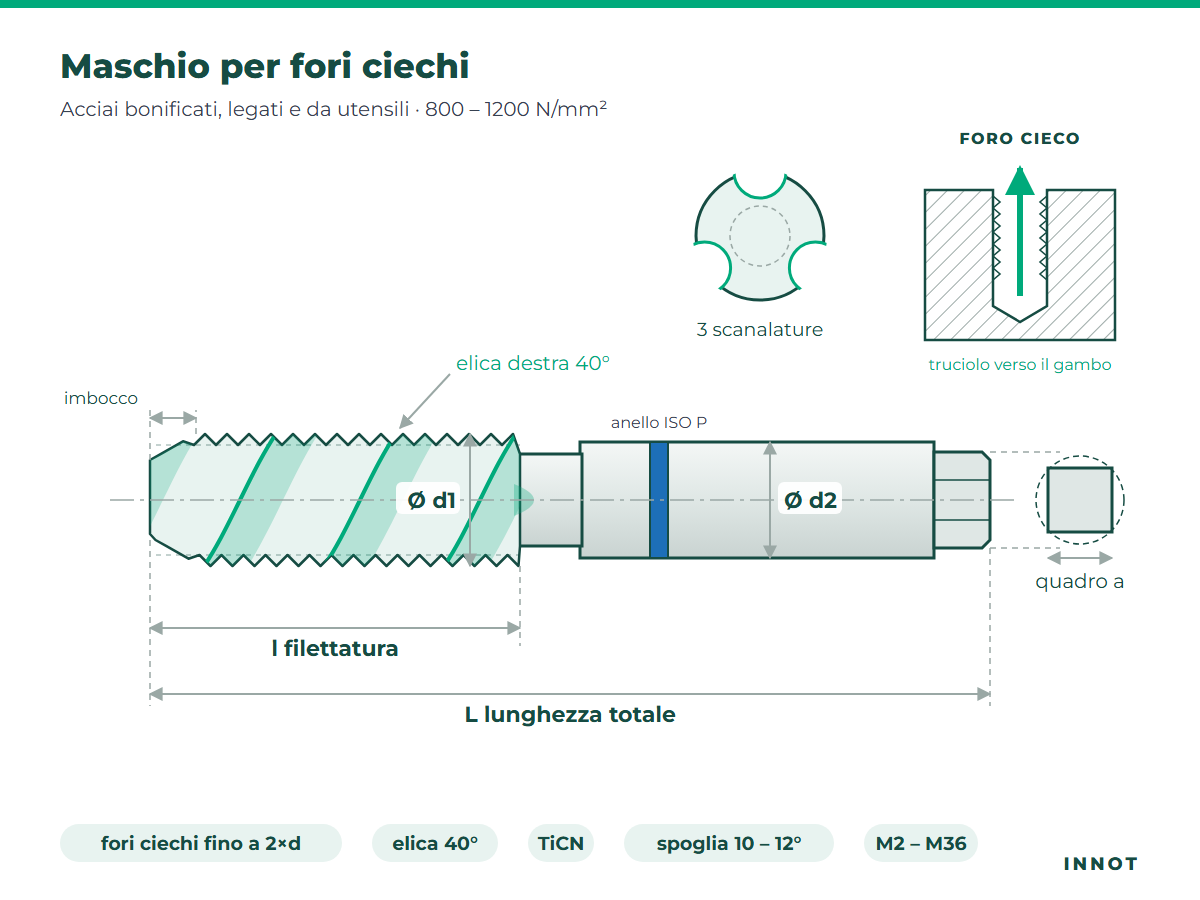
Disegno tecnico
In sintesi
| Tipo di foro | Fori ciechi |
| Geometria | Elica destra 40° · 3 scanalature elicoidali |
| Imbocco | Forma C, 2 – 3 filetti |
| Truciolo | Risale lungo l’elica verso il gambo: il fondo del foro resta pulito |
| Profondità di filettatura | Fino a 2 × d |
| Angolo di spoglia | 10 – 12° |
| Materiale utensile | HSS-E al vanadio o HSS-E-PM (super rapido da polveri) |
| Rivestimento | TiCN (prima scelta) · in alternativa AlCrN, TiAlN, TiN |
| Tolleranza | 6H; 6G e 7G per filetti da zincare o verniciare |
| Esecuzione | Gambo rinforzato da M2 a M10 (DIN 371), gambo passante da M12 (DIN 376); da M3 a M10 anche con gambo passante per fori profondi |
| Senso di taglio | Destro; sinistro su richiesta |
Materiali da lavorare
| Gruppo | Acciai bonificati, legati e da utensili ISO P |
| Resistenza | 800 – 1200 N/mm² (fino a 1400 N/mm² con substrato da polveri) |
| Esempi | 42CrMo4, 39NiCrMo3, 34CrNiMo6, 40CrMnMo7 (1.2311), acciai per stampi e da utensili allo stato ricotto (1.2379, 1.2343) |
Misure – filetto metrico ISO
| Filetto | Passo P | Ø preforo | L totale | l filettatura | Ø d2 gambo | Quadro a |
|---|---|---|---|---|---|---|
| M2 | 0,4 | 1,6 | 45 | 8 | 2,8 | 2,1 |
| M2,5 | 0,45 | 2,05 | 50 | 9 | 2,8 | 2,1 |
| M3 | 0,5 | 2,5 | 56 | 7 | 3,5 | 2,7 |
| M3,5 | 0,6 | 2,9 | 56 | 7 | 4 | 3 |
| M4 | 0,7 | 3,3 | 63 | 8 | 4,5 | 3,4 |
| M5 | 0,8 | 4,2 | 70 | 10 | 6 | 4,9 |
| M6 | 1 | 5 | 80 | 12 | 6 | 4,9 |
| M8 | 1,25 | 6,8 | 90 | 16 | 8 | 6,2 |
| M10 | 1,5 | 8,5 | 100 | 16 | 10 | 8 |
| M12 | 1,75 | 10,2 | 110 | 18 | 9 | 7 |
| M14 | 2 | 12 | 110 | 20 | 11 | 9 |
| M16 | 2 | 14 | 110 | 22 | 12 | 9 |
| M18 | 2,5 | 15,5 | 125 | 25 | 14 | 11 |
| M20 | 2,5 | 17,5 | 140 | 25 | 16 | 12 |
| M22 | 2,5 | 19,5 | 140 | 25 | 18 | 14,5 |
| M24 | 3 | 21 | 160 | 30 | 18 | 14,5 |
| M27 | 3 | 24 | 160 | 30 | 20 | 16 |
| M30 | 3,5 | 26,5 | 180 | 35 | 22 | 18 |
| M33 | 3,5 | 29,5 | 180 | 35 | 25 | 20 |
| M36 | 4 | 32 | 200 | 45 | 28 | 22 |
Misure in mm. Da M39 a M100 e filetti fini, gas e pollici su richiesta. Il Ø preforo è quello consigliato per la tolleranza 6H. Nei fori ciechi la lunghezza filettata è più corta per lasciare spazio al truciolo nell’elica.
Rivestimenti per acciai bonificati e legati
| Rivestimento | Quando sceglierlo |
|---|---|
| TiCN – carbonitruro di titanio ★ | Più duro e resistente all'abrasione del TiN: acciai bonificati, ghise e produzioni di serie. |
| AlCrN – nitruro di alluminio-cromo | Altissima durezza a caldo con buona tenacità: acciai bonificati e da utensili fino a 1400 N/mm², maschiatura in serie. |
| TiAlN / AlTiN – nitruro di titanio-alluminio | Resiste alle alte temperature sul tagliente: velocità più alte, lubrificazione minima (MQL) o a secco, acciai legati e inox su substrato da polveri. |
| TiN – nitruro di titanio | Il rivestimento universale: meno attrito e meno incollamento, durata superiore su acciai da costruzione e materiali di uso comune. |
★ Prima scelta INNOT per questo materiale. Ogni maschio può essere fornito con qualsiasi rivestimento della gamma: indicalo in richiesta.
Parametri di partenza
| Velocità di taglio Vc | 5 – 10 m/min (valore basso per substrato non rivestito o macchine con compensatore) |
| Avanzamento | Uguale al passo del filetto: maschiatura sincronizzata o mandrino con compensatore assiale |
| Lubrificazione | Olio da taglio o emulsione ricca (10 – 12 %) |
| Filetto | Giri al minuto (n) |
|---|---|
| M6 | 270 – 530 |
| M10 | 160 – 320 |
| M16 | 100 – 200 |
| M24 | 70 – 130 |
Valori indicativi da adattare a macchina, staffaggio e lubrificazione. n = Vc × 1000 / (π × d).
Consigli d’uso
- Fora più profondo del filetto di almeno 3 passi: il maschio non deve mai toccare il fondo del foro.
- Il truciolo risale lungo l’elica: oltre 1,5 × d di profondità serve refrigerante abbondante o refrigerazione interna (su richiesta).
- Imposta un’inversione dolce a fine corsa: con i colpi di inversione il tagliente si scheggia.
- Oltre 1200 N/mm² scegli il substrato HSS-E-PM con AlCrN o TiCN e parti dal valore più basso di Vc.
- Smussa l’ingresso del foro a 90°: imbocco pulito e nessuna bava sul primo filetto.
Guida alla scelta
Filetti fini, gas, pollici e sinistri: filetti speciali e su misura.
Ti serve un maschio diverso?
Filetto, tolleranza, lunghezza, substrato e rivestimento: dicci materiale, tipo di foro e profondità e ti proponiamo il maschio giusto con la quotazione in meno di 30 minuti.
Potrebbero interessarti anche
Maschio a rullare – fori passanti e ciechi
Inserti filettatura a profilo parziale 55° e 60°
Inserti filettatura trapezoidale 30° (TR)
Maschi per filetti fini, gas e pollici
Visti di recente
Testine modulari alto avanzamento BLMP
Portautensili tornitura esterna 95°






