
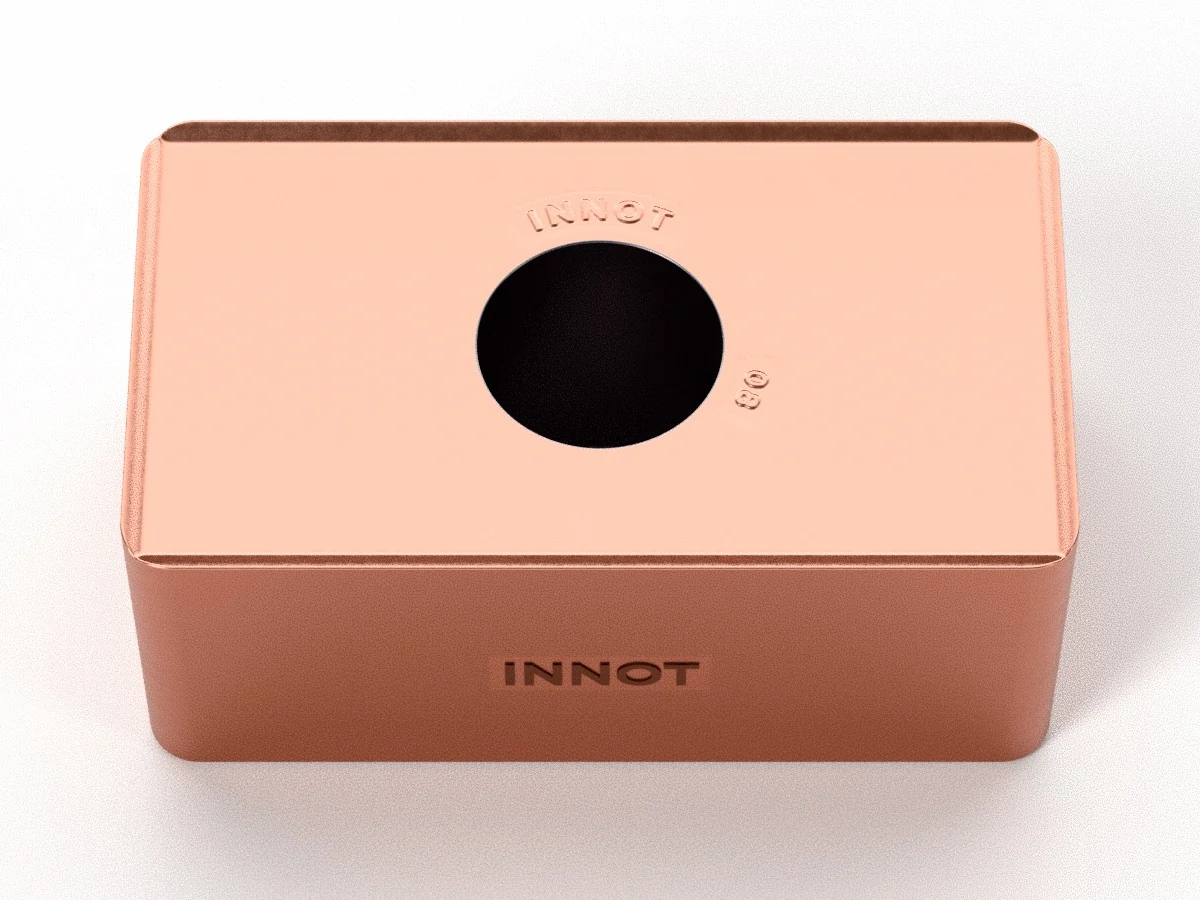
LNHX
Inserto tangenziale per spallamento retto: montato di piatto, sopporta forze di taglio elevate.
ISO P
ISO M
ISO K
ISO S
Spallamento retto 90°
Sgrossatura
★ IT5120 · IT5130
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche
| Codice | L | W1 | S | D1 | RE | APMX |
|---|---|---|---|---|---|---|
| LNHX090404R-GM | 9 | 8.5 | 4.5 | 3.4 | 0.4 | 8 |
| LNHX130608R-GM | 13 | 11.8 | 6.8 | 4.55 | 0.8 | 12 |
Misure in mm. IC = cerchio inscritto, S = spessore, D1 = foro, BS = raschiante, RE = raggio, AN = angolo di spoglia, APMX = profondità di passata massima.
Scheda tecnica
| Lavorazione | Fresatura – Spallamento retto 90° |
| Forma | Tangenziale |
| Materiale ISO | P (acciai), M (acciai inossidabili), K (ghise), S (superleghe e titanio) |
| Caratteristiche | Inserto tangenziale: la sezione resistente è nella direzione della forza di taglio, per spallamenti pesanti con grande sicurezza. |
| Frese compatibili | Frese a inserti con sede LNHX: chiedici il codice della tua fresa e verifichiamo la compatibilità. |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT5120 ★ | P · M · K | PVD | TiAlN + CrAlN + TiSiN | Grado universale per acciai, inox e ghise, ideale anche su materiali da 35–50 HRC. Ottima resistenza all'usura e tenacità, elevata durezza a caldo. |
| IT5130 ★ | P · M | PVD | AlTiN | Fresatura ad alta efficienza di acciai e inox sotto 30 HRC. Substrato a formulazione speciale che riduce il rischio di scheggiatura, con rivestimento nano di ultima generazione. |
| IT7140 | M · S | PVD | AlCrN | Fresatura di inox, leghe di titanio e superleghe. Substrato con microelementi speciali: ottima tenacità e prestazioni alle alte temperature. |
★ Grado consigliato. Gli altri gradi sono disponibili su richiesta.
Parametri di lavorazione
I parametri di taglio dipendono da fresa, macchina e materiale: te li inviamo insieme alla quotazione, calcolati sul tuo pezzo.
Potrebbero interessarti anche
RDMW / RDKW
Disponibile
HTempratiPAcciaioKGhisaMInoxFinitura · Semi-Finitura
APKT-FM
Disponibile
HTempratiPAcciaioKGhisaMInoxSemi-Finitura
BLMP (alto avanzamento)
Disponibile
HTempratiPAcciaioKGhisaMInoxSSuperlegheSemi-Finitura · Sgrossatura
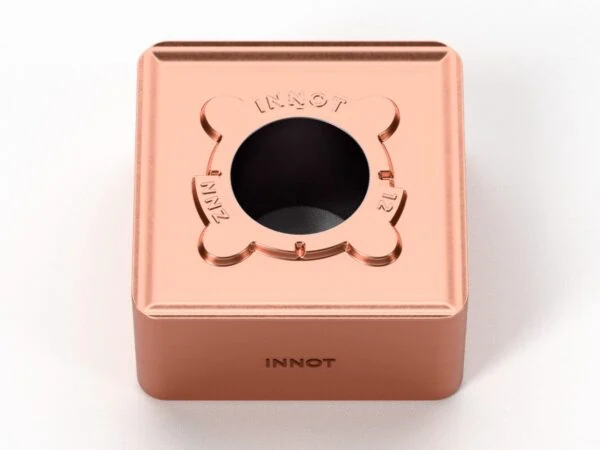
SNGX-ZNN / SNMX
Disponibile
HTempratiPAcciaioKGhisaMInoxSpianatura · Semi-Finitura
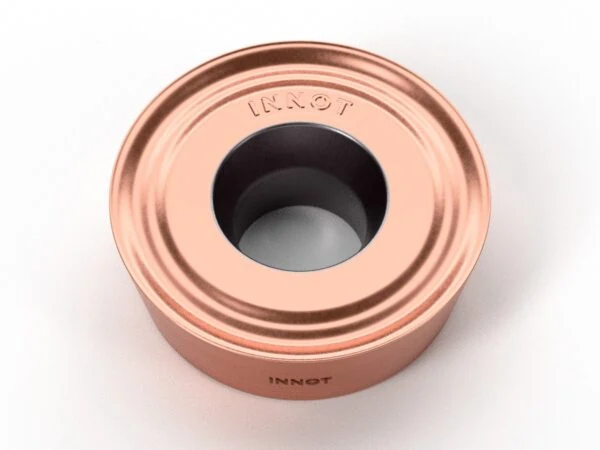
RPKT / RPMT-SM
Disponibile
PAcciaioMInoxSSuperlegheSemi-Finitura · Sgrossatura
Visti di recente
RDMW / RDKW
Disponibile
HTempratiPAcciaioKGhisaMInoxFinitura · Semi-Finitura
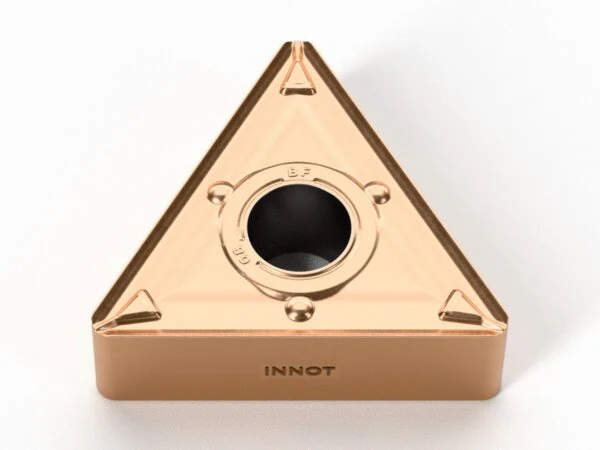
TNMG-BF
Disponibile
MInoxFinitura






