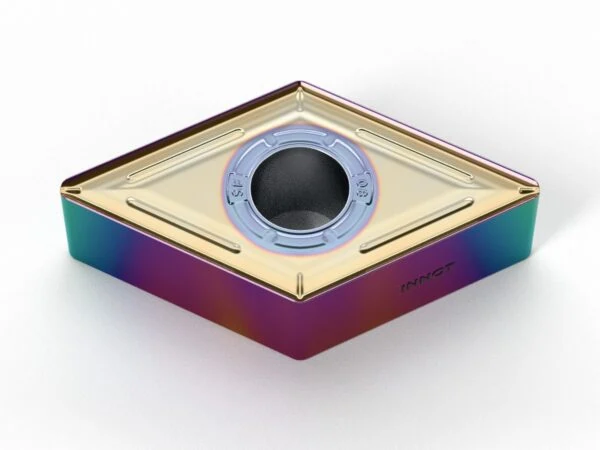
HPMA-SR
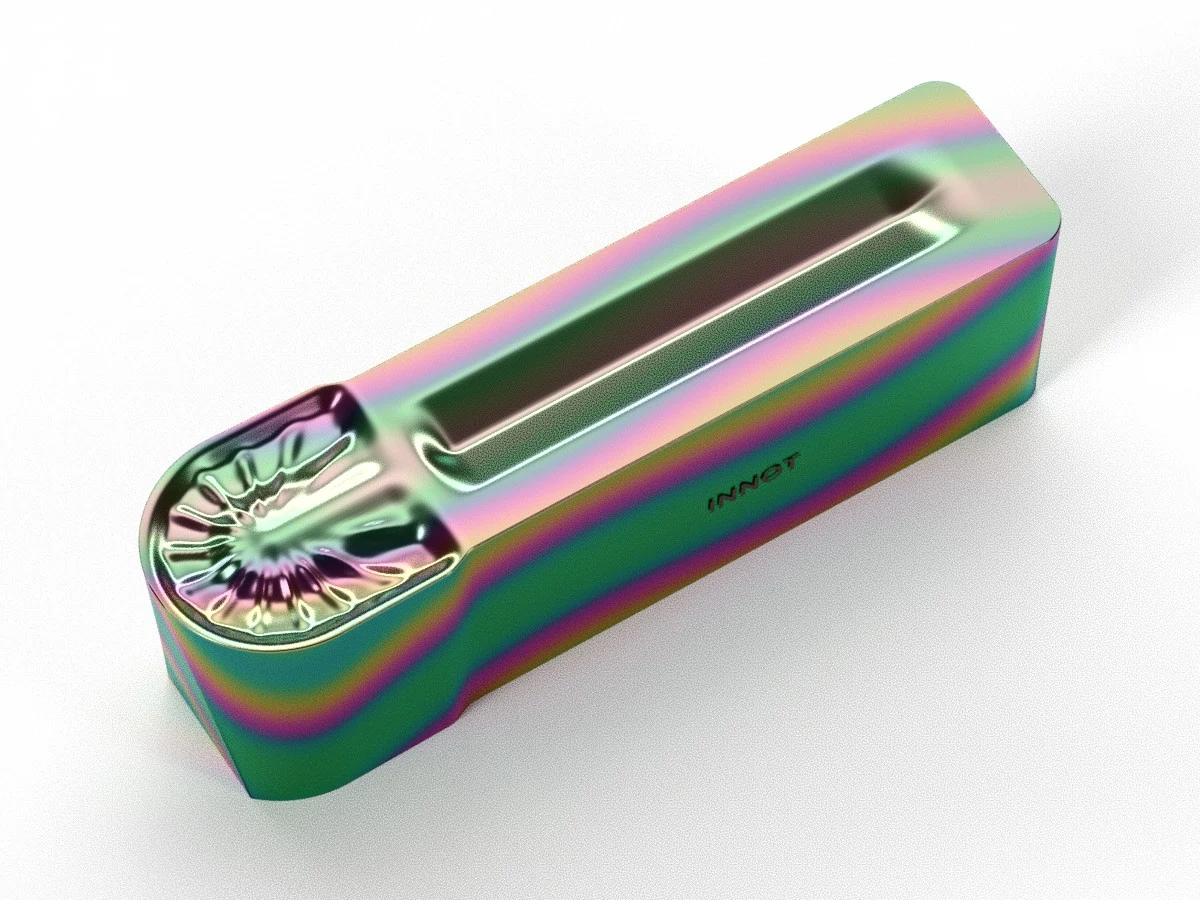
Inserto a un tagliente per gole di profilatura, con tagliente raggiato SR e gradi PVD INNOT.
ISO M
ISO S
Profilatura
PVD
★ IT7225 · IT9215
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche
| Codice | Larghezza CW | Raggio RE | INSL | Gradi disponibili |
|---|---|---|---|---|
| HPMA3015-SR | 3.0 mm (±0.025) | 1.5 | 15.3 | IT7125 – IT7225 – IT9205 – IT9215 |
| HPMA4020-SR | 4.0 mm (±0.025) | 2.0 | 15.3 | IT7125 – IT7225 – IT9205 – IT9215 |
| HPMA5025-SR | 5.0 mm (±0.025) | 2.5 | 15.3 | IT7125 – IT7225 – IT9205 – IT9215 |
| HPMA6030-SR | 6.0 mm (±0.025) | 3.0 | 15.3 | IT7125 – IT7225 – IT9205 – IT9215 |
CW = larghezza di taglio, RE = raggio di punta, INSL = lunghezza inserto (mm).
Scheda tecnica rompitruciolo SR
| Lavorazione | Gole di profilatura e copiatura |
| Materiale ISO | M (acciai inossidabili), S (superleghe e titanio) |
| Tipo | Un tagliente, punta a raggio pieno |
| Tolleranza | M |
| Caratteristiche | Tagliente affilato con bassa resistenza al taglio. Il rompitruciolo piega il truciolo in tutte le direzioni e protegge la superficie lavorata; la sede di posizionamento garantisce un’elevata ripetibilità e precisione. |
| Portautensili compatibili | Steli per gole esterne |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT7125 | M | PVD | AlTiN | Grado universale per la tornitura dell'inox in taglio continuo e interrotto. Rivestimento liscio a basso attrito, elevata nano-durezza e ottima resistenza all'ossidazione. |
| IT7225 ★ | M | PVD | AlTiSiN + TiSiN | Grado di prima scelta per la tornitura dell'inox. Rivestimento nano-gradiente su substrato a grana sub-micronica: ottima resistenza all'usura e tenacità. |
| IT9205 | S | PVD | AlTiN + TiSiN + AlCrN | Grado ad alta resistenza all'usura per superleghe. Fase dura sub-micronica uniforme ed elementi di lega per una maggiore sicurezza; ottima stabilità termica e resistenza all'ossidazione. |
| IT9215 ★ | S | PVD | AlTiN + TiSiN + AlCrN | Grado universale per la tornitura di superleghe. Maggiore tenacità e sicurezza; la struttura multistrato limita le cricche e protegge il rivestimento da distacchi e scheggiature. |
★ Grado consigliato per questo inserto. CVD = rivestimento chimico da fase vapore, PVD = rivestimento fisico da fase vapore.
Parametri di lavorazione consigliati
Troncatura e gole – velocità di taglio
Velocità di taglio Vc (m/min) in funzione dell’avanzamento fn (mm/giro)
| Materiale | HB | Rm (N/mm²) | IT7225 | IT9205 | IT9215 | ||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| fn 0.1 | fn 0.3 | fn 0.5 | fn 0.1 | fn 0.2 | fn 0.3 | fn 0.1 | fn 0.2 | fn 0.3 | |||
| ACCIAI NON LEGATI | |||||||||||
| C≤0.25% – Ricotto | 125 | 428 | 260 | 180 | 120 | – | – | – | – | – | – |
| 0.25<C≤0.55% – Ricotto | 190 | 639 | 200 | 140 | 105 | – | – | – | – | – | – |
| 0.25<C≤0.55% – Bonificato | 210 | 708 | 120 | 110 | 100 | – | – | – | – | – | – |
| C>0.55% – Ricotto | 190 | 639 | 130 | 120 | 110 | – | – | – | – | – | – |
| C>0.55% – Bonificato | 300 | 1013 | 110 | 95 | 70 | – | – | – | – | – | – |
| Truciolo corto – Ricotto | 220 | 745 | 120 | 105 | 90 | – | – | – | – | – | – |
| ACCIAI DEBOLMENTE LEGATI | |||||||||||
| Ricotto | 175 | 591 | 170 | 135 | 120 | – | – | – | – | – | – |
| Bonificato | 300 | 1013 | 105 | 90 | 70 | – | – | – | – | – | – |
| Bonificato | 380 | 1282 | 160 | 80 | 60 | – | – | – | – | – | – |
| ACCIAI INOSSIDABILI | |||||||||||
| Ferritici / martensitici – Ricotti | 200 | 675 | 200 | 150 | 105 | – | – | – | – | – | – |
| Martensitici – Bonificati | 330 | 1114 | 150 | 115 | 70 | – | – | – | – | – | – |
| Austenitici – Solubilizzati | 200 | 675 | 185 | 155 | 125 | – | – | – | – | – | – |
| Austenitici indurenti per precipitazione (PH) | 300 | 1013 | 165 | 135 | 95 | – | – | – | – | – | – |
| Austeno-ferritici (duplex) | 230 | 778 | 145 | 110 | 85 | – | – | – | – | – | – |
| SUPERLEGHE E TITANIO | |||||||||||
| Base ferro – Ricotte | 200 | 680 | – | – | – | 70 | 50 | – | 60 | 40 | – |
| Base ferro – Invecchiate | 280 | 940 | – | – | – | 50 | 40 | – | 40 | 30 | – |
| Base nichel / cobalto – Ricotte | 250 | 840 | – | – | – | 50 | 40 | – | 40 | 30 | – |
| Base nichel / cobalto – Invecchiate | 350 | 1180 | – | – | – | 40 | 30 | – | 35 | 25 | – |
| Base nichel / cobalto – Fuse | 320 | 1080 | – | – | – | 30 | 25 | – | 25 | 20 | – |
| Leghe di titanio α+β invecchiate | 375 | 1260 | – | – | – | 50 | 40 | 30 | 40 | 30 | 20 |
| Leghe di titanio β | 410 | 1400 | – | – | – | 40 | 35 | 30 | 30 | 25 | 20 |
Valori indicativi per lavorazione con refrigerante. In troncatura e nelle gole interne ridurre la velocità del 30–50%. In troncatura, avvicinandosi al centro del pezzo, ridurre l’avanzamento del 30%.
Consigli d’uso
- Troncatura: avvicinandosi al centro ridurre l'avanzamento del 30% per una maggiore durata e una migliore finitura; ridurre al minimo la sporgenza dell'utensile.
- Gole esterne e tornitura laterale: con profondità oltre 0,5 mm procedere a passate radiali (fino a 0,75 × larghezza inserto), ritorno di 0,1 mm, poi passata assiale.
- Gole larghe: eseguire tuffi affiancati a gradini, poi la finitura di fondo e fianchi.
- Gole frontali: partire dal diametro maggiore verso l'interno; per la finitura lavorare prima fondo e diametro esterno, poi l'interno.
- Gole interne: seguire la sequenza dall'interno verso l'esterno per favorire l'uscita del truciolo.
Potrebbero interessarti anche