
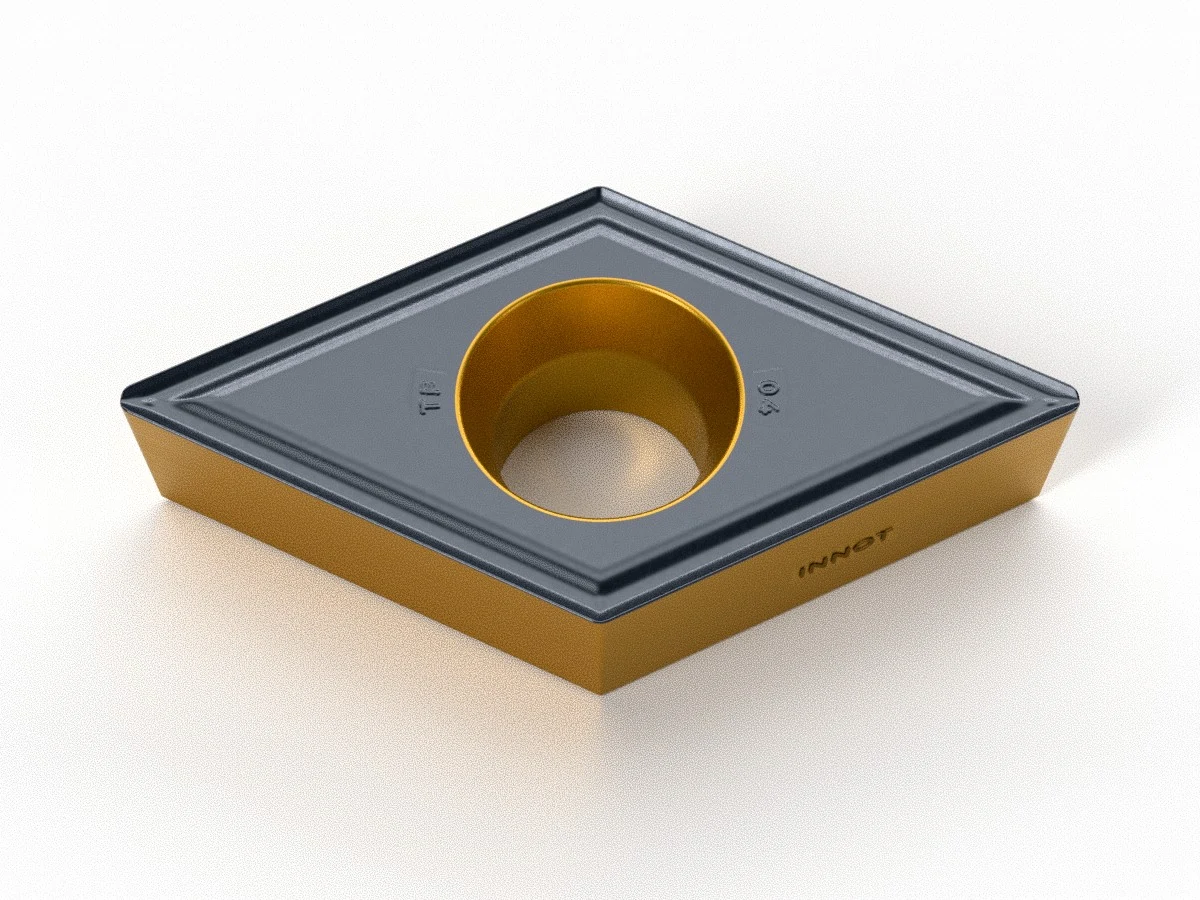
DCMT-TF
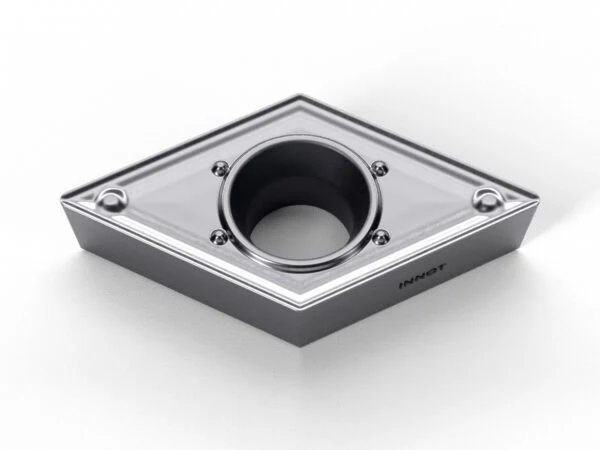
Inserto positivo 55° (DCMT) per finitura di acciai, inox e superleghe, con rompitruciolo TF e gradi CVD e PVD INNOT.
Finitura
CVD · PVD
★ IT8115 · IT8225 · IT7225 · IT9205
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche ISO
| ISO | RAGGIO (RE) | GRADI DISPONIBILI | ROMPITRUCIOLO |
|---|---|---|---|
| DCMT0702 | 0.2 – 0.4 – 0.8 | IT8115 – IT8125 – IT8225 – IT7125 – IT7225 – IT9205 – IT9215 | TF |
| DCMT11T3 | 0.2 – 0.4 – 0.8 | IT8115 – IT8125 – IT8225 – IT7125 – IT7225 – IT9205 – IT9215 | TF |
Scheda tecnica rompitruciolo TF
| Lavorazione | Finitura |
| Materiale ISO | P (acciai), M (acciai inossidabili), S (superleghe e titanio) |
| Tolleranza | M |
| Caratteristiche | Rompitruciolo per la finitura. Il tagliente inclinato riduce le forze di taglio e le vibrazioni e garantisce una buona qualità superficiale. Molto versatile, con un ampio campo di impiego: l’inclinazione e il rilievo rompitruciolo assicurano un ottimo controllo del truciolo. Inserto positivo a 7° (forma D, rombica 55°) con fissaggio a vite: punta snella per profilatura e copiatura, in esterno e in barenatura, con basse forze di taglio. Portautensili tipo SDQC (107,5°) e SDUC (93°). |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT8115 ★ | P | CVD | TiN + MT-TiCN + Al₂O₃ | Taglio continuo e leggermente interrotto. Finitura e semi-finitura di acciai al carbonio e legati. |
| IT8125 | P | CVD | TiN + MT-TiCN + Al₂O₃ | Taglio interrotto e continuo su acciaio. Il substrato rinforzato limita la deformazione plastica ad alta temperatura. |
| IT8225 ★ | P | CVD | TiN + MT-TiCN + Al₂O₃ | Grado di prima scelta per l’acciaio, molto versatile. Rivestimento multistrato con ottima resistenza all’usura e tenacità. |
| IT7125 | M | PVD | AlTiN | Grado universale per la tornitura dell’inox in taglio continuo e interrotto. Rivestimento liscio a basso attrito, elevata nano-durezza e ottima resistenza all’ossidazione. |
| IT7225 ★ | M | PVD | AlTiSiN + TiSiN | Grado di prima scelta per la tornitura dell’inox. Rivestimento nano-gradiente su substrato a grana sub-micronica: ottima resistenza all’usura e tenacità. |
| IT9205 ★ | S | PVD | AlTiN + TiSiN + AlCrN | Grado ad alta resistenza all’usura per superleghe. Fase dura sub-micronica uniforme ed elementi di lega per una maggiore sicurezza; ottima stabilità termica e resistenza all’ossidazione. |
| IT9215 | S | PVD | AlTiN + TiSiN + AlCrN | Grado universale per la tornitura di superleghe. Maggiore tenacità e sicurezza; la struttura multistrato limita le cricche e protegge il rivestimento da distacchi e scheggiature. |
★ Grado consigliato per questo rompitruciolo. CVD e PVD = rivestimenti da fase vapore (chimico e fisico). ISO P = acciai, ISO M = acciai inossidabili, ISO S = superleghe e titanio.
Parametri di lavorazione consigliati
Tornitura esterna acciai (ISO P) – rompitruciolo TF
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Stabile | IT8115: 230 – 355 IT8125: 225 – 320 IT8225: 220 – 310 |
0.10 – 0.30 | 0.30 – 2.00 |
| Acciai da costruzione ≤ 180 HB (S235, C45…) |
Media | IT8115: 230 – 355 IT8125: 225 – 320 IT8225: 220 – 310 |
0.10 – 0.25 | 0.30 – 2.00 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Stabile | IT8115: 230 – 440 IT8125: 215 – 415 IT8225: 225 – 410 |
0.10 – 0.30 | 0.30 – 2.00 |
| Acciai al carbonio e legati 180 – 280 HB (41Cr4, 42CrMo4…) |
Media | IT8115: 230 – 440 IT8125: 215 – 415 IT8225: 225 – 410 |
0.10 – 0.25 | 0.30 – 2.00 |
| Acciai bonificati ≥ 280 HB | Stabile | IT8115: 230 – 460 IT8225: 210 – 420 |
0.10 – 0.30 | 0.30 – 2.00 |
| Acciai bonificati ≥ 280 HB | Media | IT8115: 230 – 460 IT8225: 210 – 420 |
0.10 – 0.25 | 0.30 – 2.00 |
Valori indicativi per il rompitruciolo TF (inserti positivi), indicati solo per i gradi disponibili in questo prodotto.
Tornitura esterna inox (ISO M) – rompitruciolo TF
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Inox austenitico ≤ 200 HB (AISI 304, 316…) |
Stabile | IT7125: 95 – 185 IT7225: 95 – 185 |
0.10 – 0.30 | 0.30 – 2.00 |
| Inox austenitico ≤ 200 HB (AISI 304, 316…) |
Media | IT7125: 95 – 185 IT7225: 95 – 185 |
0.10 – 0.25 | 0.30 – 2.00 |
| Inox martensitico > 200 HB (AISI 431, 420…) |
Stabile | IT7125: 85 – 175 IT7225: 85 – 175 |
0.10 – 0.30 | 0.30 – 2.00 |
| Inox martensitico > 200 HB (AISI 431, 420…) |
Media | IT7125: 85 – 175 IT7225: 85 – 175 |
0.10 – 0.25 | 0.30 – 2.00 |
Valori indicativi per il rompitruciolo TF (inserti positivi), indicati solo per i gradi disponibili in questo prodotto.
Tornitura esterna superleghe (ISO S) – rompitruciolo TF
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Superleghe resistenti al calore (Inconel 718…) |
Stabile | IT9205: 40 – 80 IT9215: 30 – 70 |
0.05 – 0.20 | 0.30 – 1.50 |
| Superleghe resistenti al calore (Inconel 718…) |
Media | IT9205: 40 – 80 IT9215: 30 – 70 |
0.05 – 0.20 | 0.30 – 1.50 |
Valori indicativi per il rompitruciolo TF (inserti positivi), indicati solo per i gradi disponibili in questo prodotto.
Tornitura interna / barenatura (ISO P)
| Materiale | Lavorazione | Taglio | RE | Vc (m/min) min – consigl. – max |
ap (mm) min – consigl. – max |
fn (mm/giro) min – consigl. – max |
|---|---|---|---|---|---|---|
| Basso carbonio / basso legato ≤ 300 HB |
Finitura di precisione | Continuo | 0.4 | 250 – 300 – 350 | 0.05 – 0.3 – 0.5 | 0.03 – 0.1 – 0.15 |
| Interrotto | 120 – 170 – 220 | 0.05 – 0.3 – 0.5 | 0.03 – 0.1 – 0.15 | |||
| Finitura | Continuo | 0.4 – 0.8 | 200 – 250 – 300 | 0.2 – 0.5 – 1.0 | 0.05 – 0.1 – 0.2 | |
| Interrotto | 150 – 200 – 250 | 0.2 – 0.5 – 1.0 | 0.05 – 0.1 – 0.2 | |||
| Finitura – semi-sgrossatura | Continuo | 0.4 – 0.8 | 150 – 200 – 250 | 0.5 – 1.0 – 2.0 | 0.1 – 0.15 – 0.25 | |
| Interrotto | 100 – 150 – 200 | 0.5 – 1.0 – 1.5 | 0.1 – 0.15 – 0.2 | |||
| Semi-sgrossatura | Continuo | 0.4 – 0.8 | 100 – 150 – 200 | 1.0 – 1.5 – 2.5 | 0.1 – 0.15 – 0.3 | |
| Interrotto | 80 – 120 – 150 | 1.0 – 1.5 – 2.0 | 0.1 – 0.15 – 0.2 | |||
| Medio carbonio / medio legato ≤ 300 HB |
Finitura di precisione | Continuo | 0.4 | 150 – 200 – 250 | 0.05 – 0.3 – 0.5 | 0.03 – 0.1 – 0.15 |
| Interrotto | 120 – 140 – 170 | 0.05 – 0.3 – 0.5 | 0.03 – 0.1 – 0.15 | |||
| Finitura | Continuo | 0.4 – 0.8 | 150 – 200 – 250 | 0.2 – 0.5 – 1.0 | 0.05 – 0.1 – 0.2 | |
| Interrotto | 120 – 180 – 200 | 0.2 – 0.5 – 1.0 | 0.05 – 0.1 – 0.2 | |||
| Finitura – semi-sgrossatura | Continuo | 0.4 – 0.8 | 120 – 180 – 220 | 0.5 – 1.0 – 2.0 | 0.1 – 0.15 – 0.25 | |
| Interrotto | 100 – 150 – 200 | 0.5 – 1.0 – 1.5 | 0.1 – 0.15 – 0.2 | |||
| Semi-sgrossatura | Continuo | 0.4 – 0.8 | 100 – 150 – 200 | 1.0 – 1.5 – 2.5 | 0.1 – 0.15 – 0.3 | |
| Interrotto | 80 – 120 – 150 | 1.0 – 1.5 – 2.0 | 0.1 – 0.15 – 0.2 | |||
| Alto carbonio / legato ≤ 280 HB |
Finitura di precisione | Continuo | 0.4 | 120 – 150 – 180 | 0.05 – 0.3 – 0.5 | 0.03 – 0.1 – 0.15 |
| Interrotto | 110 – 130 – 160 | 0.05 – 0.3 – 0.5 | 0.03 – 0.1 – 0.15 | |||
| Finitura | Continuo | 0.4 – 0.8 | 120 – 150 – 180 | 0.2 – 0.5 – 1.0 | 0.05 – 0.1 – 0.2 | |
| Interrotto | 100 – 120 – 150 | 0.2 – 0.5 – 1.0 | 0.05 – 0.1 – 0.2 | |||
| Finitura – semi-sgrossatura | Continuo | 0.4 – 0.8 | 120 – 150 – 180 | 0.5 – 1.0 – 2.0 | 0.1 – 0.15 – 0.25 | |
| Interrotto | 100 – 120 – 150 | 0.5 – 1.0 – 1.5 | 0.1 – 0.15 – 0.2 | |||
| Semi-sgrossatura | Continuo | 0.4 – 0.8 | 100 – 120 – 150 | 1.0 – 1.5 – 2.5 | 0.1 – 0.15 – 0.3 | |
| Interrotto | 80 – 100 – 120 | 1.0 – 1.5 – 2.0 | 0.1 – 0.15 – 0.2 |
Gradi consigliati: IT8115 – IT8225. Diametro minimo di lavorazione: Ø10 mm. ap = profondità di taglio radiale.
Tornitura interna / barenatura (ISO M)
| Materiale | Lavorazione | Taglio | RE | Vc (m/min) min – consigl. – max |
ap (mm) min – consigl. – max |
fn (mm/giro) min – consigl. – max |
|---|---|---|---|---|---|---|
| Inox austenitico ≤ 220 HB |
Finitura | Continuo | 0.4 – 0.8 | 120 – 150 – 180 | 0.2 – 0.5 – 0.8 | 0.05 – 0.08 – 0.1 |
| Interrotto | 100 – 120 – 150 | 0.2 – 0.5 – 0.8 | 0.05 – 0.08 – 0.1 | |||
| Semi-finitura | Continuo | 0.4 – 0.8 | 120 – 150 – 180 | 0.5 – 1.0 – 1.5 | 0.05 – 0.1 – 0.2 | |
| Interrotto | 100 – 120 – 150 | 0.5 – 1.0 – 1.5 | 0.05 – 0.1 – 0.2 | |||
| Inox indurente per precipitazione ≤ 300 HB |
Finitura | Continuo | 0.4 – 0.8 | 80 – 100 – 120 | 0.2 – 0.7 – 1.0 | 0.05 – 0.1 – 0.15 |
| Interrotto | 60 – 80 – 100 | 0.2 – 0.7 – 1.0 | 0.05 – 0.1 – 0.15 | |||
| Semi-finitura | Continuo | 0.4 – 0.8 | 80 – 100 – 120 | 0.5 – 1.0 – 1.5 | 0.05 – 0.1 – 0.2 | |
| Interrotto | 60 – 80 – 100 | 0.5 – 1.0 – 1.5 | 0.05 – 0.1 – 0.2 |
Gradi consigliati: IT7125 – IT7225. Valori indicativi per inserti positivi, diametro di lavorazione oltre Ø10 mm. ap = profondità di taglio radiale.
Tornitura interna / barenatura (ISO S)
| Materiale | Lavorazione | Taglio | RE | Vc (m/min) min – consigl. – max |
ap (mm) min – consigl. – max |
fn (mm/giro) min – consigl. – max |
|---|---|---|---|---|---|---|
| Leghe di titanio ≤ 400 HB |
Finitura ad alta velocità (superficie lucida) | Continuo | 0.4 – 0.8 | 100 – 120 – 150 | 0.05 – 0.1 – 0.3 | 0.03 – 0.07 – 0.1 |
| Interrotto | 70 – 100 – 120 | 0.05 – 0.1 – 0.3 | 0.03 – 0.07 – 0.1 | |||
| Finitura | Continuo | 0.4 – 0.8 | 30 – 50 – 70 | 0.05 – 0.5 – 1.0 | 0.03 – 0.1 – 0.2 | |
| Interrotto | 30 – 50 – 70 | 0.05 – 0.5 – 1.0 | 0.03 – 0.1 – 0.2 | |||
| Superleghe resistenti al calore ≤ 350 HB |
Finitura (campo 1) | Continuo | 0.4 – 0.8 | 10 – 30 – 50 | 0.05 – 0.5 – 1.0 | 0.03 – 0.1 – 0.2 |
| Interrotto | 10 – 30 – 50 | 0.05 – 0.5 – 1.0 | 0.03 – 0.1 – 0.2 | |||
| Finitura (campo 2) | Continuo | 0.4 – 0.8 | 40 – 60 – 80 | 0.1 – 0.3 – 0.5 | 0.03 – 0.05 – 0.1 | |
| Interrotto | 40 – 60 – 80 | 0.1 – 0.3 – 0.5 | 0.03 – 0.05 – 0.1 |
Gradi consigliati: IT9205 – IT9215. Valori indicativi per inserti positivi, diametro di lavorazione oltre Ø10 mm. ap = profondità di taglio radiale.
Potrebbero interessarti anche
Visti di recente
Mandrini e attacchi
SZMX






