
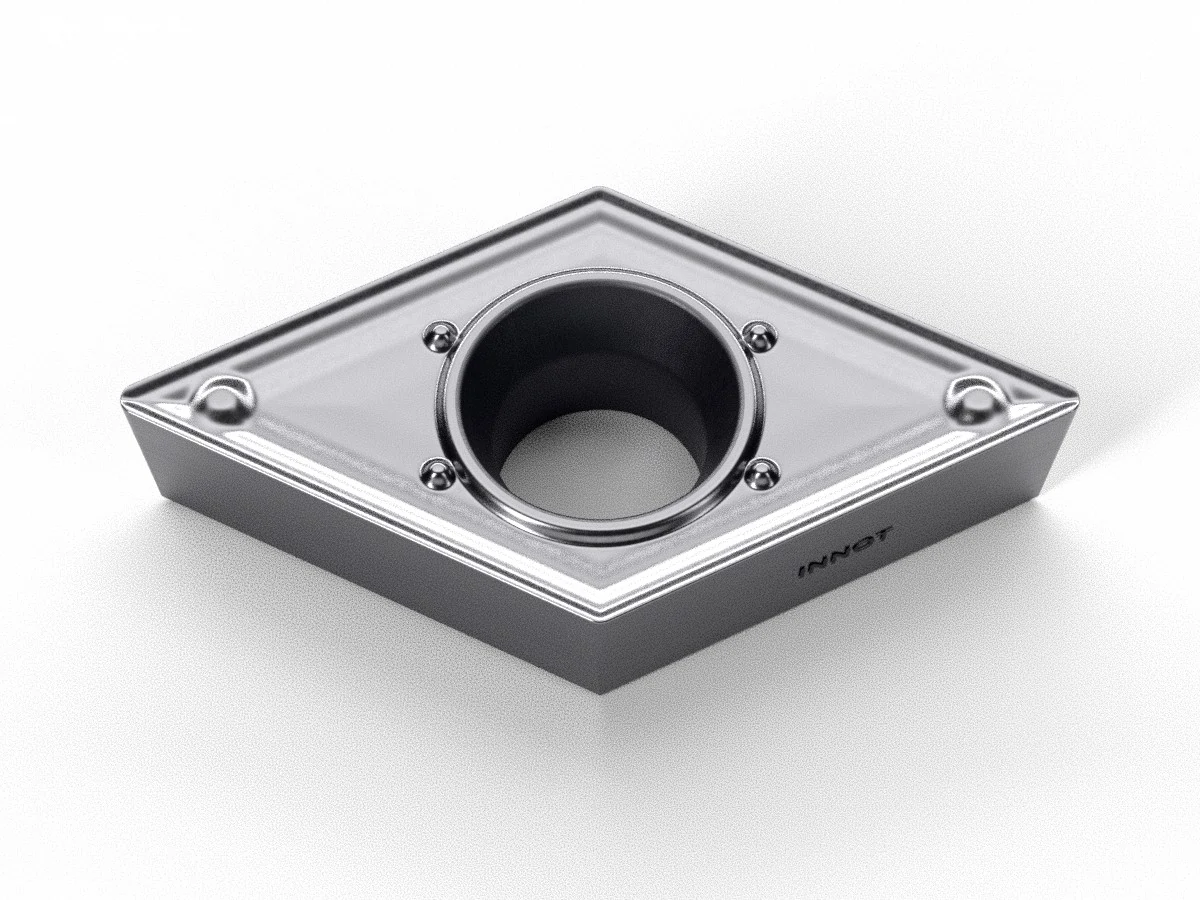
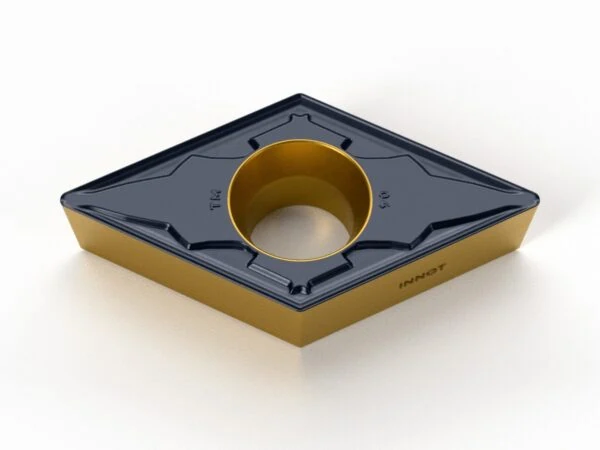
DCMT-HQ
Inserto positivo 55° in cermet (DCMT) per finitura e semi-finitura di acciai con alta qualità superficiale.
Finitura
Cermet
★ ITC10 · IT115C
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche ISO
| ISO | RAGGIO (RE) | GRADI DISPONIBILI | ROMPITRUCIOLO |
|---|---|---|---|
| DCMT0702 | 0.2 – 0.4 – 0.8 | ITC10 – IT115C | HQ |
| DCMT11T3 | 0.2 – 0.4 – 0.8 | ITC10 – IT115C | HQ |
Scheda tecnica rompitruciolo HQ
| Lavorazione | Finitura |
| Materiale ISO | P (acciai, in particolare a basso e medio tenore di carbonio) |
| Tolleranza | M |
| Caratteristiche | Rompitruciolo universale per il cermet, dalla finitura alla semi-finitura. Angoli di spoglia tridimensionali e doppio rilievo convesso per un’ottima resa di taglio e un’ottima finitura superficiale. Inserto positivo a 7° (forma D, rombica 55°) con fissaggio a vite: punta snella per profilatura e copiatura, in esterno e in barenatura, con basse forze di taglio. Portautensili tipo SDQC (107,5°) e SDUC (93°). |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| ITC10 ★ | P | Cermet | Non rivestito | Cermet di nuova generazione, molto stabile: ideale per la finitura di acciai a basso tenore di carbonio e dove serve un’elevata qualità superficiale. Superficie dura e compatta, ottima stabilità chimica, resistenza all’usura e alla scheggiatura. |
| IT115C ★ | P | PVD | AlTiSiN + TiSiN | Cermet rivestito: rispetto al cermet non rivestito resiste meglio alle alte temperature e permette velocità di taglio più alte. Rivestimento nano-gradiente a basso attrito con ottima adesione al substrato: durata e stabilità eccellenti. |
★ Grado consigliato per questo rompitruciolo. Cermet = materiale ceramico-metallico per finiture di alta qualità. PVD = rivestimento fisico da fase vapore. ISO P = acciai.
Parametri di lavorazione consigliati
Tornitura esterna acciai con cermet (ISO P)
Velocità di taglio e avanzamento consigliati per i gradi cermet INNOT.
| Grado | Materiale | Durezza | Vc (m/min) min – consigl. – max |
fn (mm/giro) |
|---|---|---|---|---|
| ITC10 | Acciai a basso e medio carbonio / basso e medio legati | 150 – 250 HB | 100 – 200 – 300 | 0.10 – 0.30 |
| ITC10 | Acciai legati ad alto carbonio | 350 HB | 100 – 150 – 200 | 0.05 – 0.25 |
| IT115C | Acciai a basso e medio carbonio / basso e medio legati | 150 – 250 HB | 200 – 300 – 400 | 0.10 – 0.30 |
| IT115C | Acciai legati ad alto carbonio | 350 HB | 180 – 260 – 320 | 0.05 – 0.25 |
Il cermet lavora al meglio in finitura con piccole profondità di passata e condizioni stabili. IT115C (rivestito) permette velocità più alte di ITC10.
Tornitura interna (barenatura) acciai con cermet (ISO P)
Valori di partenza per la tornitura interna con bareno, ricavati dai dati di tornitura esterna di questo inserto: velocità di taglio −15%, avanzamento −20%.
| Grado | Materiale | Durezza | Vc (m/min) min – consigl. – max |
fn (mm/giro) |
|---|---|---|---|---|
| ITC10 | Acciai a basso e medio carbonio / basso e medio legati | 150 – 250 HB | 85 – 170 – 255 | 0.08 – 0.24 |
| ITC10 | Acciai legati ad alto carbonio | 350 HB | 85 – 130 – 170 | 0.04 – 0.20 |
| IT115C | Acciai a basso e medio carbonio / basso e medio legati | 150 – 250 HB | 170 – 255 – 340 | 0.08 – 0.24 |
| IT115C | Acciai legati ad alto carbonio | 350 HB | 155 – 220 – 270 | 0.04 – 0.20 |
Con sporgenza del bareno oltre 3 volte il diametro (bareno in acciaio) o 5 volte (bareno in metallo duro o antivibrante) ridurre ancora velocità e avanzamento. Usare la refrigerazione interna del bareno per allontanare il truciolo.
Potrebbero interessarti anche
Visti di recente
CNMM-GX
VNMG-GC
DCMT-TF
RDMW / RDKW
CCMT-HQ






