Serve aiuto? Chiamaci: (+39) 3757861361 oppure info@innot-it.com
Frese Integrali
Frese integrali in metallo duro da Ø0,5 a Ø20 mm per acciai, inox, ghise, alluminio, superleghe e acciai temprati fino a 65 HRC. Piane, toriche, sferiche e frese a collo lungo per stampi: scegli la geometria o configura la tua fresa su misura.
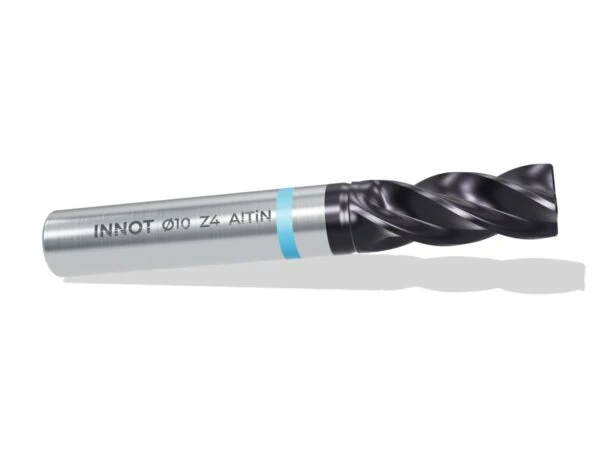
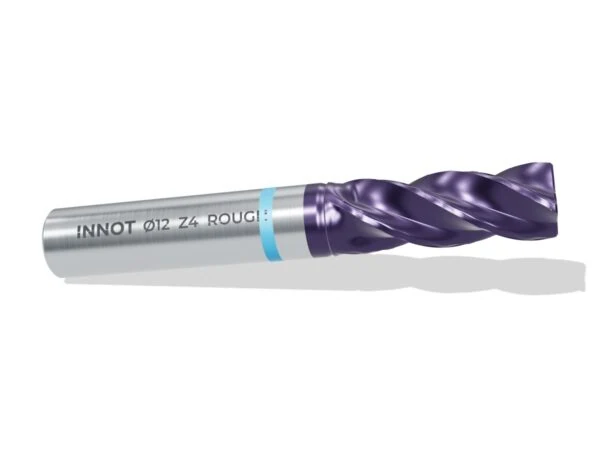
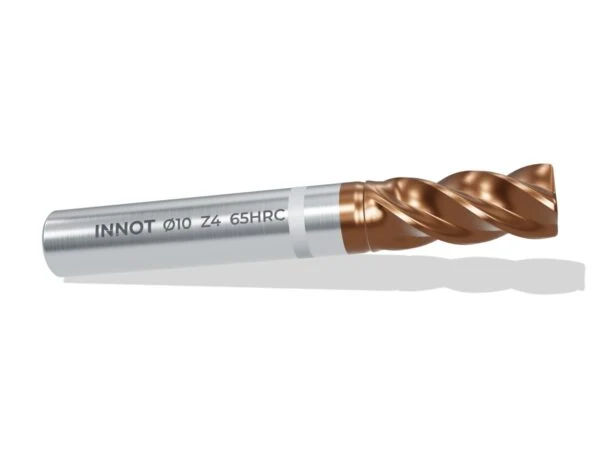
Fresa in metallo duro a 4 taglienti per acciai, acciai legati e ghise fino a 54 HRC, e fino a 65 HRC nella versione per temprati. Disponibile corta o lunga, con o senza collo ribassato.
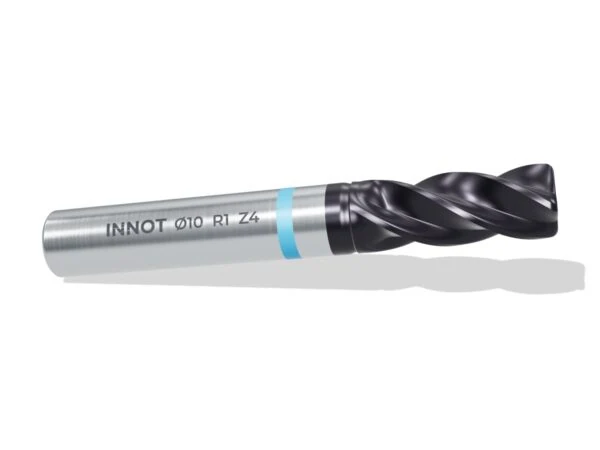
Fresa con raggio sullo spigolo: il raggio protegge il tagliente e lascia un raccordo sul pezzo. Per stampi, tasche e spallamenti con raggio.
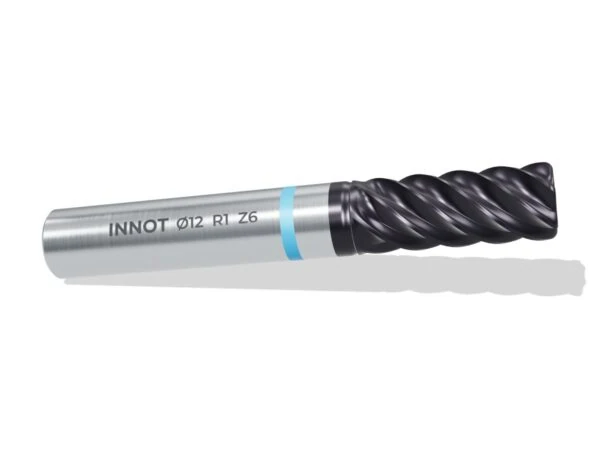
Fresa in metallo duro a 6 taglienti, piana, torica o sferica, per sgrossatura dinamica e finitura: più taglienti in presa per avanzamenti più alti e superfici migliori su acciai, inox, superleghe e temprati.
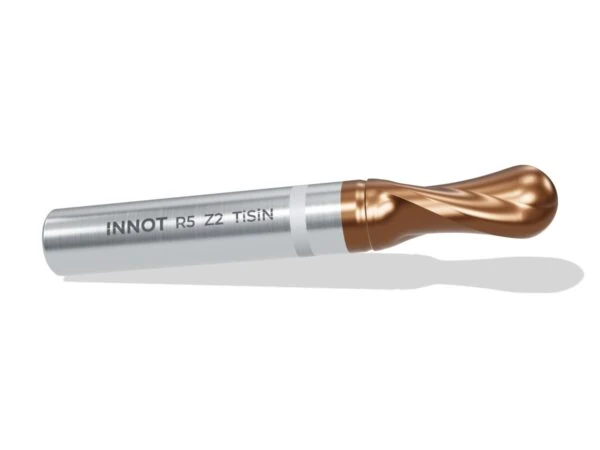
Fresa a raggio pieno (R = D/2) per copiatura e finitura di stampi, superfici libere e profili 3D.
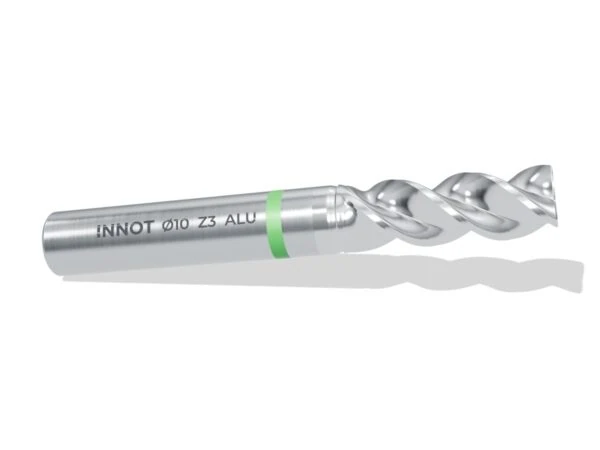
Fresa lucidata a gola ampia per alluminio e leghe leggere: niente tagliente di riporto, ottima evacuazione del truciolo e finitura brillante.
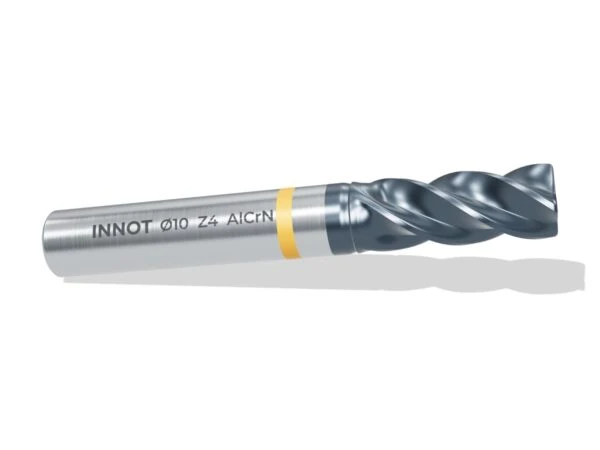
Fresa con rivestimento ad alta stabilità termica per superleghe resistenti al calore e acciai inossidabili. Piana o torica.
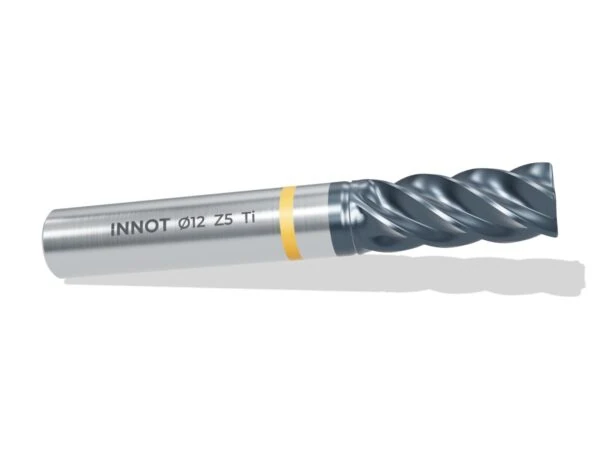
Fresa a 4 o 5 taglienti a passo differenziato per leghe di titanio e inox: niente vibrazioni e grandi volumi di truciolo.
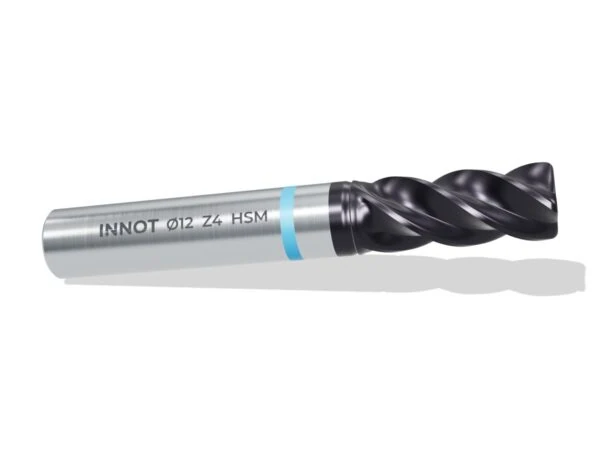
Fresa per strategie ad alta velocità (HSM): passate leggere e avanzamenti elevati su acciai, acciai legati e ghise.
Tagliente ondulato che spezza il truciolo: meno forze di taglio e vibrazioni, asportazione molto alta in sgrossatura.
Fresa per acciai temprati e da stampi fino a 65 HRC: metallo duro a grana ultrafine, rivestimento ad alto contenuto di silicio e taglienti rinforzati. Piana, torica o sferica.
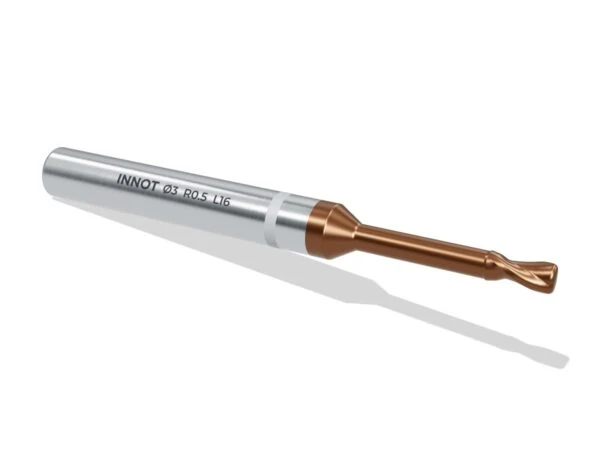
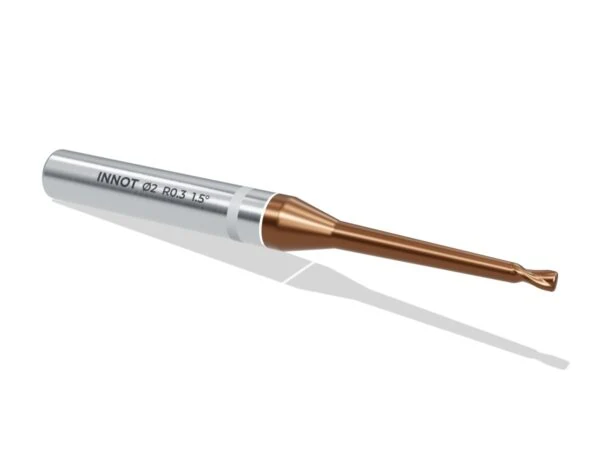
Fresa torica a 2 taglienti con collo scaricato cilindrico per nervature, tasche profonde e dettagli di stampi: lavora dove il gambo non entra, fino a 65 HRC.
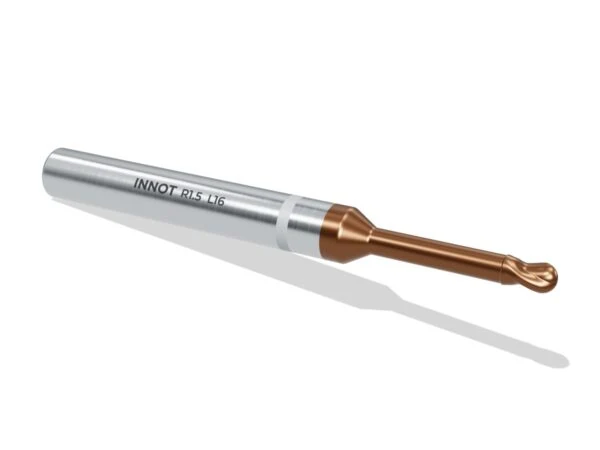
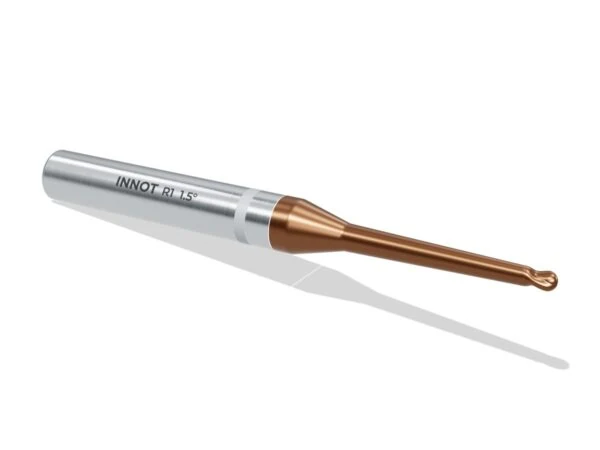
Fresa a testa sferica con collo scaricato cilindrico per finitura 3D di nervature, raccordi e cavità profonde di stampi, fino a 65 HRC.
Fresa torica con collo conico rinforzato: il collo segue l'angolo di sformo delle pareti, è più rigido e vibra meno nelle lavorazioni profonde di stampi, fino a 65 HRC.
Fresa a testa sferica con collo conico rinforzato per copiatura e finitura di cavità profonde con pareti inclinate: più rigidità, meno vibrazioni, fino a 65 HRC.
Frese integrali in metallo duro: piane, toriche e sferiche
Le frese integrali INNOT sono in metallo duro, da 2 a 6 taglienti, con geometrie e rivestimenti dedicati a ogni materiale: acciai, inox, ghise, alluminio, titanio, superleghe e acciai temprati fino a 65 HRC.
Come scegliere la fresa
- Fresa piana: spallamenti, cave e contornature con spigolo vivo.
- Fresa torica: il raggio sullo spigolo protegge il tagliente e dura di più in sgrossatura e negli acciai duri.
- Fresa sferica: copiatura e finitura di stampi e superfici 3D.
- Numero di taglienti: 2 o 3 per alluminio e cave piene, 4 come scelta universale, 5 e 6 per finitura e sgrossatura dinamica con avanzamenti elevati.
Per gli stampi ci sono frese a collo lungo cilindrico o conico rinforzato, per lavorare in profondità senza vibrazioni. Se ti serve una misura speciale la costruiamo su disegno: usa il configuratore di frese su misura.
Domande frequenti
Che rivestimento serve per la mia fresa?
AlTiN e TiSiN per acciai, acciai temprati e lavorazioni a secco, AlCrN per inox e superleghe, DLC o fresa lucidata senza rivestimento per alluminio e materiali non ferrosi. La guida metallo duro e rivestimenti spiega le differenze.
Fate frese su misura?
Sì: diametro, lunghezze, raggio, numero di taglienti, gradino e rivestimento. Configura la fresa online e ricevi la quotazione in 30 minuti.
Categorie
- Inserti di Tornitura (121)
- Inserti Negativi (84)
- CNMG / CNMA - Rombici 80° (16)
- DNMG - Rombici 55° (13)
- SNMG - Quadrati 90° (15)
- TNMG - Triangolari 60° (14)
- VNMG - Rombici 35° (12)
- WNMG - Trigon 80° (14)
- Inserti Positivi (23)
- CCMT - Rombici 80° (4)
- DCMT - Rombici 55° (4)
- SCMT - Quadrati 90° (2)
- TCMT - Triangolari 60° (4)
- VBMT / VCMT - Rombici 35° (7)
- RCMX - Tondi (2)
- Troncatura e gole (7)
- Inserti Negativi (84)
- Inserti di Fresatura (24)
- Spianatura (8)
- Spallamento retto 90° (5)
- Alto avanzamento (3)
- Copiatura e profili (7)
- Frese elicoidali (1)
- Frese Integrali (14)
- Punte a Forare (9)
- Filettatura (19)
- Portautensili e Mandrini (15)
Visti di recente
TNMG-GQ
Inserto 60° triangolare negativo per finitura e semi-finitura di acciai, con rompitruciolo GQ e gradi CVD INNOT.
VNMG-GC
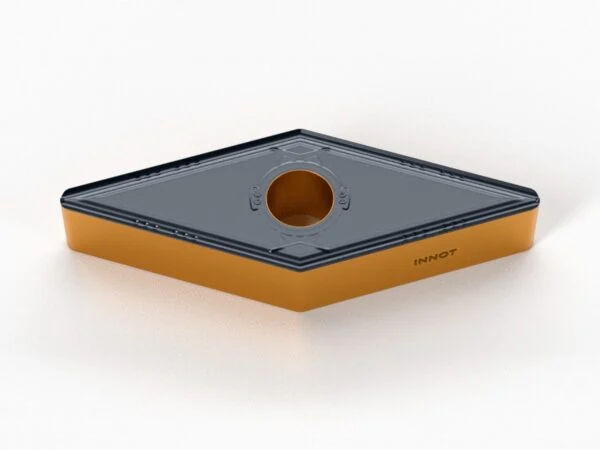
Inserto 35° rombico negativo per finitura di acciai con ottima qualità superficiale, con rompitruciolo GC e gradi CVD INNOT.
WNMG-GC
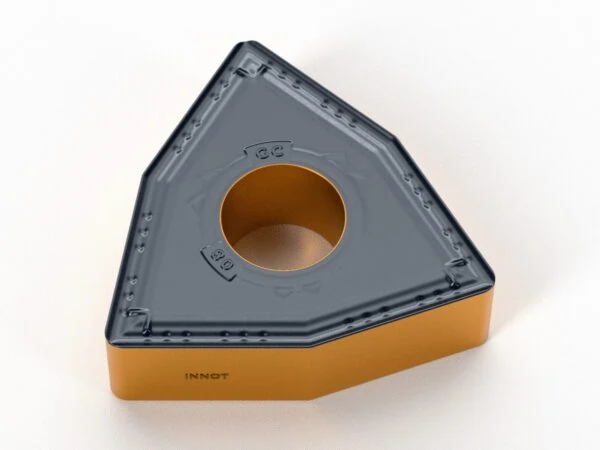
Inserto 80° trigon negativo per finitura di acciai con ottima qualità superficiale, con rompitruciolo GC e gradi CVD INNOT.
TNMG-HQ
Inserto 60° triangolare negativo in cermet per finitura e semi-finitura di acciai con alta qualità superficiale.
VNMG-ZR
Inserto 35° rombico negativo per la tornitura della ghisa sferoidale, con rompitruciolo ZR e grado CVD IT6215.

Inserti e utensili da taglio per officine CNC. Gradi dedicati a tutti i gruppi ISO, dall'acciaio all'alluminio, dalle superleghe agli acciai temprati, con parametri di taglio in ogni scheda.
INNOT di Giammarco Turati
Via San Ponso, 57 – 10080 Pertusio (TO)
P.IVA 13269100015
© 2026 INNOT di Giammarco Turati – P.IVA 13269100015 – Pertusio (TO) – Privacy Policy – Cookie Policy