Serve aiuto? Chiamaci: (+39) 3757861361 oppure info@innot-it.com
Inserti di Tornitura
Inserti ISO in metallo duro per tornitura esterna e interna: negativi a doppia faccia per passate pesanti, positivi per finiture e pezzi delicati. Gradi CVD, PVD e cermet per acciaio, inox, ghisa e superleghe.
CNMA
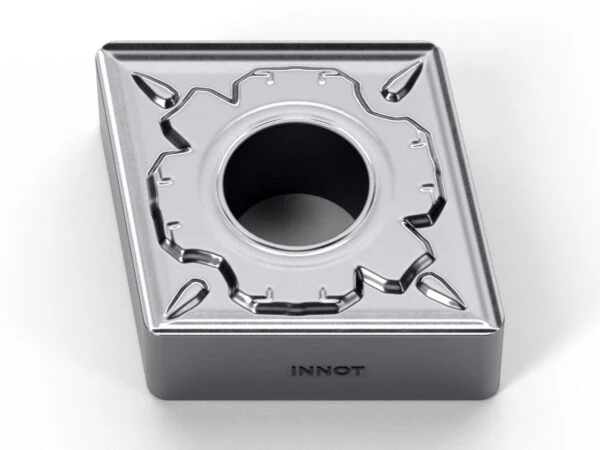
Inserto 80° negativo piano, senza rompitruciolo, per la tornitura della ghisa con grado CVD IT6115.
CNMG ghisa
Inserto 80° negativo per la tornitura della ghisa, con rompitruciolo universale a doppia faccia e grado CVD IT6115.
CNMG-BF
Inserto 80° negativo per finitura di acciai inossidabili, con rompitruciolo BF e gradi PVD INNOT.
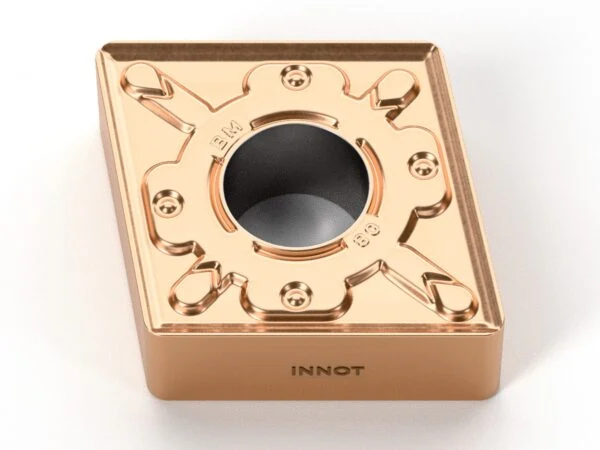
CNMG-BM
Inserto 80° negativo per semi-finitura di acciai inossidabili, con rompitruciolo BM e gradi PVD INNOT.
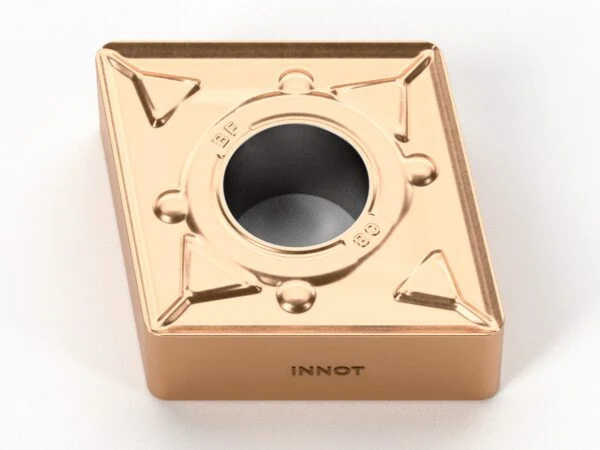
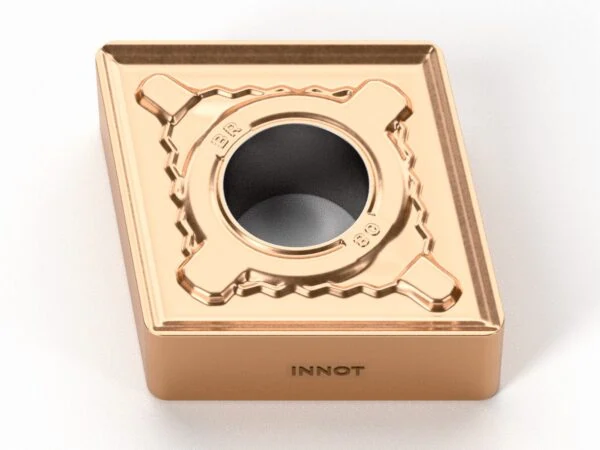
CNMG-BR
Inserto 80° negativo per sgrossatura di acciai inossidabili, con rompitruciolo BR e gradi PVD INNOT.
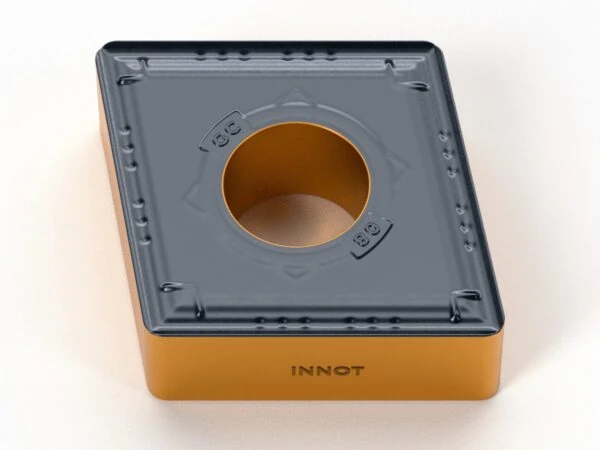
CNMG-GC
Inserto 80° negativo per finitura di acciai con ottima qualità superficiale, con rompitruciolo GC e gradi CVD INNOT.
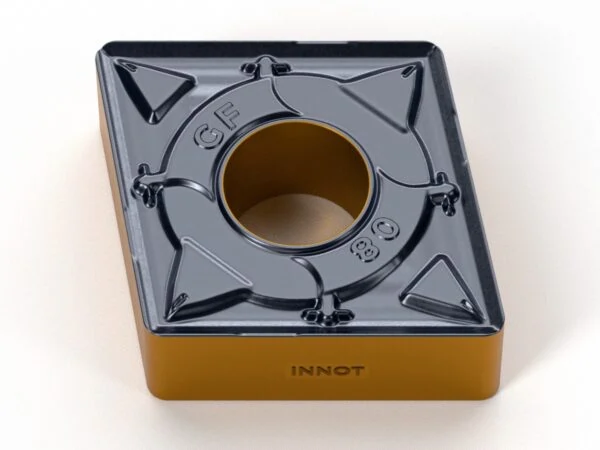
CNMG-GF
Inserto 80° negativo per finitura di acciai, con rompitruciolo GF e gradi CVD INNOT.
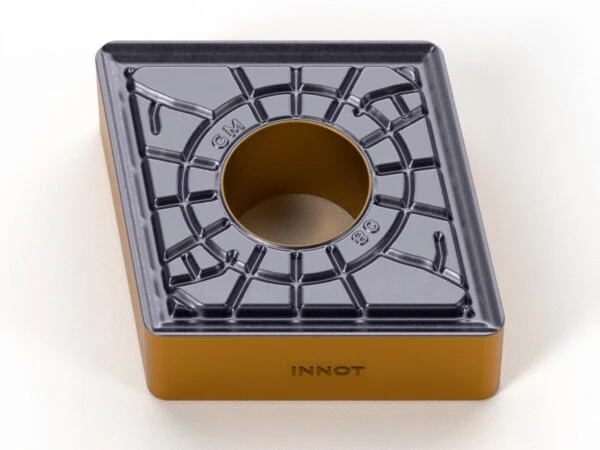
CNMG-GM
Inserto 80° negativo per semi-finitura di acciai, con rompitruciolo GM e gradi CVD INNOT.
CNMG-GQ
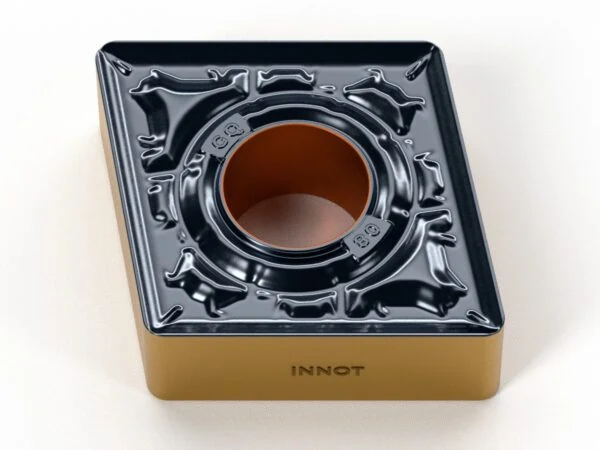
Inserto 80° negativo per finitura e semi-finitura di acciai, con rompitruciolo GQ e gradi CVD INNOT.
CNMG-GR
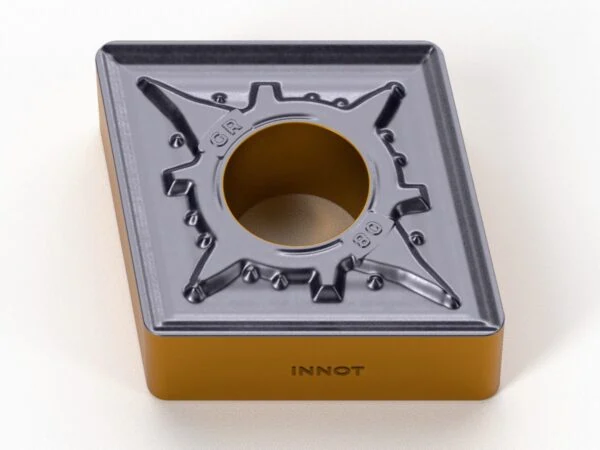
Inserto 80° negativo per sgrossatura di acciai, con rompitruciolo GR e gradi CVD INNOT.
CNMG-HQ
Inserto 80° negativo in cermet per finitura e semi-finitura di acciai con alta qualità superficiale.
CNMG-SF
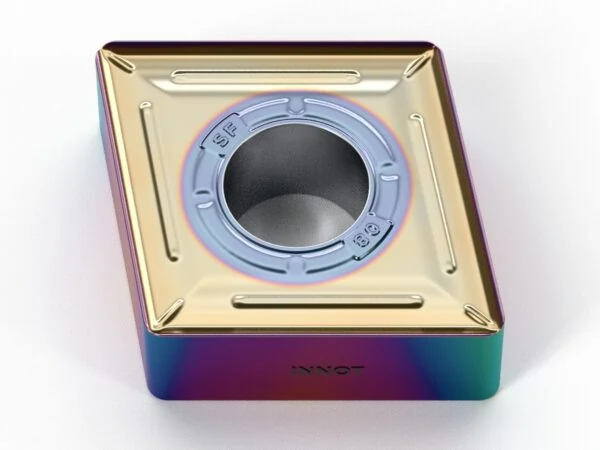
Inserto 80° negativo per finitura di superleghe e titanio, con rompitruciolo SF e gradi PVD INNOT.
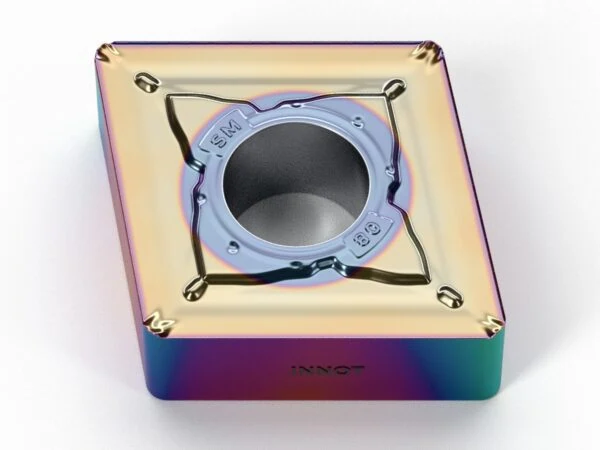
CNMG-SM
Inserto 80° negativo dalla semi-finitura alla sgrossatura di superleghe e titanio, con rompitruciolo SM e gradi PVD INNOT.
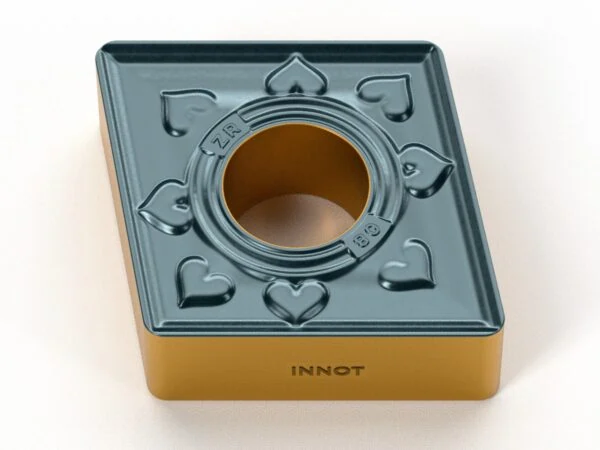
CNMG-ZR
Inserto 80° negativo per la tornitura della ghisa sferoidale, con rompitruciolo ZR e grado CVD IT6215.
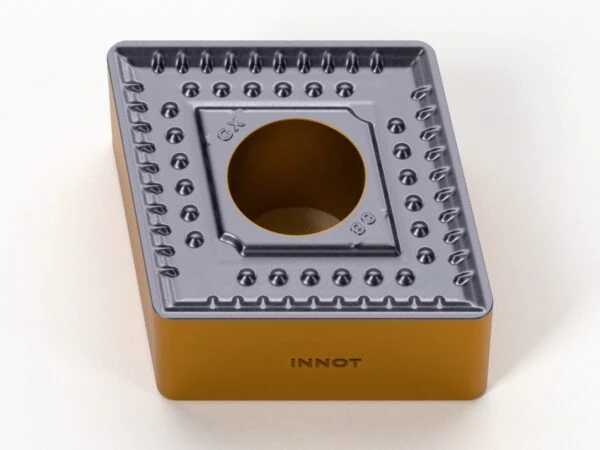
CNMM-GX
Inserto 80° negativo per sgrossatura pesante di acciai, con rompitruciolo GX e gradi CVD INNOT. Per le passate più profonde e gli avanzamenti più alti.
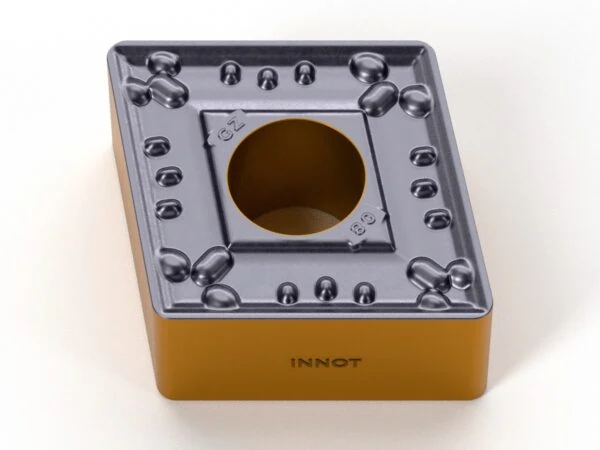
CNMM-GZ
Inserto 80° negativo per sgrossatura pesante di acciai, con rompitruciolo GZ e gradi CVD INNOT. Grandi profondità di passata e avanzamenti elevati.
DNMA
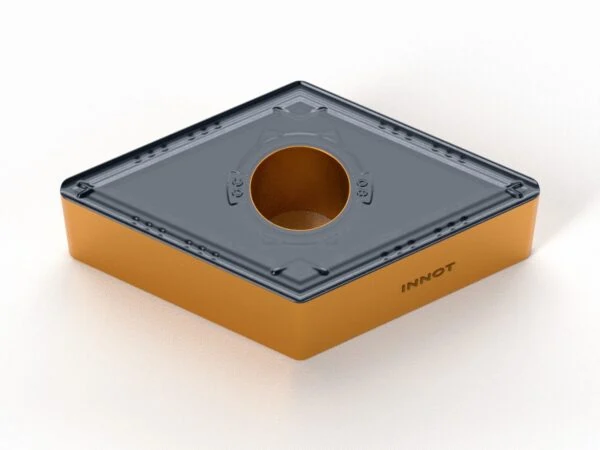
Inserto 55° negativo piano, senza rompitruciolo, per la tornitura della ghisa con grado CVD IT6115.
DNMG ghisa
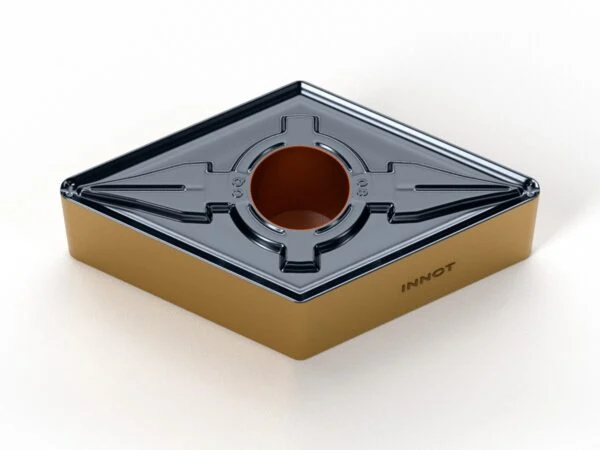
Inserto 55° negativo per la tornitura della ghisa, con rompitruciolo universale a doppia faccia e grado CVD IT6115.
DNMG-BF
Inserto 55° negativo per finitura di acciai inossidabili, con rompitruciolo BF e gradi PVD INNOT.
DNMG-BM
Inserto 55° negativo per semi-finitura di acciai inossidabili, con rompitruciolo BM e gradi PVD INNOT.
DNMG-GC
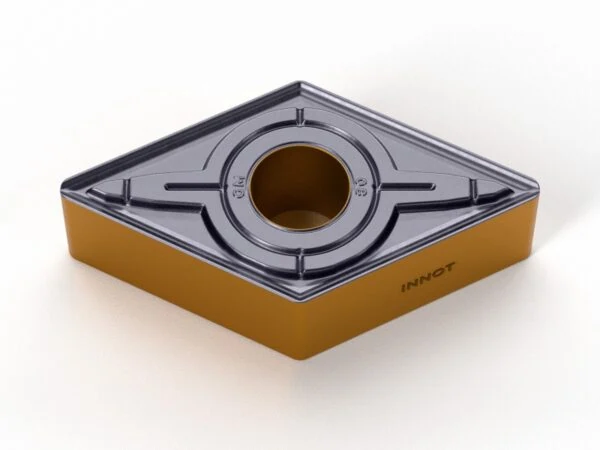
Inserto 55° negativo per finitura di acciai con ottima qualità superficiale, con rompitruciolo GC e gradi CVD INNOT.
DNMG-GF
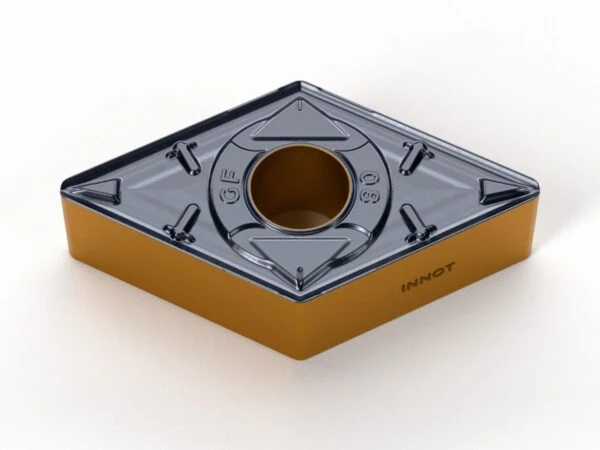
Inserto 55° negativo per finitura di acciai, con rompitruciolo GF e gradi CVD INNOT.
DNMG-GM
Inserto 55° negativo per semi-finitura di acciai, con rompitruciolo GM e gradi CVD INNOT.
DNMG-GQ
Inserto 55° negativo per finitura e semi-finitura di acciai, con rompitruciolo GQ e gradi CVD INNOT.
Inserti di tornitura in metallo duro: come scegliere quello giusto
Gli inserti di tornitura INNOT sono placchette ISO in metallo duro rivestito e in cermet per tornitura esterna e interna, profilatura, troncatura e filettatura. Ogni scheda riporta misure, raggi, gradi e parametri di taglio consigliati, così trovi l'inserto adatto al tuo materiale senza tentativi.
Negativi o positivi?
Gli inserti negativi (CNMG, DNMG, SNMG, TNMG, VNMG, WNMG) hanno l'angolo di spoglia a 0° e sono a doppia faccia: offrono il doppio dei taglienti e un tagliente robusto per sgrossatura e passate pesanti. Gli inserti positivi (CCMT, DCMT, SCMT, TCMT, VBMT, VCMT) hanno una spoglia di 5° o 7°: tagliano con forze più basse e sono la scelta giusta per finiture, piccoli diametri, tornitura interna e pezzi sottili.
Come si legge la sigla ISO
Nella sigla CNMG 120408 la C indica la forma (rombica 80°), la N l'angolo di spoglia (0°), la M la tolleranza e la G il tipo di inserto (foro e rompitruciolo su entrambe le facce). Seguono la lunghezza del tagliente (12), lo spessore (04 = 4,76 mm) e il raggio di punta (08 = 0,8 mm).
Rompitruciolo e grado
Il rompitruciolo decide come si forma e si spezza il truciolo: geometrie per finitura (GF, GC, BF, SF), semi-finitura (GM, GQ, BM, SM) e sgrossatura (GR, BR, GX, GZ). Il grado di metallo duro si sceglie in base al gruppo ISO del materiale: P acciaio, M inox, K ghisa, N alluminio, S superleghe e titanio, H acciai temprati.
Domande frequenti
Gli inserti INNOT sono compatibili con i portautensili che uso già?
Sì. Gli inserti seguono la designazione ISO: un CNMG 120408 INNOT si monta su qualsiasi portautensili per CNMG 12, di qualunque marca.
Che raggio di punta scegliere?
Raggi piccoli (0,2–0,4 mm) per finiture e pezzi delicati, 0,8 mm come scelta universale, 1,2–1,6 mm per sgrossatura e avanzamenti elevati. Un raggio più grande rinforza il tagliente ma aumenta le vibrazioni.
Posso provare un inserto prima di ordinare?
Sì, su richiesta inviamo tester gratuiti per verificare la durata del tagliente sulla tua lavorazione. Scrivici il codice che usi oggi e ti proponiamo l'equivalente INNOT.
Categorie
- Inserti di Tornitura (121)
- Inserti Negativi (84)
- CNMG / CNMA - Rombici 80° (16)
- DNMG - Rombici 55° (13)
- SNMG - Quadrati 90° (15)
- TNMG - Triangolari 60° (14)
- VNMG - Rombici 35° (12)
- WNMG - Trigon 80° (14)
- Inserti Positivi (23)
- CCMT - Rombici 80° (4)
- DCMT - Rombici 55° (4)
- SCMT - Quadrati 90° (2)
- TCMT - Triangolari 60° (4)
- VBMT / VCMT - Rombici 35° (7)
- RCMX - Tondi (2)
- Troncatura e gole (7)
- Inserti Negativi (84)
- Inserti di Fresatura (24)
- Spianatura (8)
- Spallamento retto 90° (5)
- Alto avanzamento (3)
- Copiatura e profili (7)
- Frese elicoidali (1)
- Frese Integrali (14)
- Punte a Forare (9)
- Filettatura (19)
- Portautensili e Mandrini (15)
Visti di recente
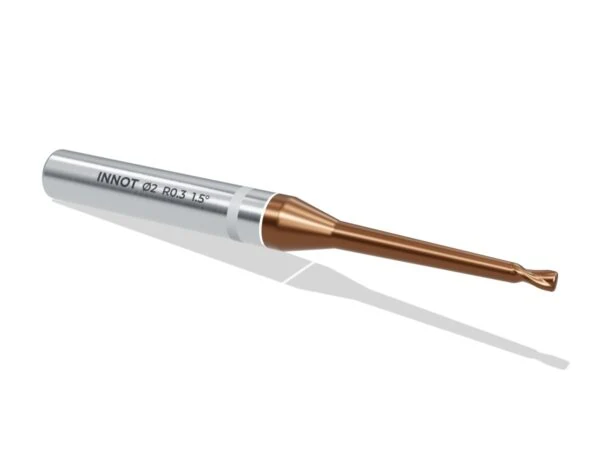
Fresa torica con collo conico rinforzato: il collo segue l'angolo di sformo delle pareti, è più rigido e vibra meno nelle lavorazioni profonde di stampi, fino a 65 HRC.
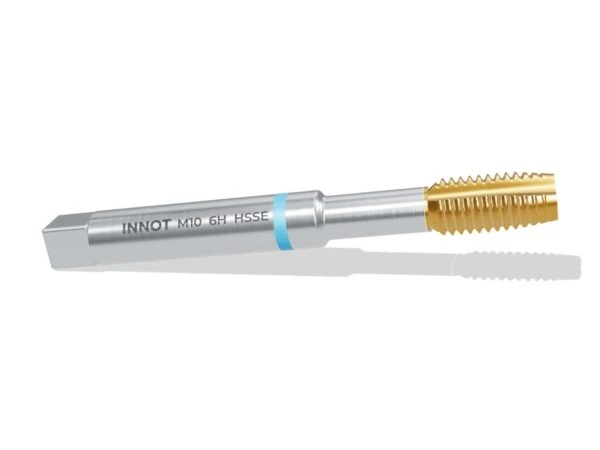
Maschio a scanalature diritte per ghise e materiali a truciolo corto, nei fori passanti e ciechi. Truciolo frantumato, TiCN contro l'abrasione.
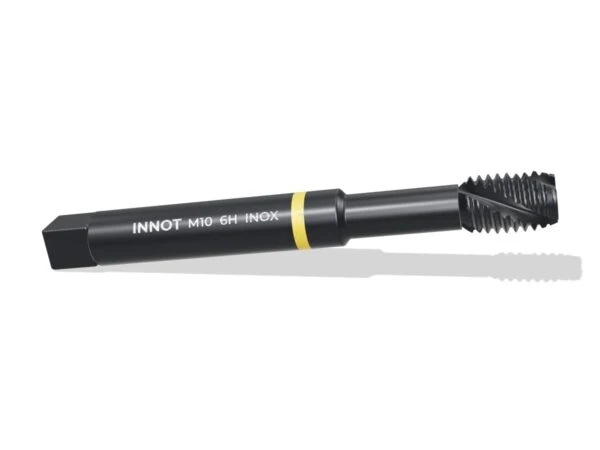
Maschio a elica destra 35° – 40° per fori ciechi in acciai inossidabili: il truciolo risale verso il gambo. Vaporizzato, spoglia 8 – 10°.
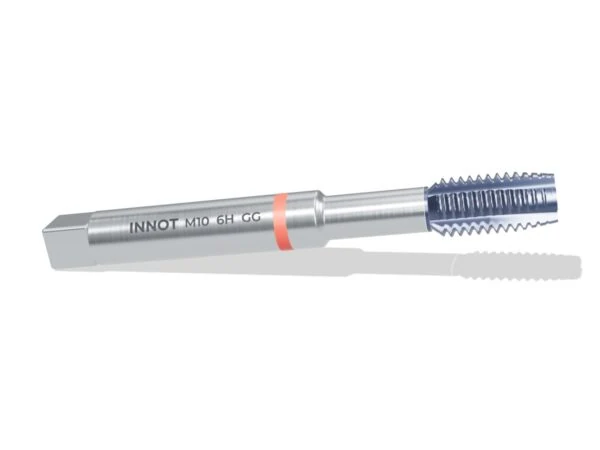
Maschio con imbocco corretto per fori passanti in acciai da costruzione e ricotti: il truciolo viene spinto in avanti. TiN, spoglia 12 – 15°.
Fresa torica a 2 taglienti con collo scaricato cilindrico per nervature, tasche profonde e dettagli di stampi: lavora dove il gambo non entra, fino a 65 HRC.

Inserti e utensili da taglio per officine CNC. Gradi dedicati a tutti i gruppi ISO, dall'acciaio all'alluminio, dalle superleghe agli acciai temprati, con parametri di taglio in ogni scheda.
INNOT di Giammarco Turati
Via San Ponso, 57 – 10080 Pertusio (TO)
P.IVA 13269100015
© 2026 INNOT di Giammarco Turati – P.IVA 13269100015 – Pertusio (TO) – Privacy Policy – Cookie Policy