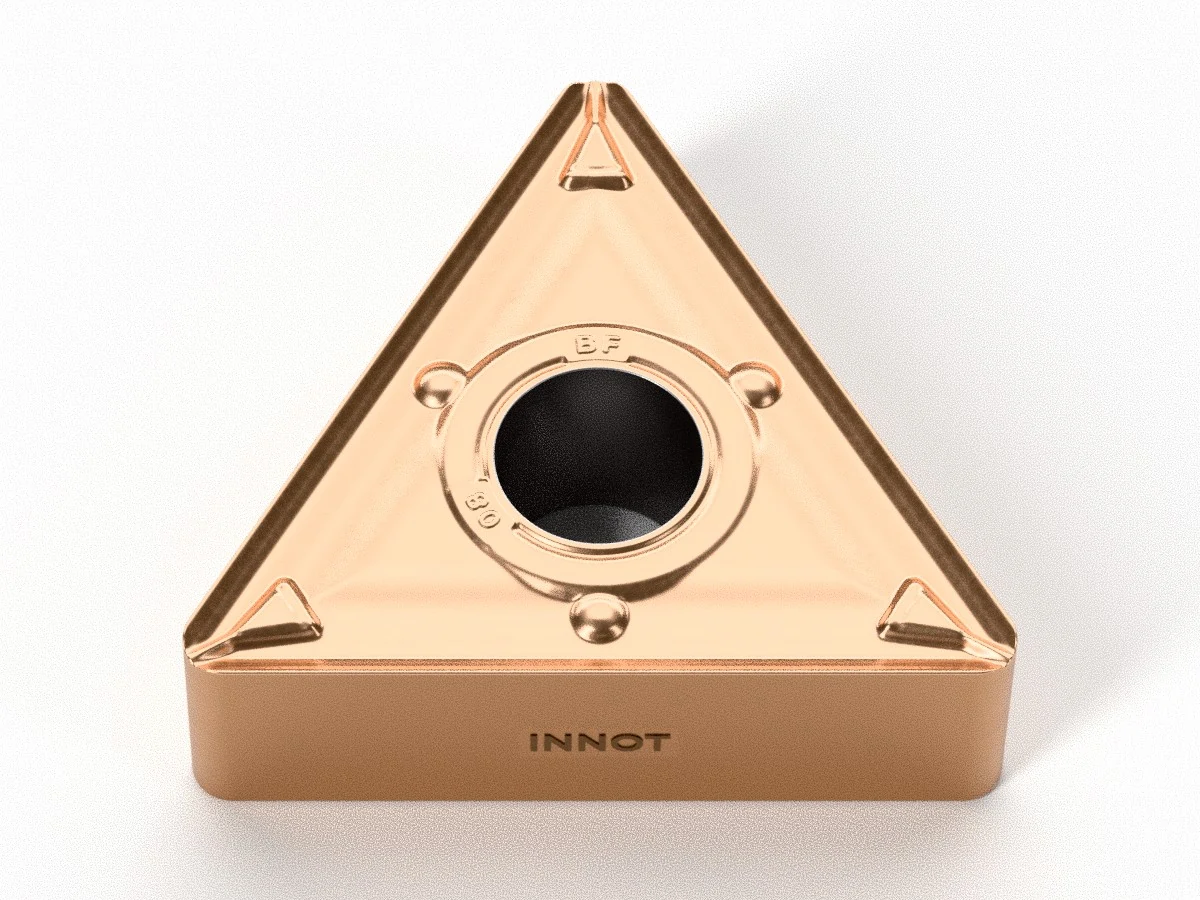
TNMG-BF
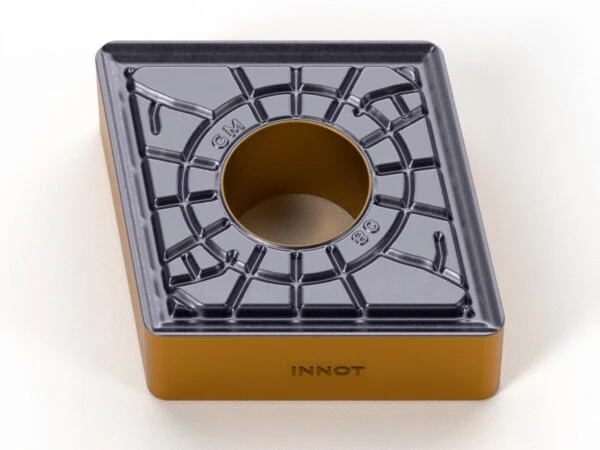
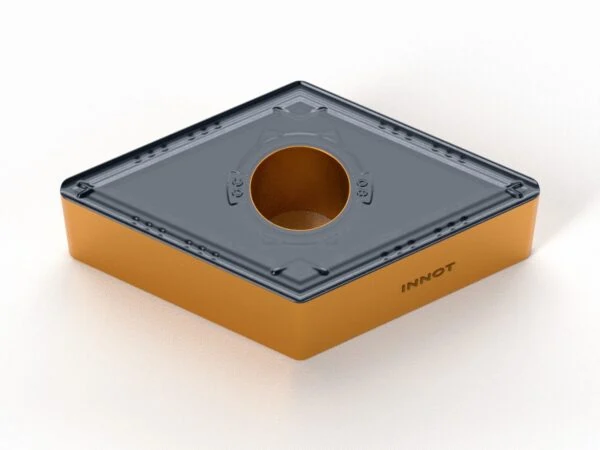
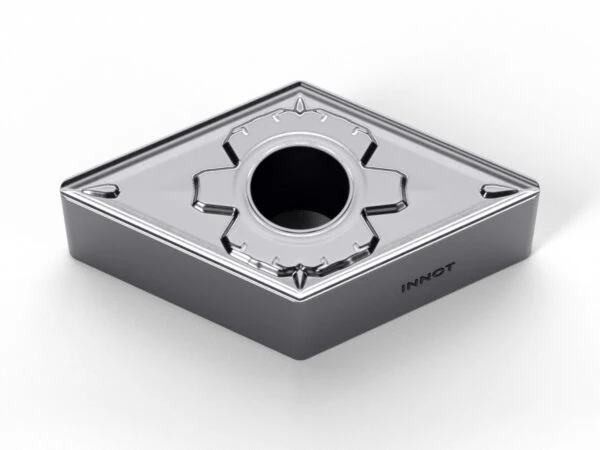
Inserto 60° triangolare negativo per finitura di acciai inossidabili, con rompitruciolo BF e gradi PVD INNOT.
Finitura
PVD
★ IT7225
Scheda tecnica PDFParametri di taglio, misure e gradi
Vuoi provarlo prima? Richiedi un tester gratuito

Descrizione
Specifiche ISO
| ISO | RAGGIO (RE) | GRADI DISPONIBILI | ROMPITRUCIOLO |
|---|---|---|---|
| TNMG1604 | 0.4 – 0.8 | IT7125 – IT7225 | BF |
Scheda tecnica rompitruciolo BF
| Lavorazione | Finitura |
| Materiale ISO | M (acciai inossidabili) |
| Tolleranza | M |
| Caratteristiche | Rompitruciolo dedicato alla finitura dell’acciaio inox. Basse forze di taglio e ottimo controllo del truciolo. Il tagliente affilato è la soluzione ideale per le finiture con piccole profondità di passata, limitando l’incrudimento del materiale. Forma triangolare 60°: 6 taglienti utilizzabili (3 per faccia), molto versatile per tornitura longitudinale e sfacciatura con un’ampia scelta di portautensili. |
Gradi INNOT disponibili
| Grado | ISO | Rivestimento | Composizione | Impiego |
|---|---|---|---|---|
| IT7125 | M | PVD | AlTiN | Grado universale per la tornitura dell’inox in taglio continuo e interrotto. Rivestimento liscio a basso attrito, elevata nano-durezza e ottima resistenza all’ossidazione. |
| IT7225 ★ | M | PVD | AlTiSiN + TiSiN | Grado di prima scelta per la tornitura dell’inox. Rivestimento nano-gradiente su substrato a grana sub-micronica: ottima resistenza all’usura e tenacità. |
★ Grado consigliato per questo rompitruciolo. PVD = rivestimento fisico da fase vapore. ISO M = acciai inossidabili.
Parametri di lavorazione consigliati
Tornitura esterna inox (ISO M) – rompitruciolo BF
Parametri consigliati per materiale e condizione di taglio (stabile, media, difficile).
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Inox austenitico ≤ 200 HB (AISI 304, 316…) |
Stabile | IT7125: 95 – 185 IT7225: 95 – 185 |
0.08 – 0.30 | 0.20 – 2.00 |
| Inox austenitico ≤ 200 HB (AISI 304, 316…) |
Media | IT7125: 95 – 185 IT7225: 95 – 185 |
0.08 – 0.25 | 0.20 – 2.00 |
| Inox martensitico > 200 HB (AISI 431, 420…) |
Stabile | IT7225: 85 – 175 | 0.08 – 0.30 | 0.20 – 2.00 |
| Inox martensitico > 200 HB (AISI 431, 420…) |
Media | IT7225: 85 – 175 | 0.08 – 0.25 | 0.20 – 2.00 |
Valori indicativi per il rompitruciolo BF. Sull’inox martensitico è consigliato il solo IT7225.
Tornitura interna (barenatura) inox (ISO M) – rompitruciolo BF
Valori di partenza per la tornitura interna con bareno, ricavati dai dati di tornitura esterna di questo inserto: velocità di taglio −15%, avanzamento −20%, profondità di passata massima −40%. Gli inserti negativi si montano su bareni per fori da circa Ø 25 mm in su (Ø 32–40 mm per le misure più grandi).
| Materiale | Condizione | Vc (m/min) per grado | fn (mm/giro) | ap (mm) |
|---|---|---|---|---|
| Inox austenitico ≤ 200 HB (AISI 304, 316…) |
Stabile | IT7125: 80 – 155 IT7225: 80 – 155 |
0.06 – 0.24 | 0.20 – 1.20 |
| Inox austenitico ≤ 200 HB (AISI 304, 316…) |
Media | IT7125: 80 – 155 IT7225: 80 – 155 |
0.06 – 0.20 | 0.20 – 1.20 |
| Inox martensitico > 200 HB (AISI 431, 420…) |
Stabile | IT7225: 70 – 150 | 0.06 – 0.24 | 0.20 – 1.20 |
| Inox martensitico > 200 HB (AISI 431, 420…) |
Media | IT7225: 70 – 150 | 0.06 – 0.20 | 0.20 – 1.20 |
Con sporgenza del bareno oltre 3 volte il diametro (bareno in acciaio) o 5 volte (bareno in metallo duro o antivibrante) ridurre ancora velocità e avanzamento. Usare la refrigerazione interna del bareno per allontanare il truciolo.
Scelta del grado in base alle condizioni di taglio
| Condizione di taglio | Grado consigliato |
|---|---|
| Stabile (taglio continuo) | IT7225 |
| Media | IT7225 / IT7125 |
| Difficile (taglio interrotto) | IT7125 |
IT7225 permette velocità di taglio più alte; IT7125 offre maggiore tenacità nei tagli interrotti.
Potrebbero interessarti anche